Tanım ve Kapsam
Bakır, kap-kacak ve kalay ustalıkları, bakır levhanın ısıl ve mekanik işlemlerle biçimlendirilmesi, parçaların birleştirilmesi, yüzeylerin bezenmesi ve kullanım kaplarının kalaylanması çevresinde gelişen metal işçiliği alanıdır. Üretimde dövme, tavlama, yükseltme, çökertme, sıvama, kesme, kıvırma, perçinleme ve lehimleme gibi teknikler kullanılmaktadır. Kapların iç yüzeylerinin kalaylanması, özellikle gıda ile temas eden geleneksel bakır kapların bakım döngüsünün temel aşamalarından biridir.
Alan, pişirme ve servis kaplarından su taşıma kaplarına, büyük kazanlardan bezemeli törensel eşyalara kadar geniş bir nesne repertuvarını kapsamaktadır. Kuyumculuk ölçeğindeki değerli metal işçiliği ile demir esaslı kesici alet üretimi bu profilin kapsamı dışında tutulmaktadır.
Tarihsel Gelişim
Anadolu’da bakırın işlenmesi tarihöncesi dönemlere kadar uzanmaktadır. Dövme, tavlama ve döküm bilgisinin gelişmesiyle bakır, gündelik kapların yanı sıra törensel ve temsilî nesnelerin üretiminde de kullanılmıştır. Selçuklu, Beylikler ve Osmanlı dönemlerinde maden işçiliği, farklı merkezlerde biçim, bezeme ve teknik bakımından yerel özellikler kazanmıştır. Sivas, Tokat, Diyarbakır, Gaziantep, Erzincan ve Gerede gibi merkezlerde bakırcılık atölyelerinin tarihsel sürekliliği belgelenmiştir.
Kafkasya’da Lahıc, Orta Asya’da Buhara, Hive, Hokand, Semerkant ve Taşkent gibi merkezlerde bakır kap üretimi farklı yerel tekniklerle sürdürülmüştür. Sanayileşme sonrasında alüminyum, çelik ve emaye kapların yaygınlaşması gündelik bakır kullanımını azaltmıştır. Buna rağmen el dövmesi bakır eşya, gastronomi, kültürel miras, turistik üretim, koleksiyonculuk ve törensel kullanım alanlarında varlığını sürdürmektedir.
Coğrafi Dağılım ve Üretim Merkezleri
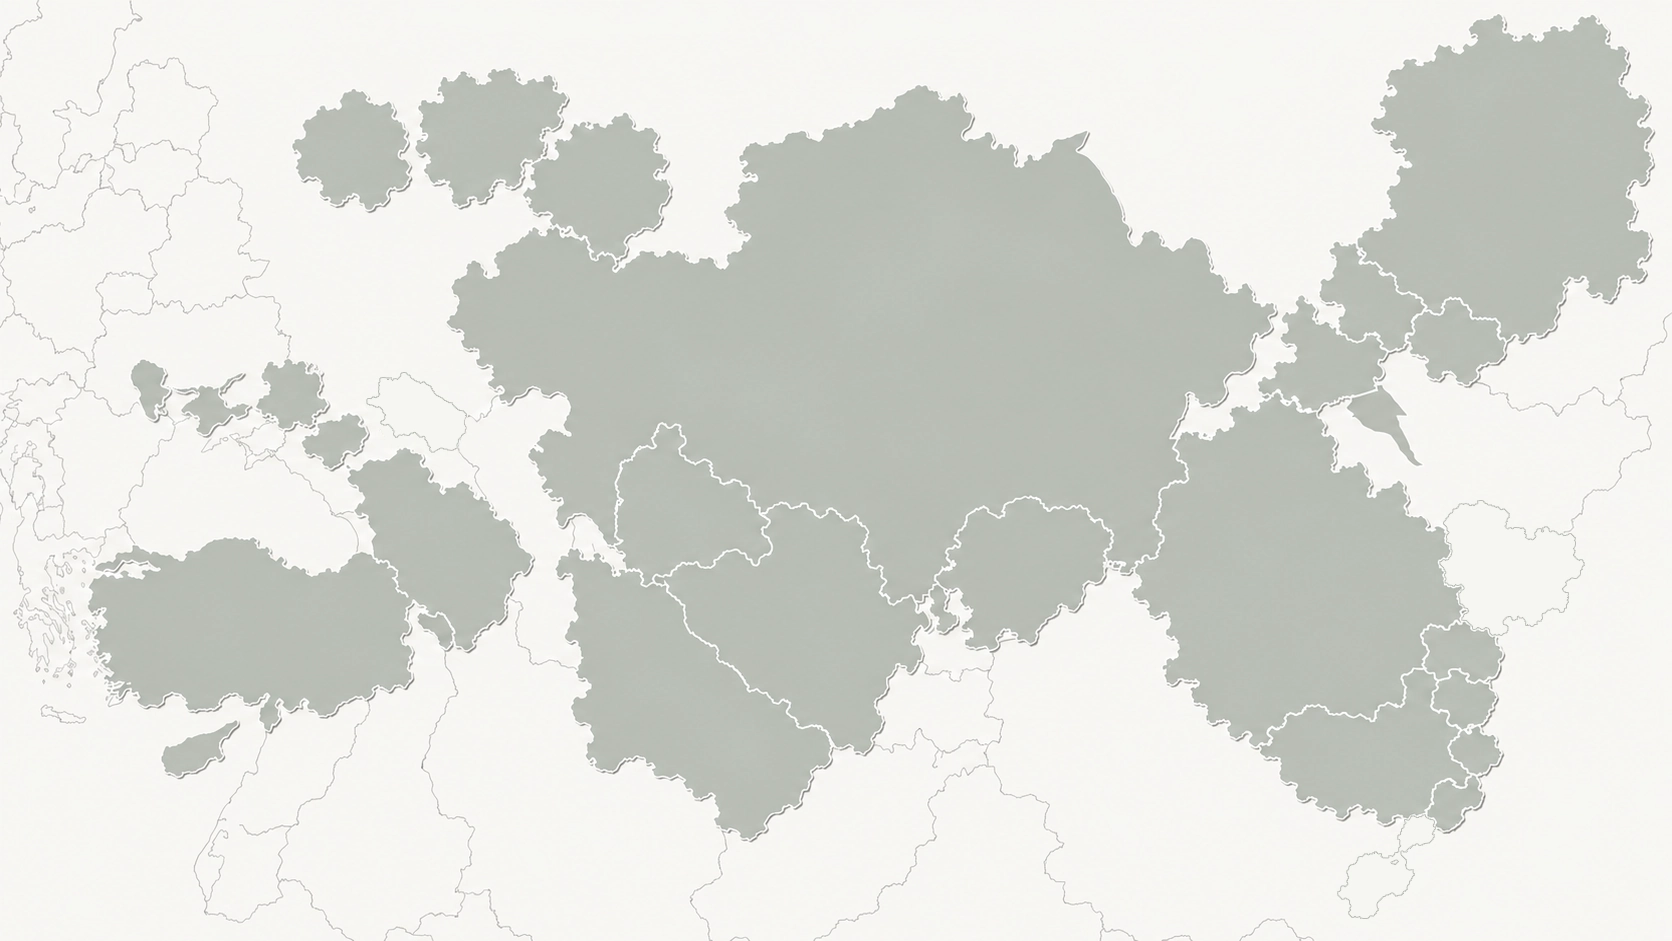
Türkiye’de Gaziantep, Kahramanmaraş, Diyarbakır, Tokat, Erzincan, Gerede, Sivas, Mardin ve Isparta bakır işçiliğinin belgelenmiş merkezleri arasındadır. Bölgesel üretimlerde ürün repertuvarı, atölye örgütlenmesi, bezeme yoğunluğu ve kullanılan teknikler farklılaşmaktadır. Gaziantep’te yekpare bakır işleme ve kalem işi, Diyarbakır ve Mardin’de dövme kaplar ile kazıma bezemeli örnekler, Sivas’ta sini ve kalaycılık geleneği, Tokat’ta ise atölye temelli bakır işçiliği öne çıkmaktadır.
Azerbaycan’da Lahıc bakır işçiliği UNESCO Somut Olmayan Kültürel Miras Temsilî Listesi’nde yer almaktadır. Özbekistan’da kandakorlik geleneği ile bakır ve pirinç yüzeylerin kazıma ve çökertme yoluyla bezenmesi sürdürülmektedir. Kazakistan müze koleksiyonlarında kazan ve kumgan gibi tarihsel metal kaplar korunmaktadır. Bu coğrafi ağ, kent atölyeleri ile göçebe ve yarı göçebe kullanım geleneklerinin aynı metal repertuvarı farklı biçimlerde geliştirdiğini göstermektedir.
Coğrafi yayılımı göster
Alt Dallar ve Taksonomik Kapsam
Bakır, kap-kacak ve kalay ustalıkları, nesnenin ölçeği, kullanım işlevi, temel biçimlendirme yöntemi ve uzmanlaşmış yüzey işlemleri esas alınarak dokuz alt dal altında sınıflandırılmaktadır. Aynı atölyede birden fazla alt dalın birlikte uygulanması mümkündür. Ayrım, ürünün ana formunu oluşturan üretim dizisi ile ustanın uzmanlaştığı işlem grubuna dayandırılmaktadır.
Dövme Bakır Kap-Kacak Ustalığı
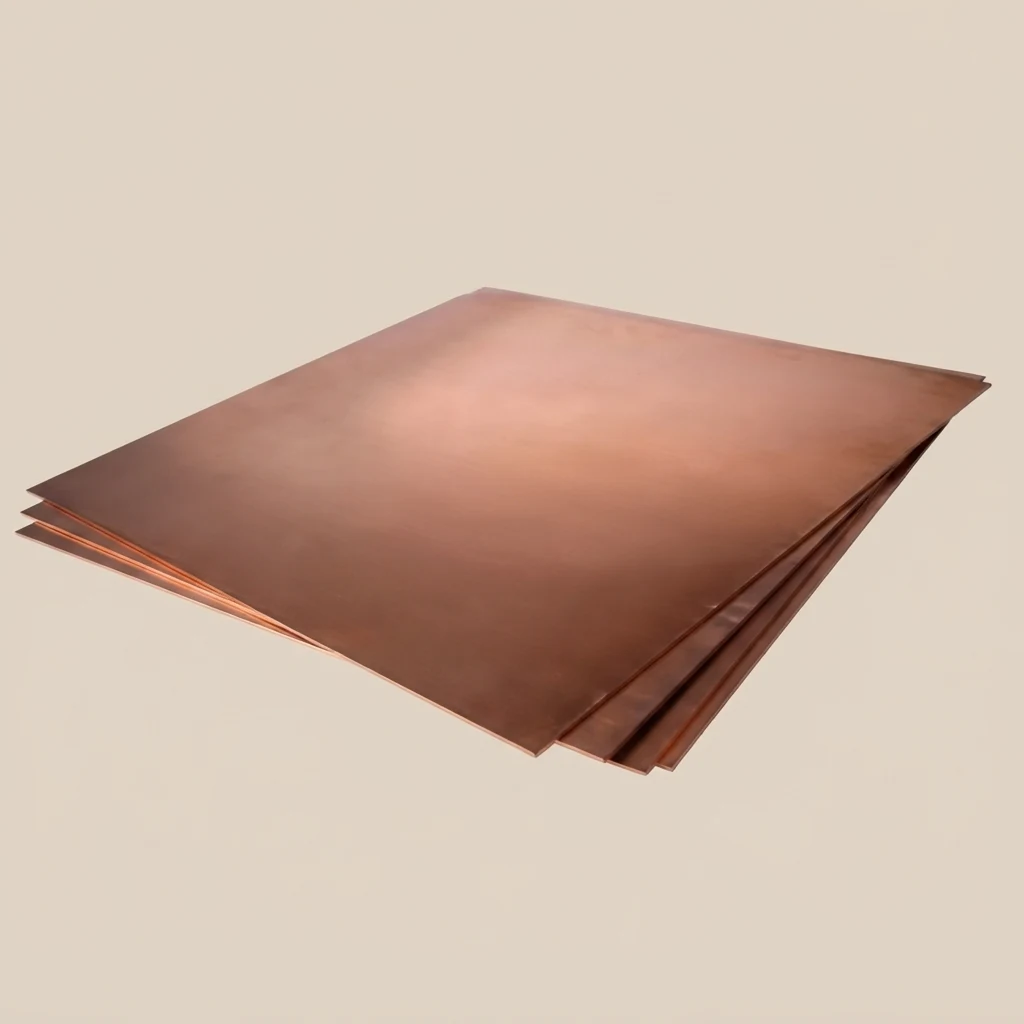
Tencere, sahan, tas, kase ve benzeri gündelik kullanım kapları bu alt dalda değerlendirilmektedir. Levha bakır, ürünün çapı ve cidar kalınlığına göre kesilmekte, tavlanmakta ve örs üzerinde kademeli biçimde dövülmektedir. Yükseltme ve çökertme işlemleri sırasında metalin iş sertleşmesi izlenmekte, gerekli aşamalarda ara tavlama uygulanmaktadır. Formun eksen dengesi, ağız çevresinin düzgünlüğü ve tabanın oturma yüzeyi üretim kalitesini doğrudan belirlemektedir.
Gıda ile temas eden ürünlerde iç yüzeyin düzgünlüğü ve kalaylamaya uygunluğu önem taşımaktadır. Kulp, kapak ve taban gibi ek bileşenler ürün tipine göre perçin, lehim veya kıvırma yoluyla gövdeye bağlanabilmektedir. Dövme izleri kimi örneklerde son yüzey karakterinin parçası olarak korunmakta, kimi örneklerde ise tesviye ve parlatma ile daha homojen bir yüzey elde edilmektedir.
İbrik, Güğüm, Kumgan ve Akıtma Kapları Ustalığı
İbrik, güğüm, kumgan ve oftoba gibi akıtma kaplarında gövde, boyun, emzik, kulp ve kapak birbiriyle ilişkili bir yapısal sistem oluşturmaktadır. Gövde çoğunlukla dövme yoluyla biçimlendirilmekte, boyun ve emzik ayrı levhalardan hazırlanarak lehim veya mekanik birleşimlerle gövdeye bağlanabilmektedir. Emziğin çıkış açısı, sıvı akışını ve kullanım ergonomisini belirleyen temel ölçütlerden biridir.
Kulp bağlantıları dolu kabın taşıma yükünü karşılayacak biçimde güçlendirilmektedir. Kapak oturması, birleşim yerlerinin sızdırmazlığı ve gövde ekseninin dengesi son kontrolde değerlendirilmekte, bezemeli örneklerde şemse, palmet, kıvrık dal, hayat ağacı ve geometrik kuşaklar gövde ile boyun yüzeylerinde düzenlenebilmektedir. Anadolu, Azerbaycan ve Orta Asya örneklerinde aynı işlev grubu farklı oran ve yerel adlandırmalarla görülmektedir.
Bakır Yüzey Bezeme ve Kalem İşi Ustalığı
Bakır yüzey bezeme ustalığı, kabın ana formu tamamlandıktan sonra yüzeyde çizgisel, kabartmalı veya açık iş kompozisyonların oluşturulmasına dayanmaktadır. Kazıma, kalem işi, kandakorî, chizma, zımbalama, kabartma ve shabaka teknikleri ürünün cidar kalınlığına ve tasarlanan bezeme derinliğine göre seçilmektedir. İnce çizgiler için keskin uçlu kalemler, yüzeyde doku ve noktasal ritim oluşturmak için farklı zımba uçları kullanılmaktadır.
Bezeme yerleşimi ağız bordürü, gövde kuşağı, madalyon, şemse ve merkezî kompozisyonlar üzerinden kurgulanabilmektedir. Bitkisel, geometrik, figürlü, nesneli ve yazılı motifler tek başına veya karma düzenlerde uygulanmaktadır. Bezeme derinliğinin kabın işlevsel dayanımını azaltmaması ve kalaylanacak iç yüzeye zarar vermemesi gerekmektedir.
Kalaycılık ve Bakır Kap Yenileme Ustalığı
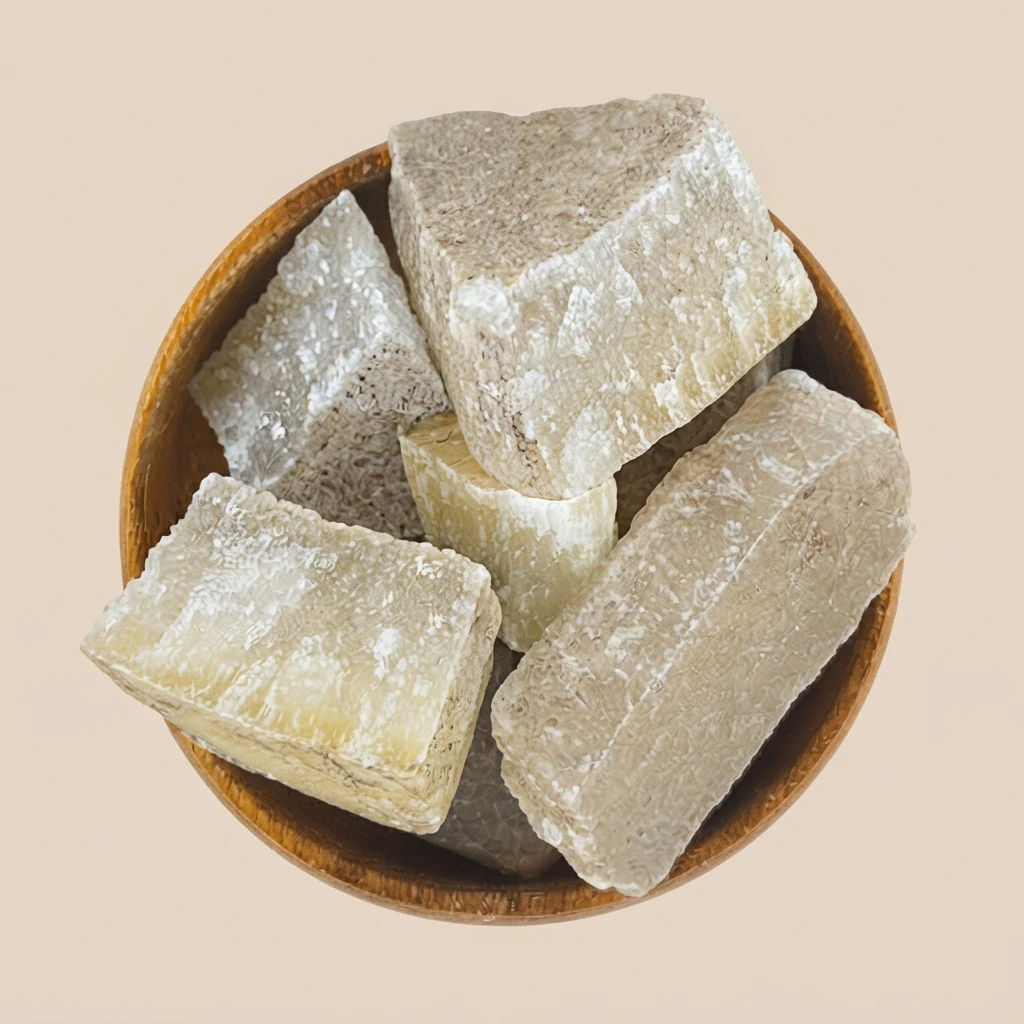
Kalaycılık, özellikle gıda ile temas eden bakır kapların iç yüzeyinin yenilenmesine yönelik uzmanlaşmış bir uygulamadır. Kullanılmış kap önce yağ, kurum, oksit ve eski kalay artıklarından arındırılmakta, ardından kontrollü biçimde ısıtılmaktadır. Nişadır gibi yüzey hazırlayıcı maddeler yardımıyla erimiş kalayın bakır yüzeye tutunması sağlanmakta ve kalay ince, sürekli bir tabaka hâlinde yayılmaktadır.
Yenileme sırasında gövdedeki çatlaklar, taban deformasyonları, kulp bağlantıları, lehim noktaları ve kapak uyumu da kontrol edilmektedir. Kalay tabakasının sürekliliği, gıda ile temas eden yüzeyin tamamını örtmesi ve birikinti oluşturmaması işlevsel kalite ölçütleridir. Bu alt dal, yeni üretimden farklı olarak kullanım ömrünü uzatan bakım ve onarım bilgisini de içermektedir.
Büyük Kazan ve Toplu Pişirme Kapları Ustalığı
Büyük kazanlar ve toplu pişirme kapları, geniş çap ve yüksek hacim nedeniyle küçük kaplardan farklı bir biçimlendirme düzeni gerektirmektedir. Geniş bakır levhalar kademeli olarak tavlanıp dövülmekte, gövde simetrisi sürekli kontrol edilmektedir. Büyük yüzeylerde metalin eşit kalınlıkta tutulması, taban ile yan cidar arasındaki geçişin dengelenmesi ve kullanım sırasında oluşacak ısıl gerilimlerin dikkate alınması gerekmektedir.
Taşıma kulpları ve bağlantı elemanları yüksek yüke dayanacak biçimde güçlendirilmektedir. Şerbet kazanı ve tören kaplarında işlevsel yapı, geniş yüzey bezemesiyle birlikte ele alınabilmektedir. Büyük ölçek, kalem işi ve kabartma kompozisyonların uzaktan algılanabilir kuşaklar veya merkezî düzenler hâlinde kurulmasına olanak vermektedir.
Sini, Tepsi ve Lenger Ustalığı
Sini, tepsi ve lenger gibi geniş ve sığ kaplarda temel teknik sorun yüzey düzlüğünün ve dairesel formun korunmasıdır. Levha bakır kesildikten sonra merkezden çevreye doğru kontrollü dövme uygulanmakta, kenar bölgesi kıvrılarak veya kalınlaştırılarak ağız dayanımı artırılmaktadır. Sahan ve lenger gibi daha derin örneklerde yan duvar yüksekliği kademeli çökertme veya yükseltme ile oluşturulmaktadır.
Geniş yüzey, bezeme için belirgin bir alan sağladığından şemse, servi, rûmî, palmet, yıldız, geometrik bordür ve nesneli kompozisyonlara sık rastlanmaktadır. Sini yüzeyindeki bezeme düzeni merkez, ara kuşak ve kenar bordürü biçiminde katmanlaşabilmektedir. Servis sırasında yüzeyin dengeli durması ve kenarın keskin olmaması temel işlevsel ölçütlerdir.
Cezve, Kahve ve Sıcak İçecek Kapları Ustalığı
Cezve ve küçük sıcak içecek kapları, ince cidarlı gövde ile uzun sap veya kulp bağlantısının dengelenmesini gerektirmektedir. Gövde dövme veya sıvama ile biçimlendirilebilmekte, ağız bölgesi dökme ve taşmayı kontrol edecek biçimde daraltılabilmektedir. Sapın ağırlığı ile gövdenin dolu durumdaki ağırlık merkezi arasında denge kurulması kullanım ergonomisi açısından önemlidir.
Sap bağlantısı perçin veya lehimle güçlendirilebilmekte, pirinç veya farklı metal parçalar bakır gövdeyle birlikte kullanılabilmektedir. Küçük ölçekli ürünlerde yüzey bezemesi daha sınırlı alanlarda yoğunlaşmakta, çizgisel bordürler, noktasal zımbalama ve bitkisel motifler gövdeye uygulanabilmektedir.
Birleştirme, Lehimleme ve Onarım Ustalığı
Çok parçalı bakır kaplarda gövde, taban, boyun, emzik, kulp ve kapak gibi bileşenlerin güvenli biçimde bir araya getirilmesi ayrı bir uzmanlık alanıdır. Lehimleme, perçinleme, kenetleme ve kıvırma teknikleri parçanın konumuna, taşıyacağı yüke ve ısıya maruz kalma düzeyine göre seçilmektedir. Birleşim yüzeylerinin temizliği ve parçaların birbirine tam oturması sızdırmazlık için gereklidir.
Onarımda çatlakların kapatılması, eski lehimlerin yenilenmesi, gevşemiş perçinlerin değiştirilmesi, kulp ve emziklerin yeniden bağlanması ile deformasyona uğramış gövdelerin düzeltilmesi uygulanmaktadır. Müdahale sırasında özgün formun ve tarihsel kullanım izlerinin gereksiz biçimde kaybedilmemesi önem taşımaktadır.
Törensel ve Bezemeli Temsil Kapları Ustalığı
Şerbet kazanları, büyük lengerler, bezemeli siniler ve temsil amaçlı kaplar, işlevsel metal işçiliği ile yoğun yüzey tasarımını birleştirmektedir. Bu nesnelerde ölçü, siluet ve bezeme alanı birlikte planlanmakta, geniş yüzeylerde madalyon, şemse, bitkisel kuşak, geometrik bordür, figür ve kitabe düzenleri oluşturulabilmektedir.
Törensel kullanım, kapların yalnızca işlevsel dayanımını değil, uzaktan algılanabilir görsel bütünlüğünü de belirlemektedir. Bezeme derinliği, parlatma derecesi, kulp ve kapak biçimi ile yüzey patinası ürünün temsil niteliğini güçlendiren unsurlardır. Müze koleksiyonlarında korunan şerbet kazanları ve yoğun bezemeli bakır kaplar bu uzmanlığın tarihsel örneklerini oluşturmaktadır.
Malzemeler ve Malzeme Bilgisi
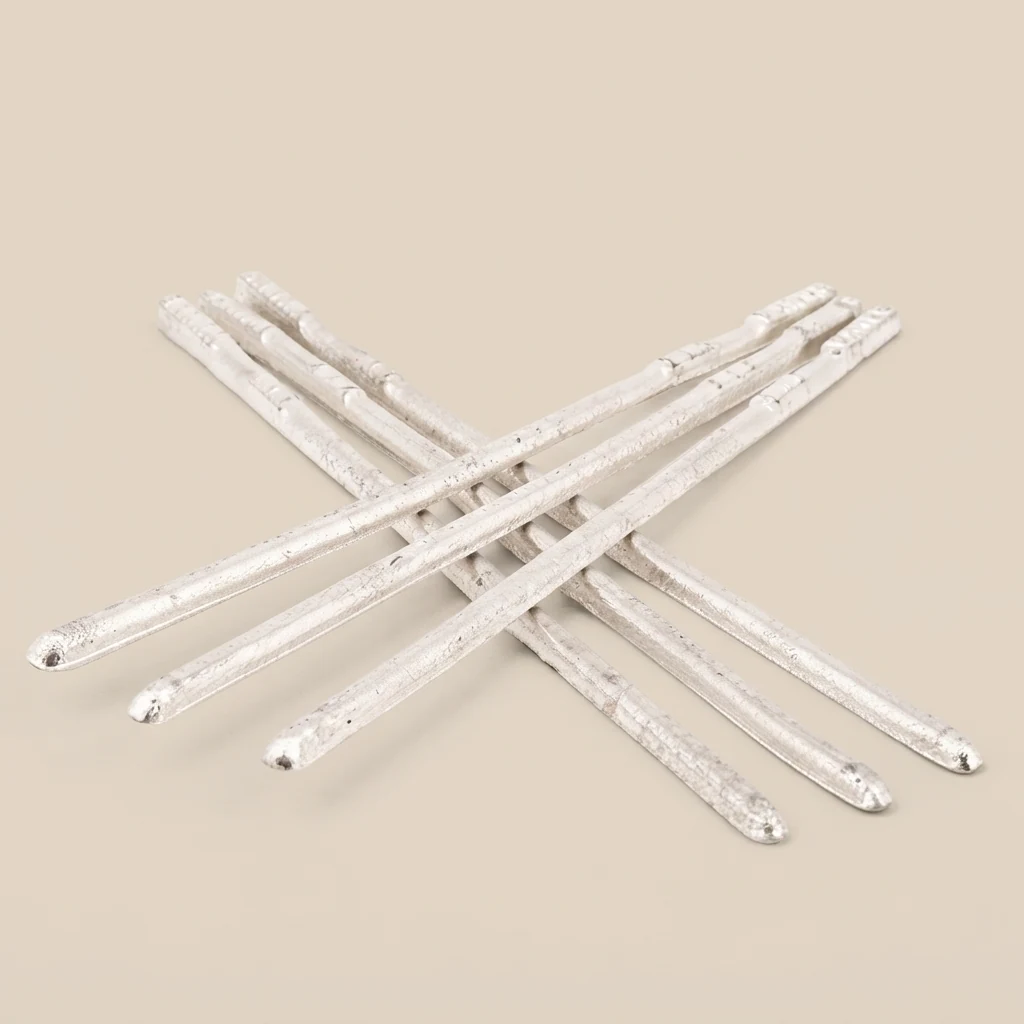
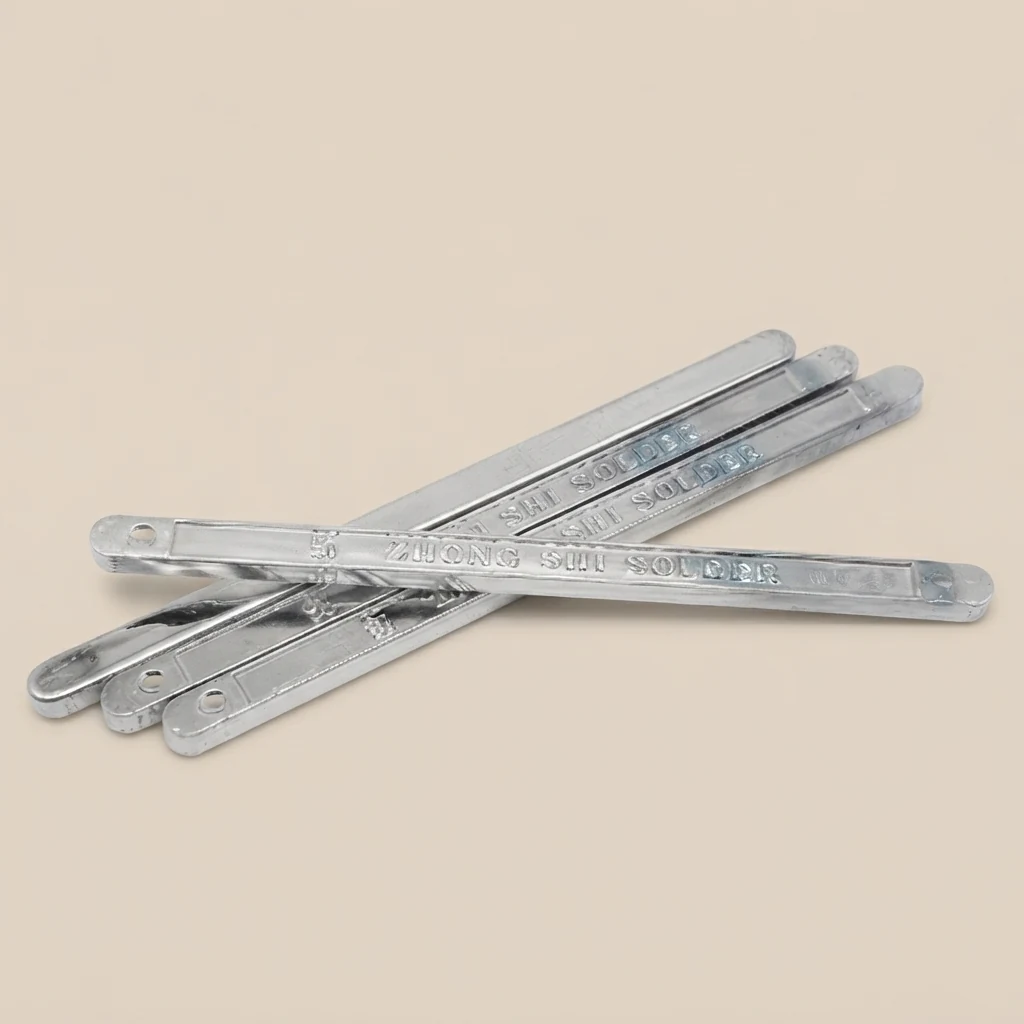
Bakır levha temel üretim malzemesidir. Dövme sırasında metalin iş sertleşmesini azaltmak için tavlama uygulanmaktadır. Kalay, özellikle gıda ile temas eden iç yüzeylerde koruyucu kaplama olarak kullanılmaktadır. Lehim alaşımları çok parçalı ürünlerin birleştirilmesinde, nişadır ise geleneksel kalaylama ve yüzey hazırlama süreçlerinde kullanılabilmektedir.
Pirinç ve bronz, bazı kaplarda kulp, menteşe, kapak tutamağı ve dekoratif bağlantı elemanı olarak bakırla birlikte kullanılmaktadır. Malzeme seçimi, ürünün ısıya maruz kalma düzeyi, taşıma yükü, bezeme tekniği ve kullanım amacıyla doğrudan ilişkilidir.
Araçlar ve Ekipman
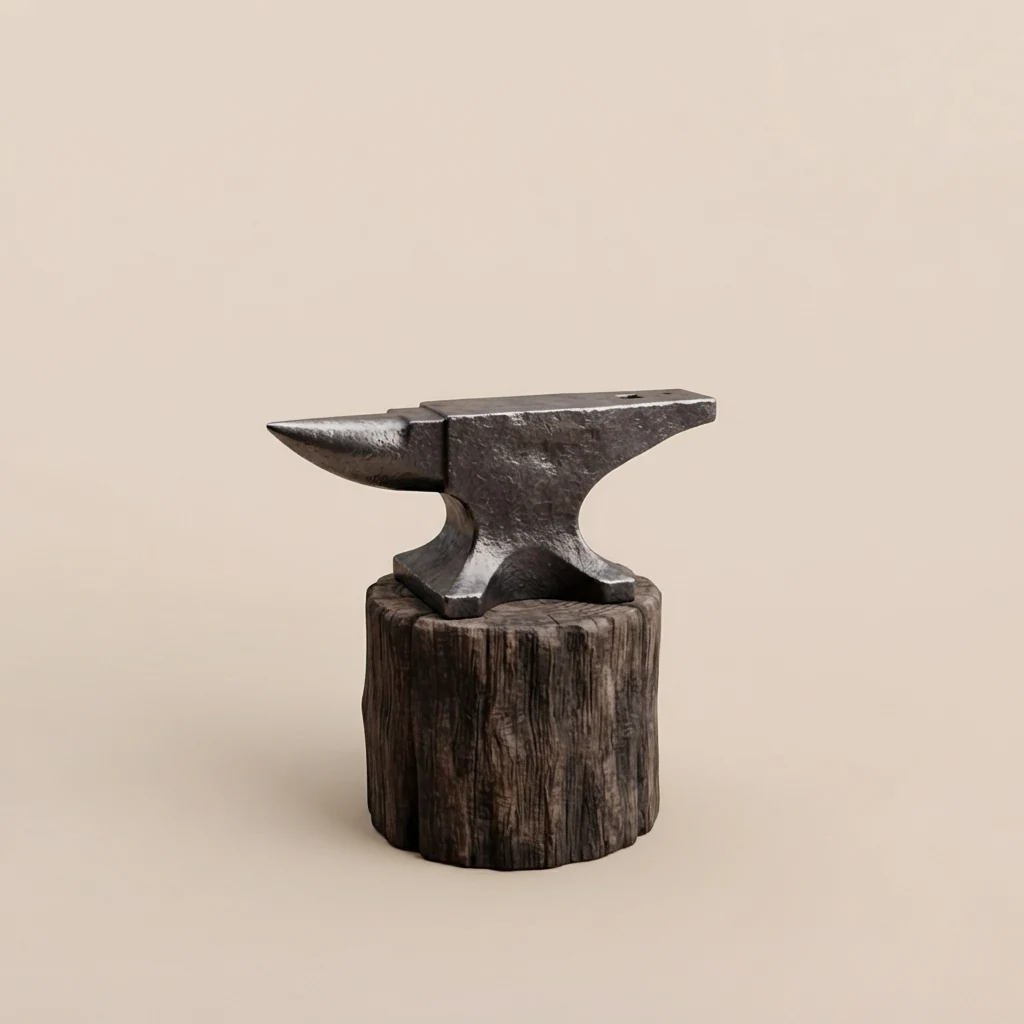
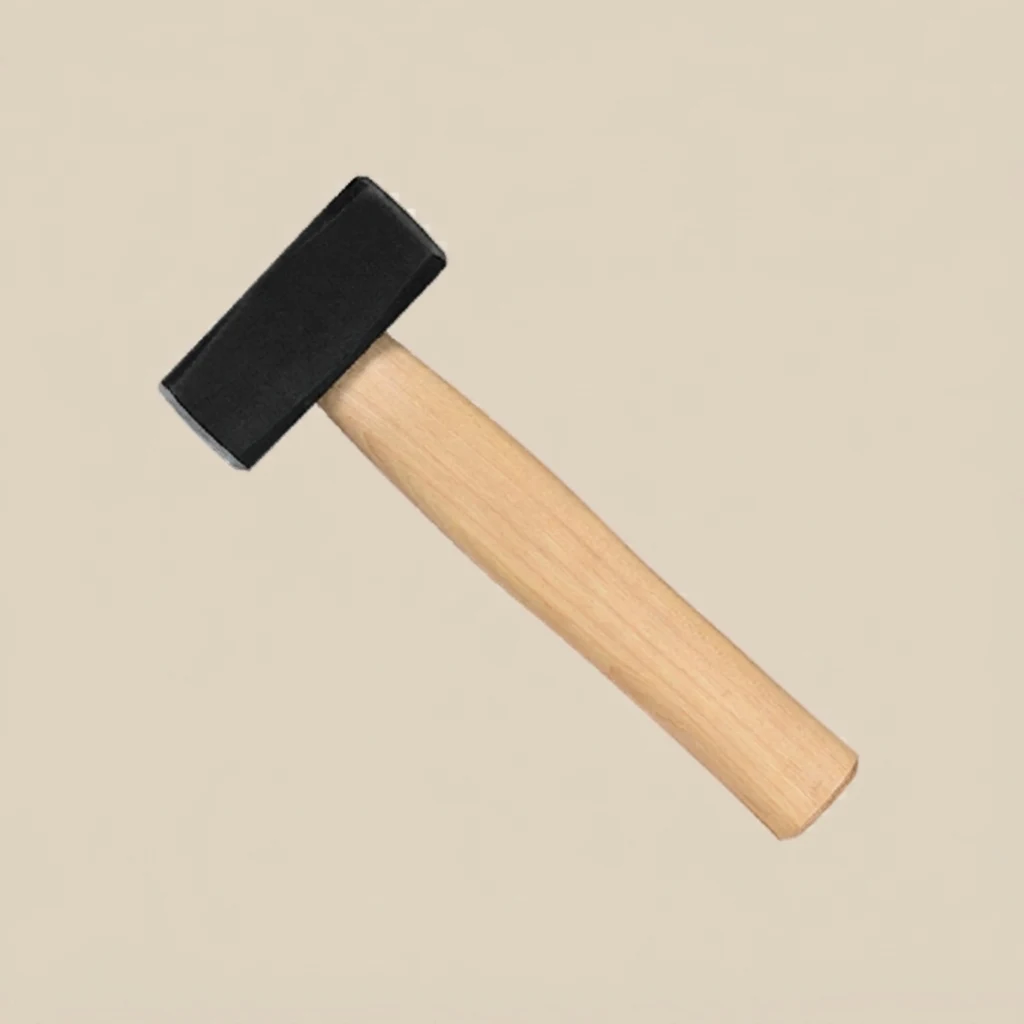
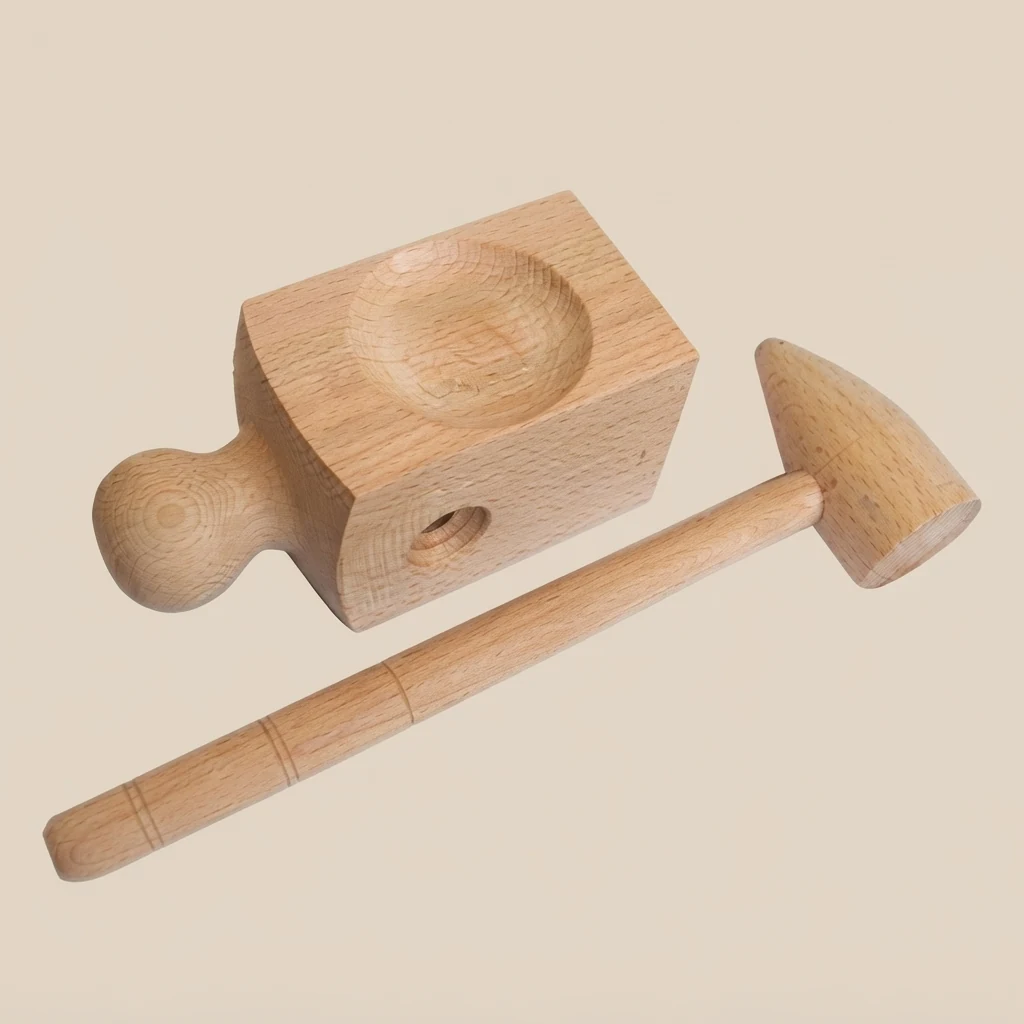
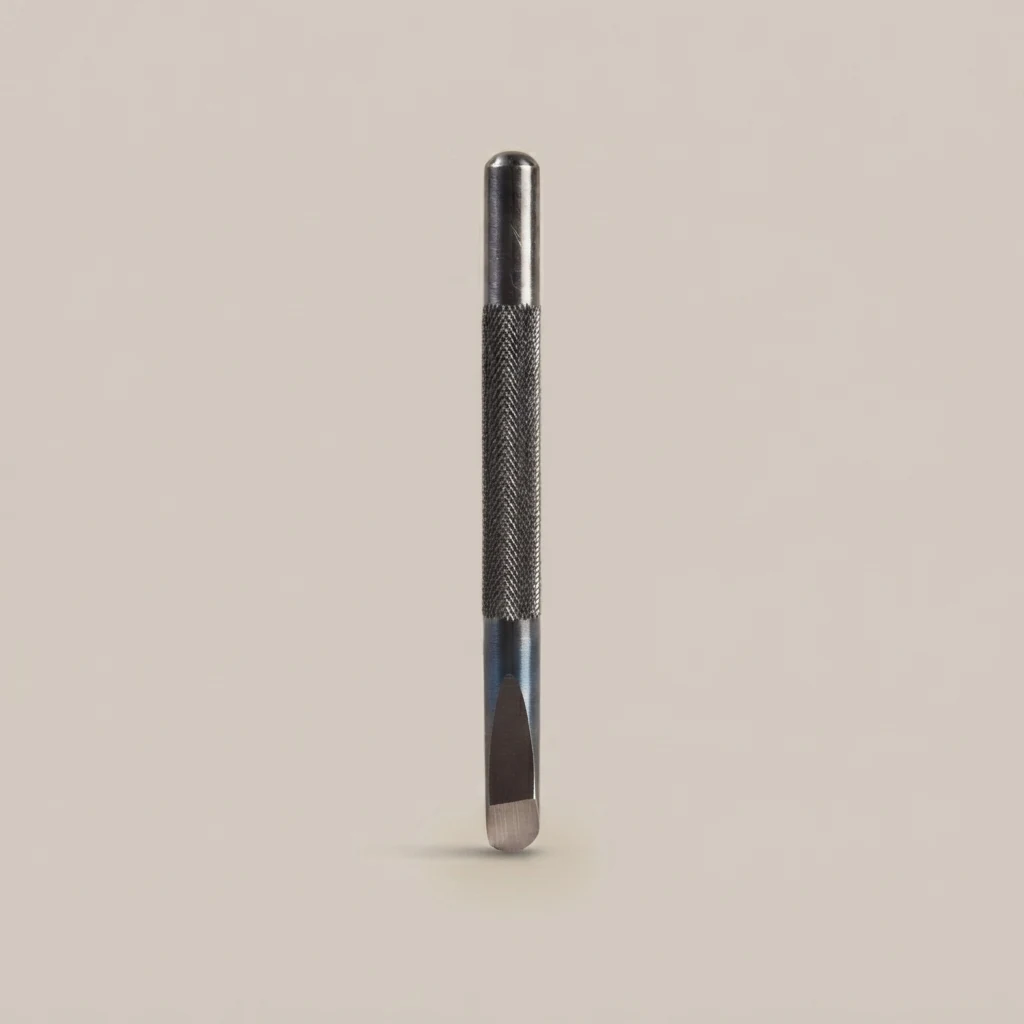
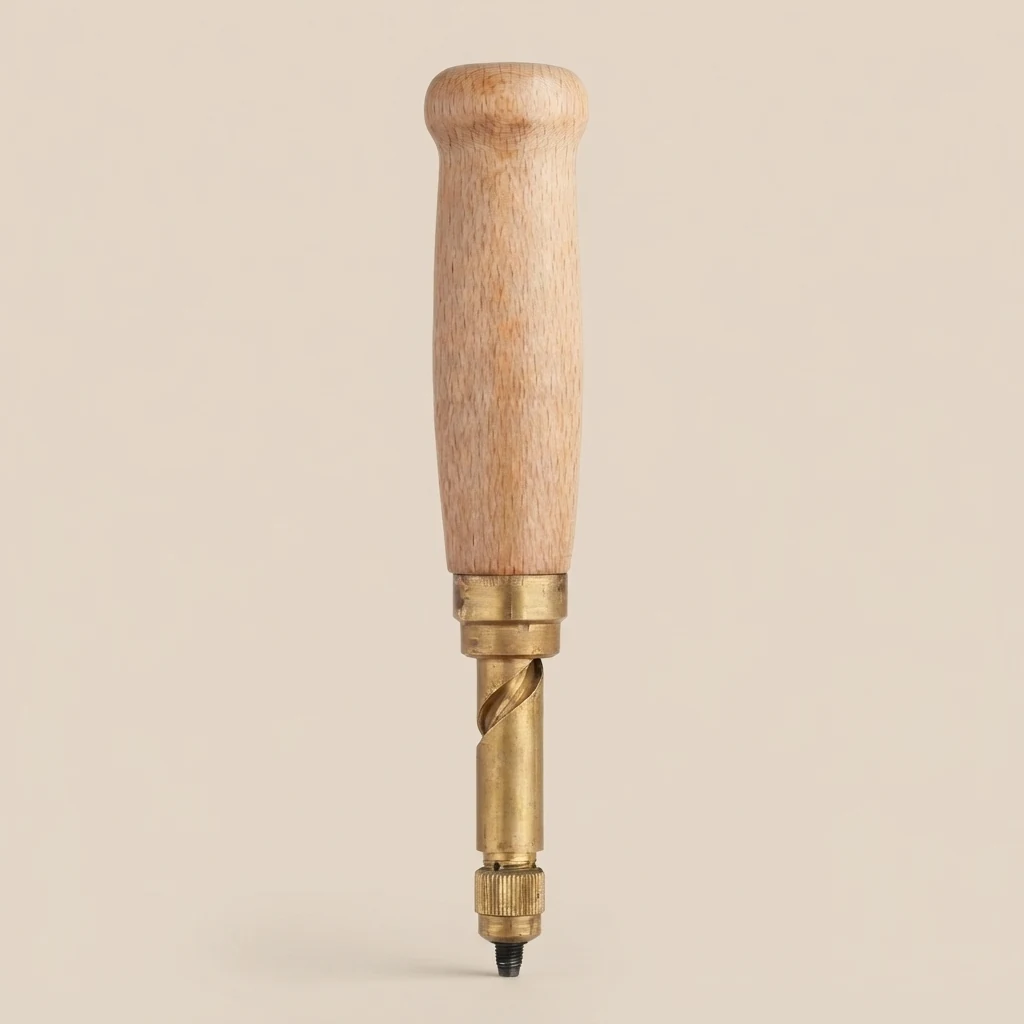
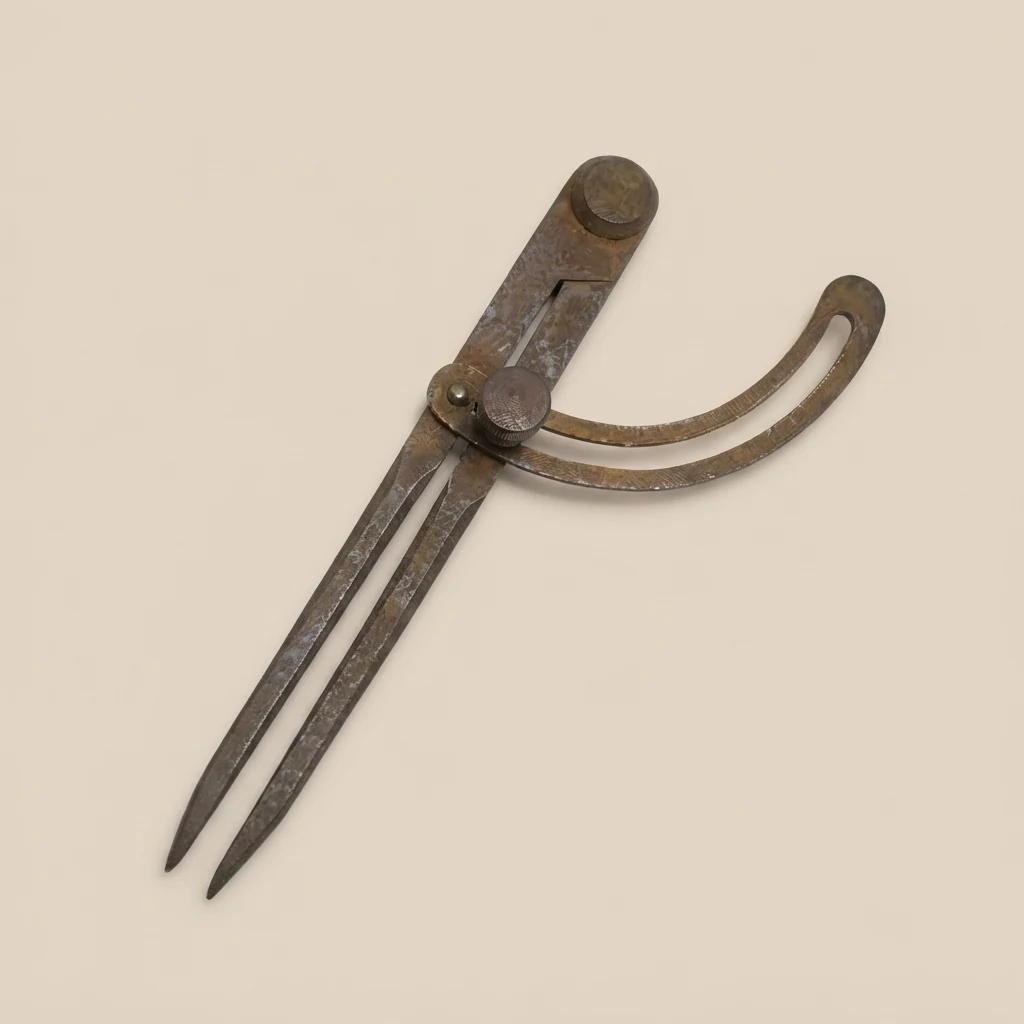
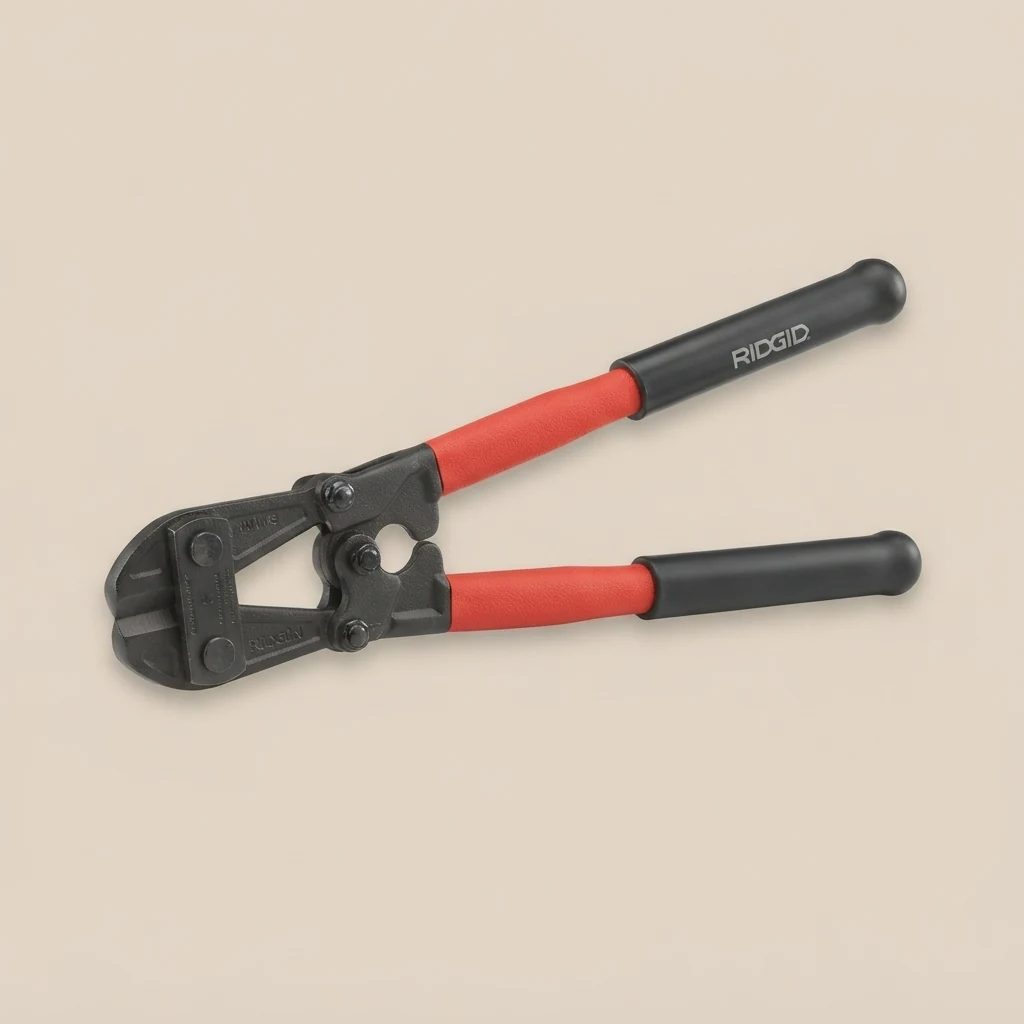
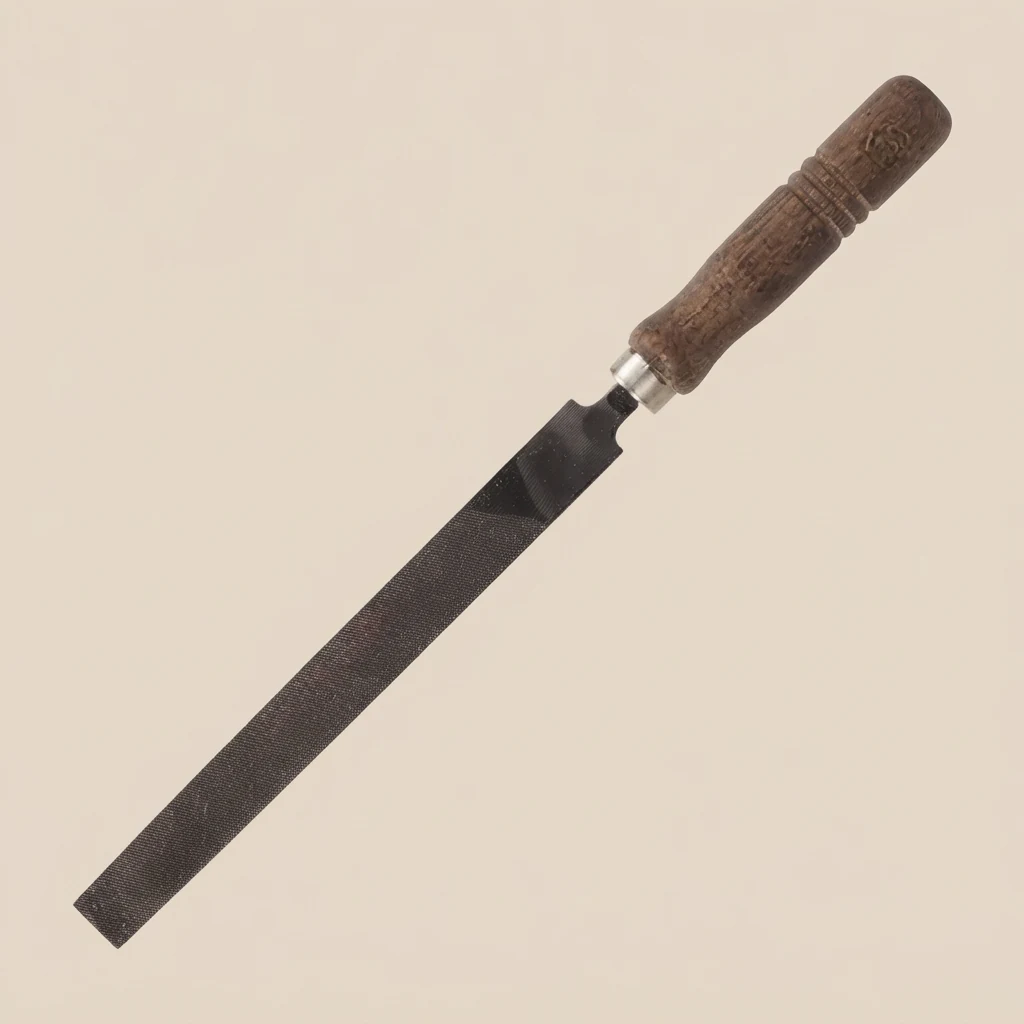
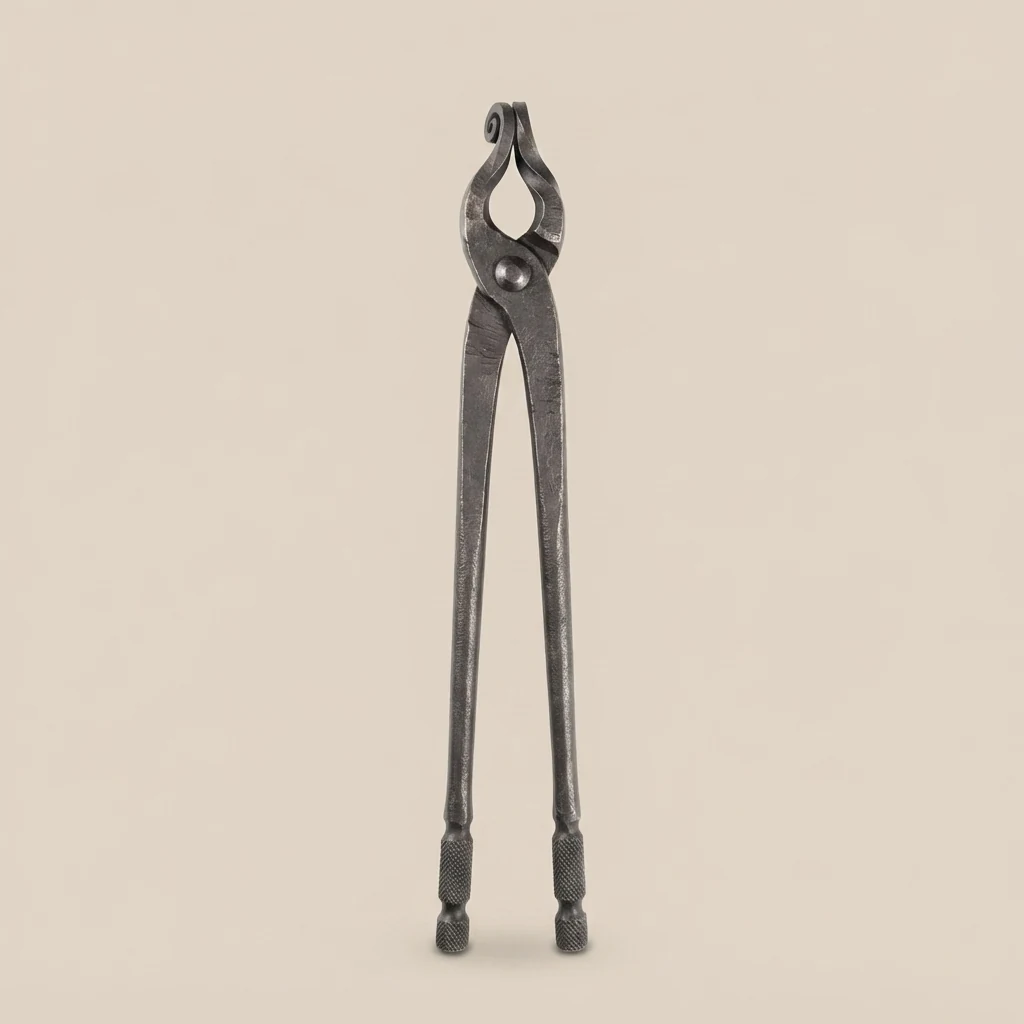
Bakır işçiliğinde örs ve örs başlıkları, farklı ağız ve ağırlıklardaki çekiçler, tokmaklar, keski ve kalemler, metal makası, zımba, pergel, eğe, pense ve maşa temel araç grubunu oluşturmaktadır. Yükseltme ve çökertme işlemlerinde formun iç ve dış yüzeyine uygun metal destekler ve kalıplar kullanılmaktadır.
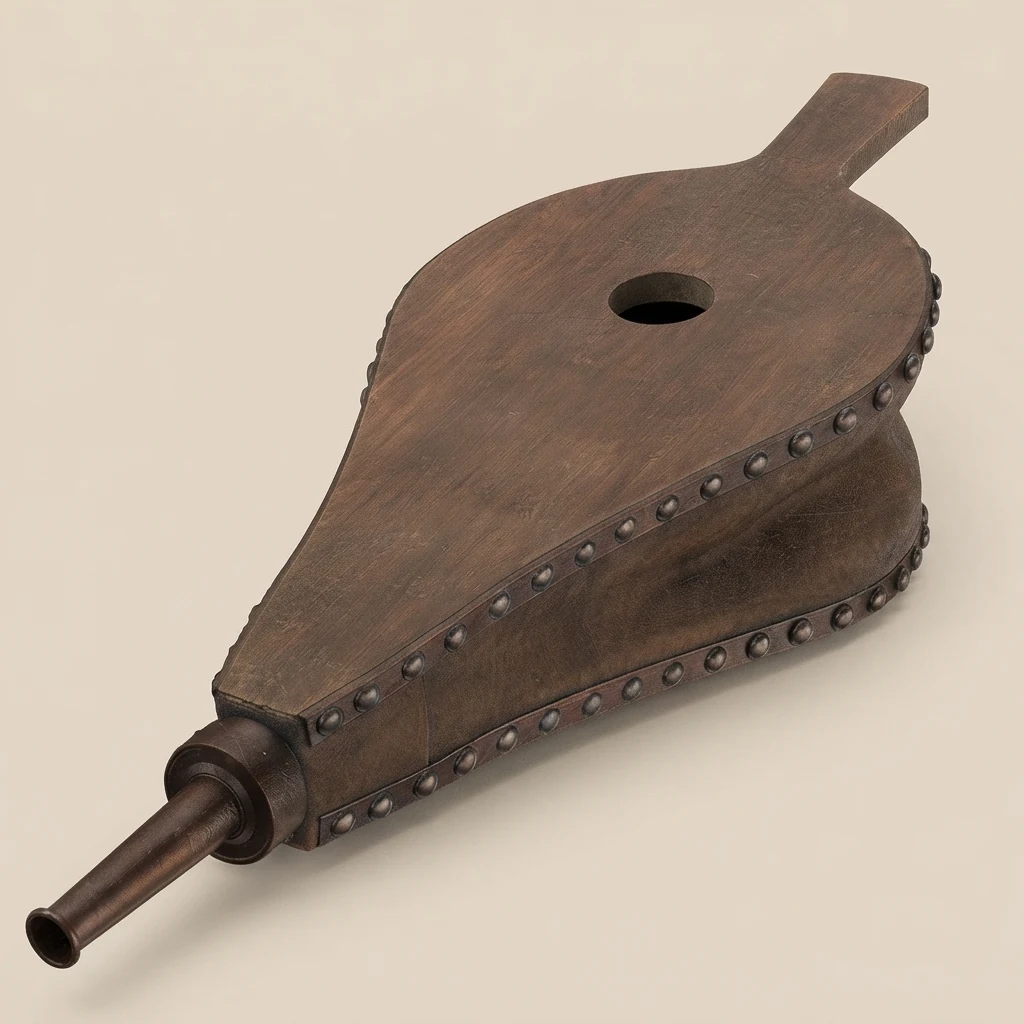
Lehimleme ve kalaylama için ocak veya başka bir kontrollü ısı kaynağı, maşa, yüzey temizleme araçları ve kalay yayma bezi gerekmektedir. Kandakorî geleneğinde ince kazıma ve oyma için farklı uç geometrilerine sahip kalemler ile küçük çekiçler kullanılmaktadır. Araç repertuvarı, ürünün ölçeğine ve uygulanacak bezeme tekniğine göre çeşitlenmektedir.
Teknikler
Bakır kap üretiminde biçimlendirme, birleştirme, bezeme ve yüzey tamamlama teknikleri birbirini izleyen ancak ürün türüne göre farklılaşan işlem gruplarıdır. Dövme, levha bakırın çekiç darbeleriyle kontrollü olarak biçimlendirilmesidir. Tavlama, dövme sırasında sertleşen bakırın yeniden sünek hâle getirilmesi için uygulanmaktadır. Yükseltme, düz levhanın çevreden merkeze doğru kademeli biçimde derinleştirilmesiyle üç boyutlu gövde oluşturulmasını; çökertme ise metalin uygun destek üzerinde içbükey veya dışbükey forma taşınmasını ifade etmektedir. Sıvama, özellikle dairesel ve eksenel formlarda yüzeyin kalıp üzerinde kontrollü biçimde yatırılması veya daraltılması için kullanılmaktadır.
Kesme, kıvırma ve kenetleme; levhanın parça sınırlarının oluşturulması, ağız kenarlarının güvenli hâle getirilmesi ve bazı birleşimlerin mekanik olarak kilitlenmesi için uygulanmaktadır. Perçinleme, kulp ve bağlantı elemanlarında yüksek mekanik dayanım sağlamaktadır. Lehimleme, gövde, taban, emzik, boyun ve kapak gibi parçaların sızdırmaz biçimde birleştirilmesinde kullanılmaktadır. Bazı ürünlerde döküm pirinç veya bronz kulp ve bağlantı parçaları dövme bakır gövdeye eklenmektedir. Delme ve zımbayla delik açma, bağlantı noktaları ile açık iş kompozisyonlarının hazırlanmasında kullanılabilmektedir.
Yüzey bezemesinde kazıma ve kalem işi, keskin uçlu kalemlerle çizgisel veya taramalı izler oluşturmaktadır. Zımbalama, farklı uç geometrileriyle noktasal, dairesel veya tekrarlı yüzey dokuları meydana getirmektedir. Kabartma, metalin arka veya ön yüzünden kontrollü darbelerle yükseltilmesine dayanmaktadır. Kandakorî, Orta Asya metal bezeme geleneğinde derin ve kontrollü kazıma kompozisyonlarını; chizma daha sığ çizgisel bezemeyi; shabaka/açık iş ise yüzeyin belirli bölümlerinin kesilerek geçirgen bir desen oluşturmasını ifade etmektedir.
Tesviye ve perdahlama, biçimlendirme ve birleştirme sonrasında yüzey düzensizliklerinin azaltılması için uygulanmaktadır. Parlatma, bakırın yansıtıcı niteliğini güçlendirirken tarihsel veya estetik amaçla bazı yüzeylerde doğal patinanın korunması tercih edilebilmektedir. Kalaylama, gıda ile temas eden iç yüzeyin temizlenmesi, ısıtılması ve erimiş kalayın ince bir tabaka hâlinde yayılmasıyla gerçekleştirilmektedir. Teknik seçimi ürünün cidar kalınlığı, işlevi, bezeme programı, bölgesel gelenek ve onarım gereksinimine göre değişmektedir.
Üretim Süreci ve Aşamaları
Ürün türü, işlev ve ölçülendirme
Kap türü, kullanım amacı, çap, yükseklik, hacim, cidar kalınlığı, kulp-emzik-kapak gereksinimleri ve bezeme alanları belirlenmektedir.
Bakır levhanın seçimi ve markalama
Ürünün ölçeğine uygun levha kalınlığı seçilmekte; kesim hattı, merkez ve parça sınırları pergel, cetvel veya şablon yardımıyla işaretlenmektedir.
Kesim ve taslak hazırlama
Bakır levha metal makası veya uygun kesici araçlarla hazırlanmakta; ayrı üretilecek taban, kapak, emzik ve kulp parçaları için taslaklar çıkarılmaktadır.
İlk tavlama
Bakır kontrollü biçimde ısıtılarak dövme sırasında oluşacak iş sertleşmesi azaltılmakta ve metal yeniden biçimlenebilir duruma getirilmektedir.
Kaba form verme
Levha örs, örs başlığı veya kalıp üzerinde dövülerek yükseltilmekte, çökertilmekte ya da sıvanarak ürünün temel hacmi oluşturulmaktadır.
Ara tavlama ve eksen düzeltme
Biçimlendirme sırasında sertleşen metal yeniden tavlanmakta; gövde ekseni, ağız dairesi, taban düzlüğü ve cidar geçişleri düzeltilmektedir.
Ağız, kenar ve taban düzenleme
Ağız çevresi kıvrılmakta veya kalınlaştırılmakta; tabanın oturma yüzeyi, kenar profili ve ürünün mekanik dayanımı tamamlanmaktadır.
Kulp, emzik, boyun ve kapak üretimi
Ürün tipine göre ek parçalar ayrı levhalardan dövülmekte, kıvrılmakta veya gerektiğinde döküm parçalarla tamamlanmaktadır.
Birleştirme ve sızdırmazlık
Parçalar lehimleme, perçinleme, kenetleme veya kıvırma yoluyla gövdeye bağlanmakta; birleşim çizgileri ve sızdırmazlık kontrol edilmektedir.
Tesviye ve yüzey hazırlığı
Çekiç izlerinin düzensiz bölümleri düzeltilmekte; eğe, aşındırıcı ve perdahlama işlemleriyle yüzey bezeme veya kalaylamaya hazırlanmaktadır.
Bezeme uygulaması
Ürünün tasarımına göre kazıma, kalem işi, kandakorî, chizma, zımbalama, kabartma veya shabaka/açık iş teknikleri uygulanmaktadır.
Kalaylama ve iç yüzey yenileme
Gıda ile temas edecek iç yüzey temizlenmekte, ısıtılmakta, nişadırla hazırlanmakta ve erimiş kalay ince ve sürekli bir tabaka hâlinde yayılmaktadır.
Parlatma ve son yüzey işlemi
Dış yüzey ürün geleneğine göre parlatılmakta, perdahlanmakta veya kontrollü patina korunarak yüzey karakteri tamamlanmaktadır.
Son işlev ve kalite kontrolü
Form dengesi, ağız ve taban düzgünlüğü, kulp-kapak-emzik bağlantıları, sızdırmazlık, kalay tabakası ve bezeme bütünlüğü kontrol edilerek ürün kullanıma hazırlanmaktadır.
Ürün, Nesne Türleri ve İşlevler
Ürün / Nesne 01 — Kazan: Büyük hacimli pişirme ve toplu yemek hazırlama kabıdır. Geniş gövde, ısıyı dengeli dağıtan taban ve taşıma yükünü karşılayan kulplarla biçimlendirilmektedir. Şerbet, aş, et ve toplu yemek hazırlığında kullanılan örneklerde cidar kalınlığı ile gövde-kulp bağlantısı ürünün dayanımını belirlemektedir.
Ürün / Nesne 02 — Tencere: Gündelik pişirme işlevi için farklı çap ve derinliklerde üretilen kapaklı veya kapaksız bakır kaptır. Dövme gövde, düz ya da hafif bombeli taban ve yan kulplar temel yapısal öğelerdir. Gıda kullanımına yönelik tarihsel ve güncel örneklerde iç yüzey çoğunlukla kalaylanmaktadır.
Ürün / Nesne 03 — Sahan: Sığ gövdeli, pişirme ile servis işlevlerini birleştiren bakır kap türüdür. Tek veya çift kulplu örnekleri bulunmaktadır. Gündelik mutfak kullanımında doğrudan ocaktan sofraya geçebilen kaplar arasında yer almaktadır.
Ürün / Nesne 04 — Tas / Kase: Yeme, servis, sıvı aktarma ve kişisel kullanım için üretilen küçük ve orta ölçekli yuvarlak kap grubudur. Ağız açıklığı, taban çapı ve gövde derinliği kullanım amacına göre değişmektedir. Bezemeli örneklerde merkezî veya bordürlü kompozisyonlar uygulanabilmektedir.
Ürün / Nesne 05 — Sini / Tepsi: Sofra, servis ve sunum amacıyla kullanılan geniş ve sığ bakır kap grubudur. Geniş yüzey, şemse, servi, rûmî, yıldız, geometrik bordür ve bitkisel kompozisyonların uygulanmasına olanak vermektedir. Yüzey düzlüğünün korunması ve kenar kıvrımının dengeli olması üretimde temel teknik ölçütlerdir.
Ürün / Nesne 06 — Lenger: Geniş ağızlı, sığ veya orta derinlikte servis, sunum ve kimi zaman törensel kullanım için üretilen bakır kaptır. Dövme gövde ile geniş ağız profili birlikte biçimlendirilmekte, dış yüzeyde kazıma ve kabartma bezemeler görülebilmektedir.
Ürün / Nesne 07 — İbrik: Su dökme, el yıkama ve ikram işlevleri için kullanılan emzikli, kulplu ve çoğunlukla kapaklı bakır kaptır. Gövde, boyun, emzik, kulp ve kapak birbiriyle ilişkili bir form sistemi oluşturmaktadır. Bezeme özellikle gövde ve boyun kuşaklarında yoğunlaşabilmektedir.
Ürün / Nesne 08 — Güğüm / Kumgan / Oftoba: Su taşıma, saklama ve sunma amacıyla kullanılan, farklı Türk dünyası coğrafyalarında değişik adlarla belgelenen kap grubudur. Dar boyun, geniş gövde, taşıma kulpu ve akıtma bileşeni temel özelliklerdir. Orta Asya örneklerinde form ve bezeme çeşitliliği belirgindir.
Ürün / Nesne 09 — Bakraç / Satıl: Süt, su ve diğer sıvıların taşınması amacıyla kullanılan hareketli kulplu bakır kaptır. Silindirik veya hafif konik gövdeye sahip örnekler bulunmaktadır. Kulp bağlantıları taşıma yükü nedeniyle mekanik dayanım açısından özellikle önemlidir.
Ürün / Nesne 10 — Cezve: Kahve ve sıcak içecek hazırlamak için kullanılan küçük gövdeli, uzun saplı bakır kaptır. Gövdenin taban-ağız oranı, sap uzunluğu ve bağlantı biçimi ısı kontrolü ile kullanım ergonomisini belirlemektedir. Dövme, sıvama ve kalaylama teknikleriyle üretilebilmektedir.
İşlev 01 — Pişirme: Bakırın yüksek ısı iletkenliği, tencere, sahan ve kazan gibi kaplarda ısının yüzeye hızlı ve dengeli biçimde yayılmasını sağlamaktadır. Pişirme işlevinde taban kalınlığı, cidar dengesi ve kalaylı iç yüzey doğrudan önem taşımaktadır.
İşlev 02 — Servis ve Sunum: Sini, tepsi, sahan, tas ve lenger gibi ürünler hazırlanan yiyeceklerin sofraya taşınması, paylaştırılması ve sunulması için kullanılmaktadır. Geniş yüzeyli servis kaplarında bezeme, işlevsel kullanımın yanı sıra görsel temsil değerini de artırmaktadır.
İşlev 03 — Su Taşıma ve Saklama: Güğüm, kumgan, oftoba, ibrik ve bakraç gibi kaplar suyun taşınması, kısa süreli muhafaza edilmesi ve kontrollü biçimde aktarılması için kullanılmaktadır. Kulp dengesi, sızdırmazlık ve emzik geometrisi temel işlevsel ölçütlerdir.
İşlev 04 — El Yıkama ve Temizlik: Leğen, ibrik ve tas gibi ürünler el yıkama, kişisel temizlik ve ev içi temizlik uygulamalarında birlikte kullanılabilmektedir. Akıtma kabı ile toplama kabının oluşturduğu ikili sistem geleneksel temizlik pratiklerinde yaygındır.
İşlev 05 — Kahve ve Sıcak İçecek Hazırlama: Cezve ve küçük akıtma kapları kahve ile diğer sıcak içeceklerin hazırlanması, ısıtılması ve servis edilmesi için kullanılmaktadır. Sap uzunluğu, gövde hacmi ve ağız formu sıcak sıvının güvenli kontrolünü sağlamaktadır.
İşlev 06 — Süt ve Sıvı Gıda Taşıma: Bakraç, satıl ve benzeri kulplu kaplar süt, ayran ve diğer sıvı gıdaların taşınması ve aktarılmasında kullanılmaktadır. Hareketli kulp sistemi, dolu kabın taşıma sırasında dengelenmesine yardımcı olmaktadır.
İşlev 07 — Toplu Yemek Hazırlama: Büyük kazan ve geniş pişirme kapları düğün, aşevi, toplu yemek ve ortak üretim ortamlarında yüksek hacimli gıda hazırlamak için kullanılmaktadır. Büyük ölçekte cidar dayanımı, kulp güvenliği ve taban-ısı ilişkisi kritik hâle gelmektedir.
İşlev 08 — Törensel Kullanım: Şerbet kazanları, bezemeli siniler, lengerler ve büyük ikram kapları düğün, bayram, toplumsal toplantı ve ritüel bağlamlarında kullanılabilmektedir. Kullanım işlevi ile temsil işlevi aynı nesnede birleşebilmektedir.
İşlev 09 — İç Mekân Sergileme / Prestij: Yoğun kalem işi, kabartma veya kazıma bezemeli bakır kaplar kullanılmadıkları dönemlerde iç mekânda sergilenen prestij nesnelerine dönüşebilmektedir. Parlak yüzey, anıtsal ölçü ve bezeme yoğunluğu temsil değerini güçlendirmektedir.
İşlev 10 — Kültürel Miras ve Temsil: Bakır kaplar yerel üretim tekniklerini, usta bilgisini, bölgesel terminolojiyi ve kullanım kültürünü görünür kılan maddi kültür unsurlarıdır. Müze koleksiyonları, atölyeler ve yaşayan zanaat uygulamaları bu temsil işlevini sürdürmektedir.
El Sanatından Örnekler
Bakır kap-kacak üretiminin biçim çeşitliliği, büyük kazanlardan küçük cezvelere kadar farklı ölçeklerde izlenmektedir. Kazan ve tencerelerde ısı dağılımı ve taşıma dayanımı öne çıkarken, sini ve lengerlerde geniş yüzeyin düzgün biçimlendirilmesi ile bezeme alanının düzenlenmesi belirleyicidir. İbrik, güğüm ve kumganlarda emzik, boyun, kulp ve kapak arasındaki yapısal ilişki formun karakterini belirlemektedir.
Kalaylı iç yüzeyler, gündelik kullanım kaplarının bakım ve yenileme geleneğini görünür kılmaktadır. Kazıma ve kabartma bezemeli eserler ise bakırın işlevsel kap olmasının yanında görsel anlatım yüzeyi olarak da değerlendirildiğini göstermektedir.
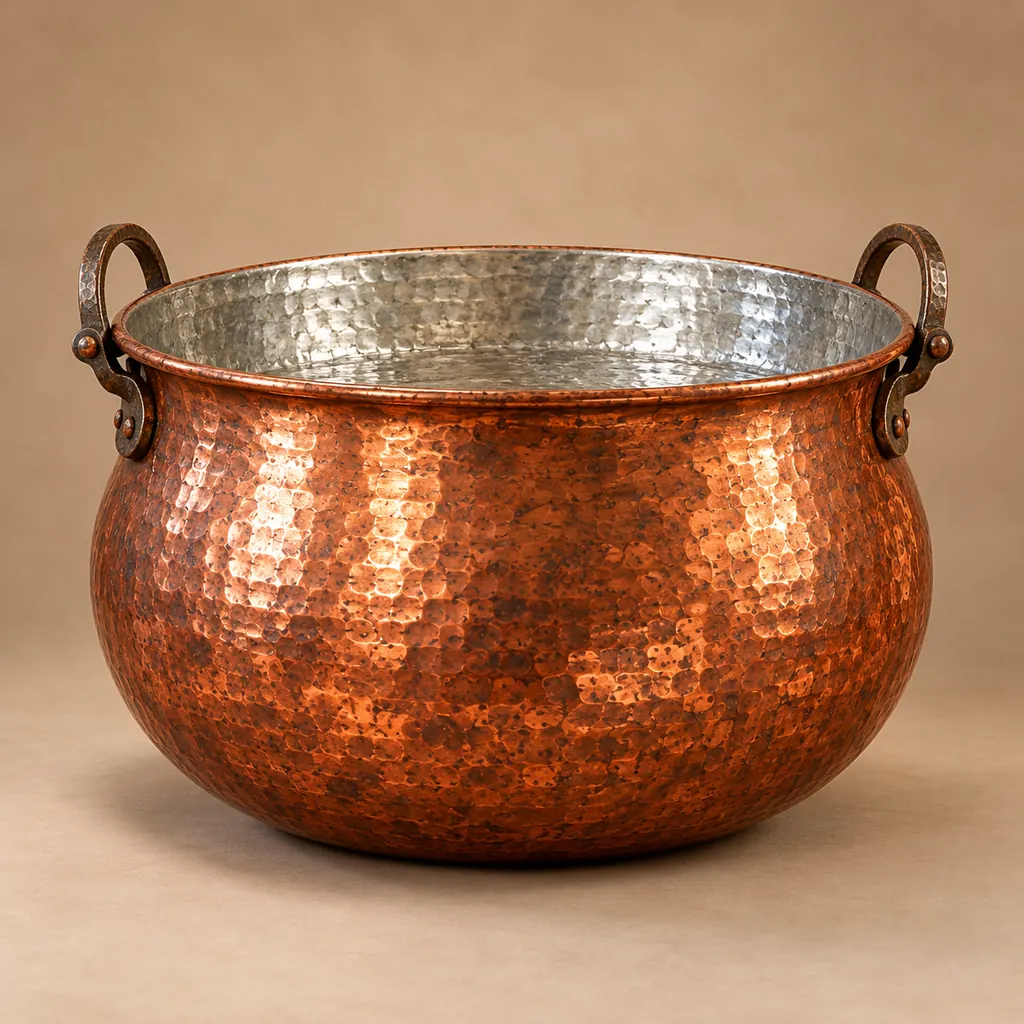 Kazan
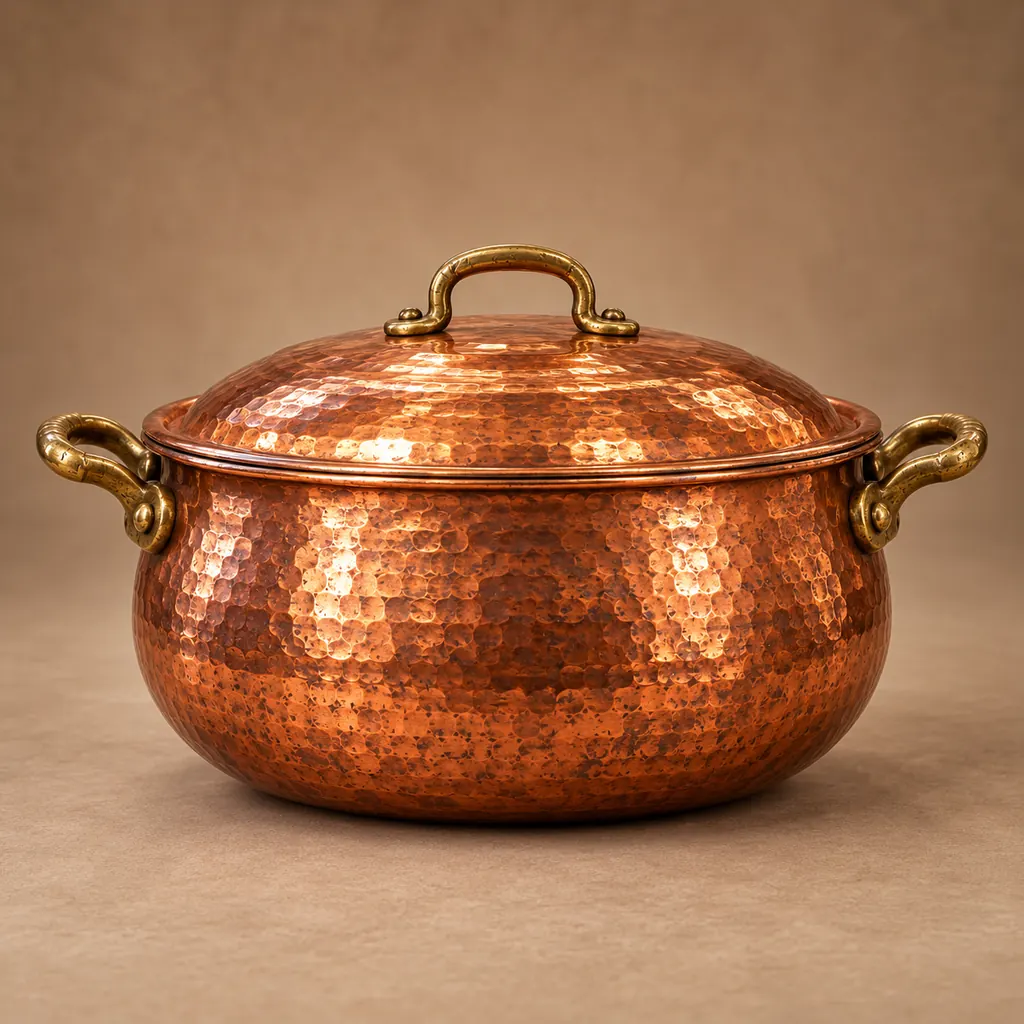 Tencere
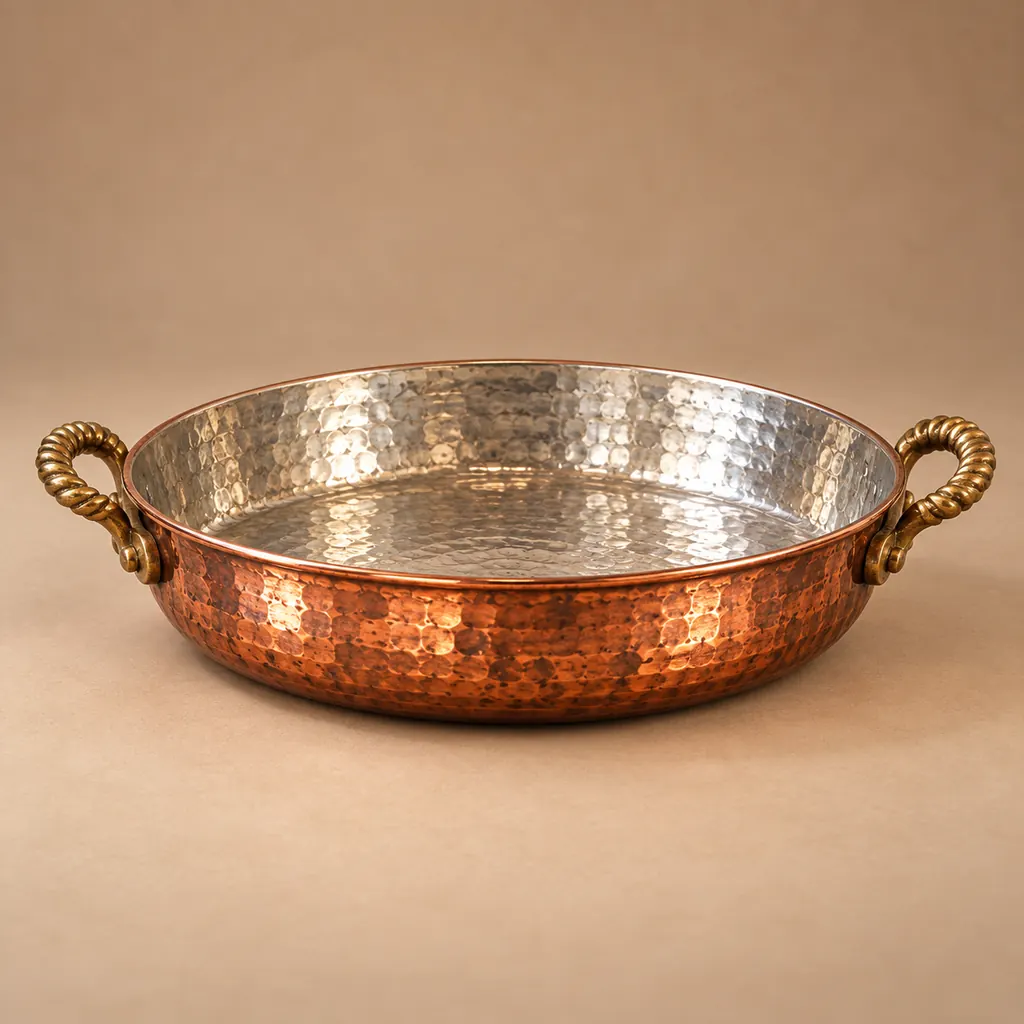 Sahan
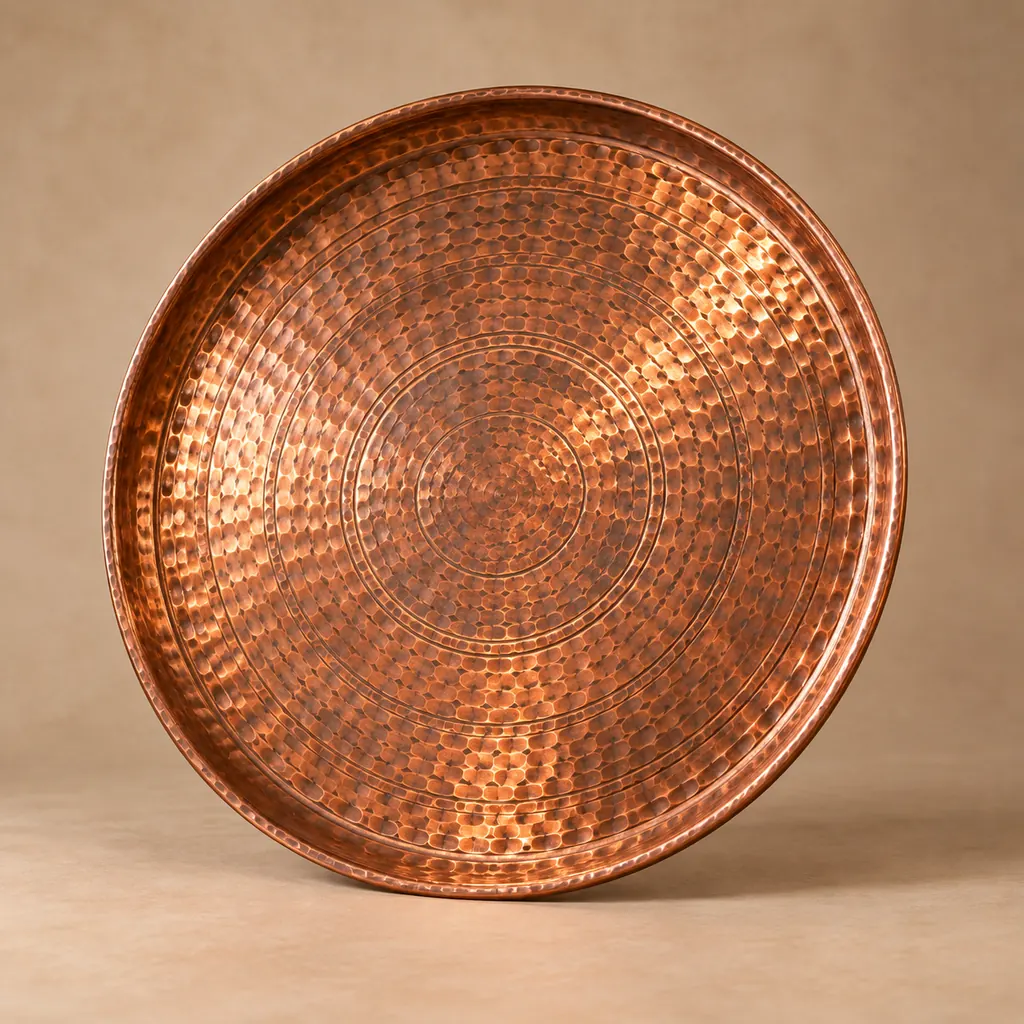 Sini / Tepsi
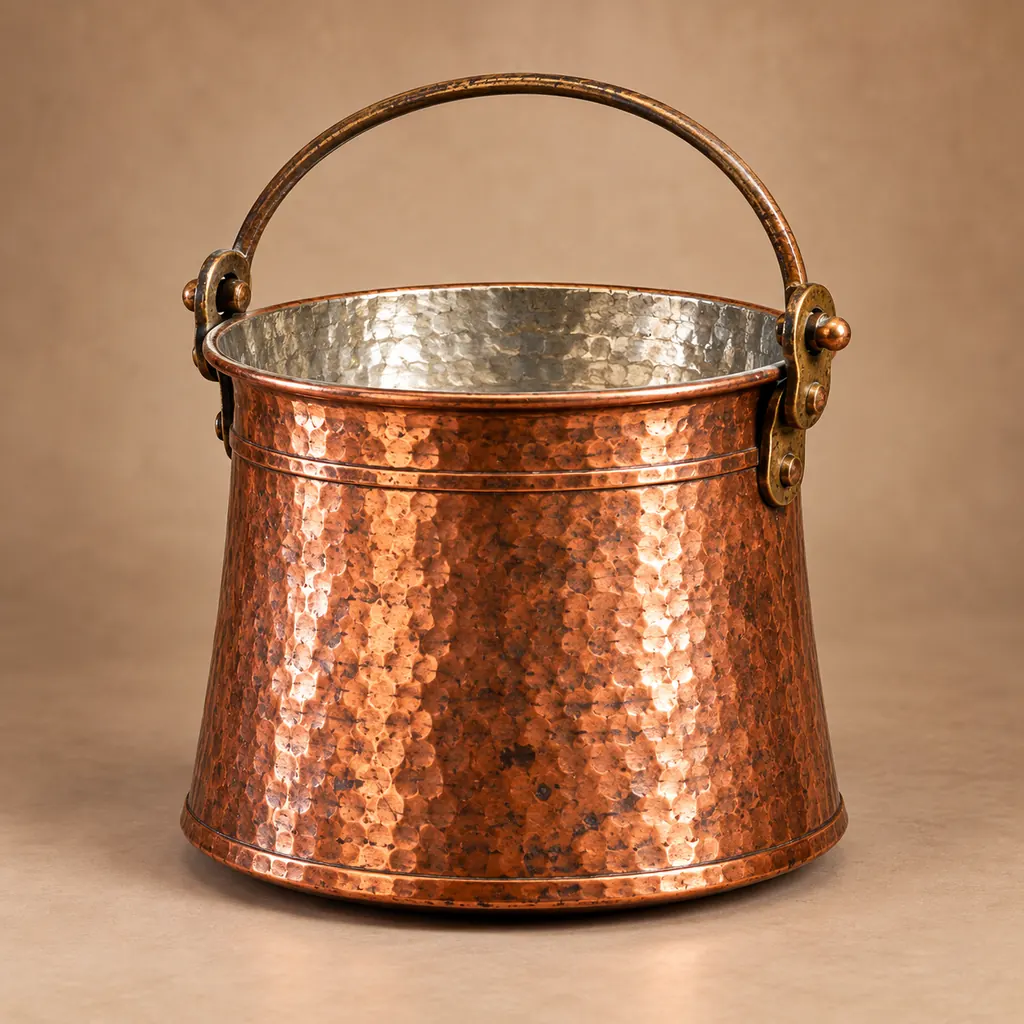 Bakraç / Satıl
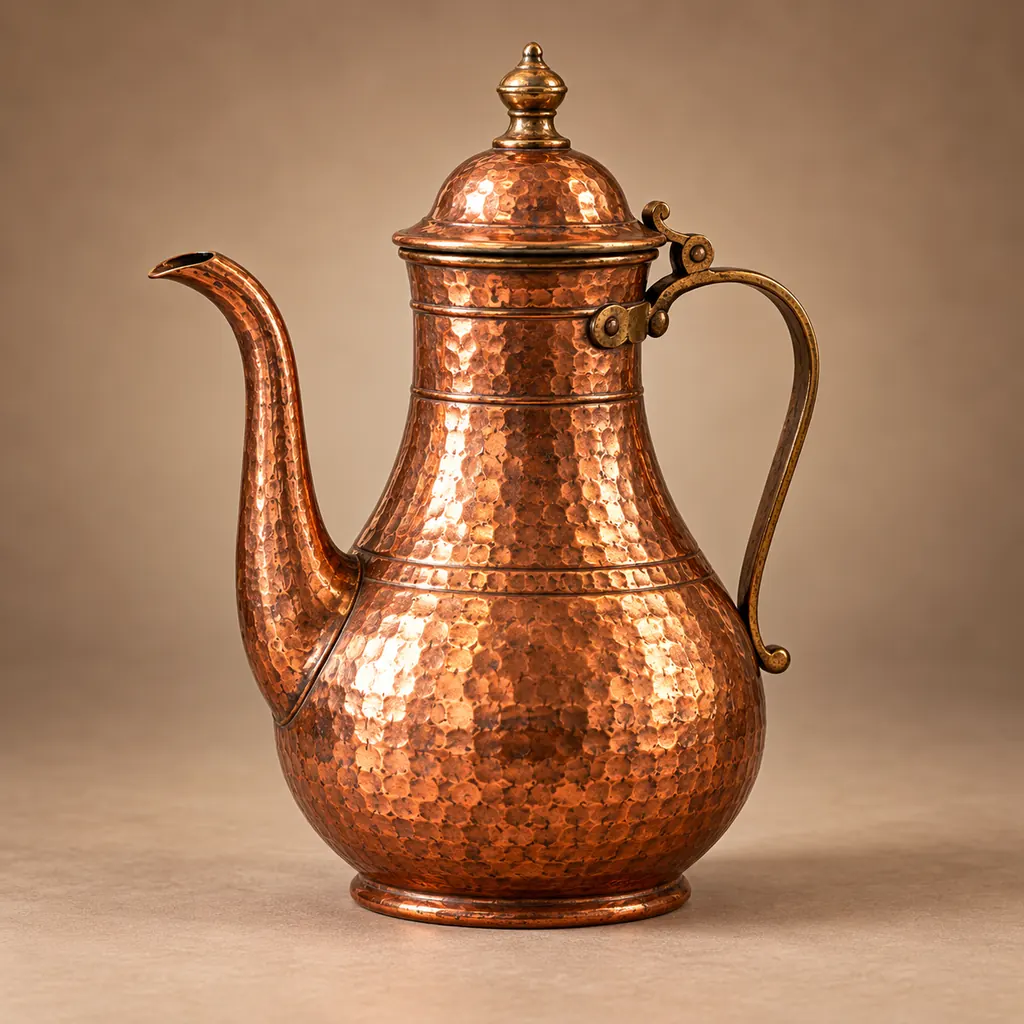 İbrik
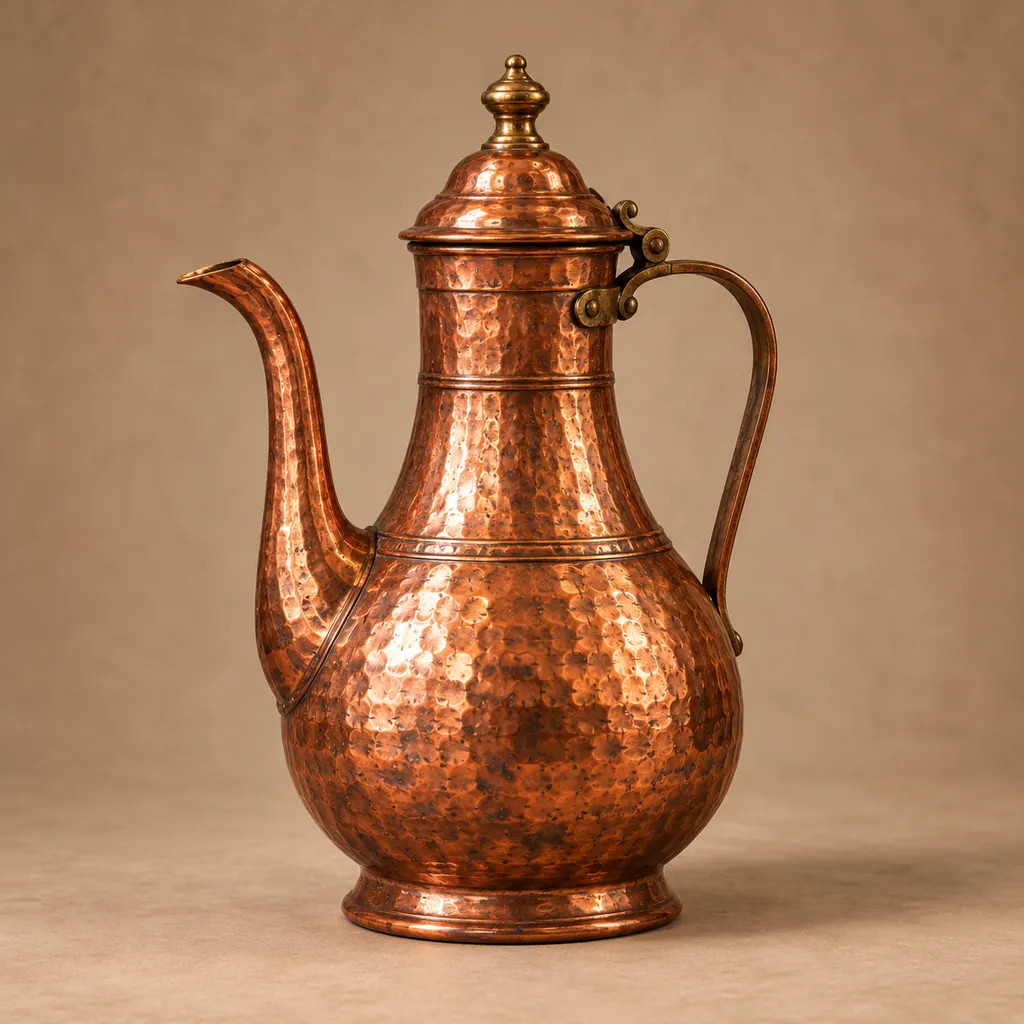 Güğüm
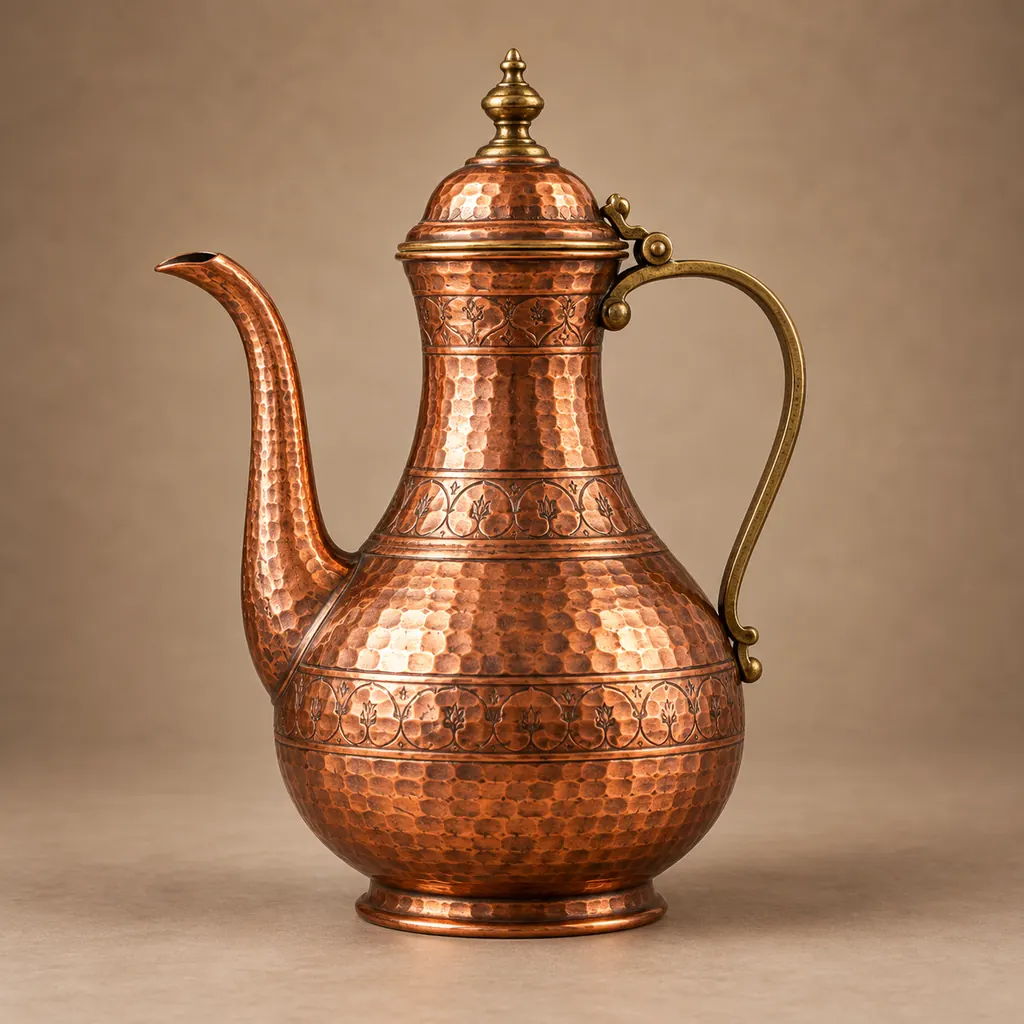 Kumgan
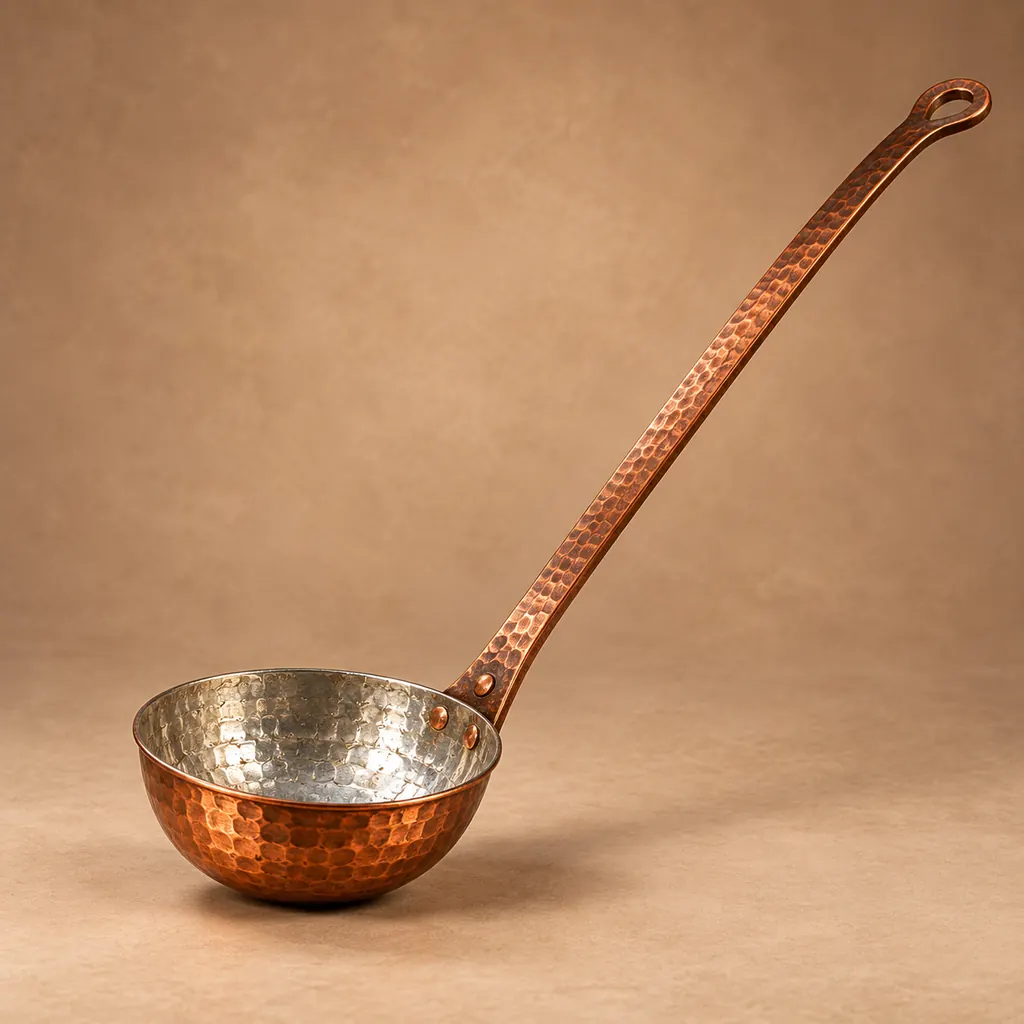 Bakır Kepçe
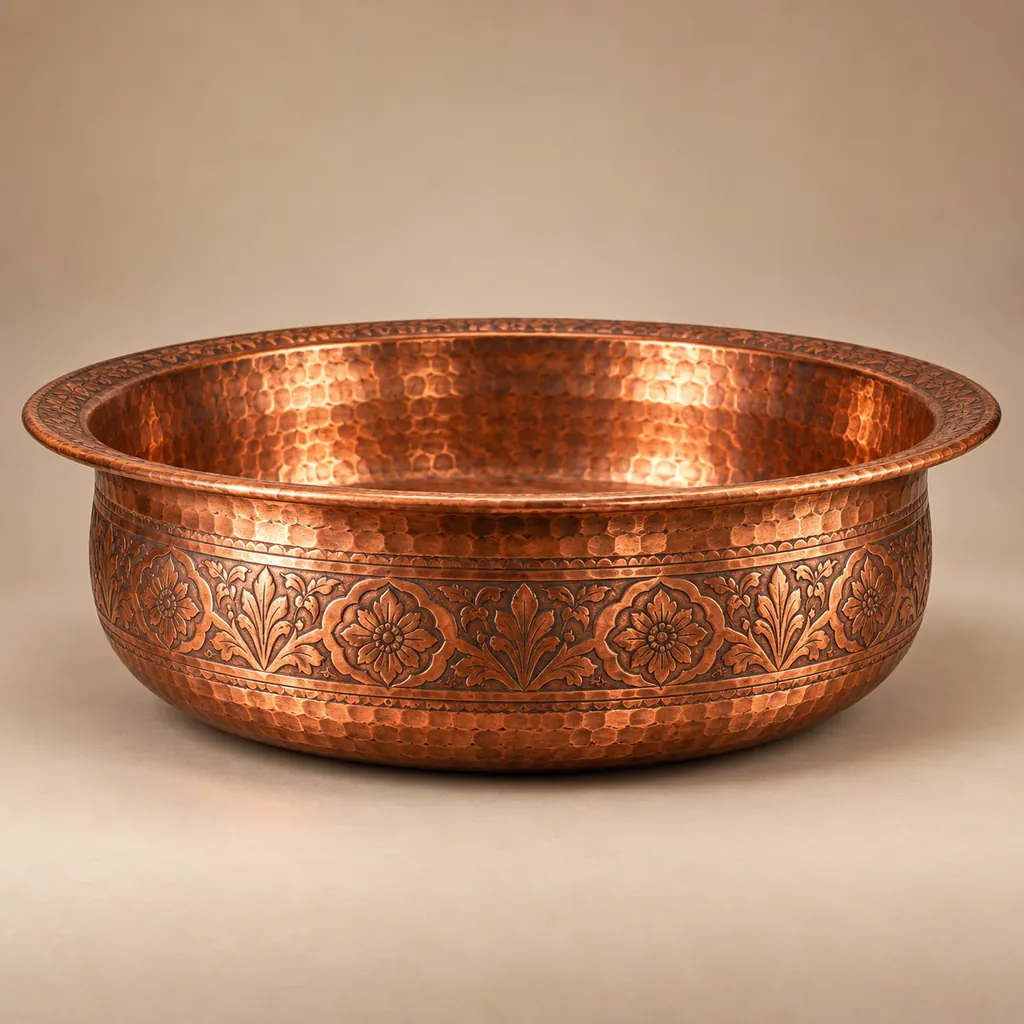 Lenger
Motif Repertuvarı
Bakır eşyalardaki bezeme repertuvarı ürün türü, dönem, üretim merkezi ve uygulanan tekniğe göre değişmektedir. İncelenen Anadolu örneklerinde geometrik bordürler, zikzak ve ışınsal düzenlemeler, şemse ve madalyonlar, rûmî dallar, servi, palmet, hayat ağacı, çiçek ve yaprak kompozisyonları görülmektedir. Mardin ibriklerinde palmet, kıvrık dal, hayat ağacı, şemse, zikzak, yılan, kuş ve figürlü düzenlemeler belgelenmiştir. Sivas sinilerinde servi, rûmî, sürahi/ibrik, şemse ve altı kollu yıldızla ilişkilendirilebilen Mühr-i Süleyman düzenlemeleri bulunmaktadır.
Karşılaştırmalı Türk ve İslam maden sanatı ile Orta Asya bakır bezemeleri dikkate alındığında profil repertuvarında hatâyî, penç, gonca, lale, gül, karanfil, sümbül, lotus, papatya, palmet, akantus, hançer ve saz yaprağı, kıvrık dal, bahar dalı, asma dalı, nar, üzüm, kozalak, ağaç, servi ve hayat ağacı gibi bitkisel motifler; insan, kuş, kartal, çift başlı kartal, tavus kuşu, aslan, geyik, at, balık, yılan ve ejder gibi figürlü motifler; güneş, ay, yıldız, hilal, bulut, dalga ve alev gibi kozmik/doğal motifler değerlendirilmektedir. Daire, halka, rozet, üçgen, kare, eşkenar dörtgen, altıgen, sekizgen, çok kollu yıldızlar, spiral, C ve S kıvrımları, burma, zikzak, şevron, testere dişi, haç, rûmî, çintemani, buta, çarkıfelek, şemse, zencerek ve baklava gibi geometrik ve kompozisyonel öğeler de metal yüzey bezemesinin olası repertuvarı içindedir. Bu motiflerin tamamının her bölge veya her eserde birlikte kullanıldığı varsayılmamaktadır.
Bölgesel Varyantlar, Üsluplar ve Yerel Gelenekler
Bölgesel farklılıklar, bakır kapların formunda, yüzey işçiliğinde ve atölye organizasyonunda izlenmektedir. Gaziantep’te yekpare kap üretimi ve kalem işi bezeme, Diyarbakır ve Mardin’de dövme kaplar ile kazıma ve kabartma bezemeler, Sivas’ta sini üretimi ve kalaycılık, Tokat’ta ise geleneksel atölye üretimi belirgin örnekler oluşturmaktadır. Rize’de yerel mutfak repertuvarı, bölgesel ürün adları ve kullanım pratikleriyle farklılaşmaktadır.
Lahıc’ta bakır işçiliği topluluk temelli bir üretim ve aktarım sistemi içinde sürdürülmektedir. Özbekistan’da kandakorlik geleneği, bakır ve pirinç yüzeylerde ince kazıma bezemesiyle karakterize edilmektedir. Bu çeşitlilik, aynı malzemenin farklı coğrafyalarda ayrı biçim ve bezeme dilleri geliştirebildiğini göstermektedir.
Kurumlar, Eğitim ve Koruma Yapıları
Bakırcılık bilgisinin aktarımında usta-çırak ilişkisi temel öğrenme modellerinden biridir. Atölyede ölçü alma, tavlama, çekiç kullanımı, form kontrolü, lehimleme, bezeme ve kalaylama gibi beceriler uygulama yoluyla edinilmektedir. Mardin ve Tokat üzerine güncel saha araştırmaları, kuşaklar arası aktarımın zanaatın sürekliliği açısından belirleyici olduğunu göstermektedir.
UNESCO’nun Lahıc bakır işçiliği kaydı topluluk temelli koruma yaklaşımına örnek oluşturmaktadır. Müzeler, üniversiteler, yerel yönetimler ve kültür kurumları tarihsel kapların belgelenmesi, ustalık bilgisinin kayıt altına alınması ve eğitim etkinliklerinin geliştirilmesi yoluyla koruma sürecine katkıda bulunmaktadır.
Koruma ve Kültürel Sürdürülebilirlik
Bakır eserlerin korunmasında yüzeyin tarihsel kullanım izleri ile aktif korozyonun birbirinden ayrılması gerekmektedir. Aşırı parlatma, özgün çekiç ve bezeme izlerini zayıflatabilmektedir. Lehim, perçin ve kalay tabakaları eserin üretim ve kullanım tarihini belgeleyen unsurlar olarak değerlendirilmelidir.
Yaşayan zanaatın sürdürülebilirliği ise ustalık bilgisinin aktarımı, yerel atölyelerin ekonomik devamlılığı, özgün ürün tiplerinin belgelenmesi ve nitelikli eğitim süreçlerinin geliştirilmesiyle ilişkilidir. Koruma yaklaşımı hem tarihsel nesneyi hem de üretim bilgisini birlikte ele almalıdır.
Güncel Uygulamalar ve Çağdaş Yorumlar
Güncel bakırcılıkta el dövmesi üretim, torna, pres ve mekanik yüzey düzeltme yöntemleriyle birlikte kullanılabilmektedir. El işçiliğinin yoğun olduğu üretimlerde çekiç izleri ve kalem işi bezeme ürünün görsel kimliğinin parçası olarak korunmaktadır. Geleneksel kap biçimleri çağdaş mutfak, servis ve dekorasyon kullanımına göre yeniden ölçeklendirilebilmektedir.
Kalaylama ve onarım hizmetleri, kullanımda kalan eski bakır kapların dolaşımını sürdürmektedir. Tasarım odaklı güncel üretimde geleneksel bezeme repertuvarı sadeleştirilebilmekte veya yeni kompozisyonlarla yeniden yorumlanabilmektedir.
Uluslararası Dolaşım ve Kültürlerarası Etkileşim
Bakır kap biçimleri ve bezeme teknikleri Anadolu, Kafkasya, İran-Horasan çevresi ve Orta Asya arasında uzun süreli kültürel dolaşım göstermektedir. İbrik, kumgan, kazan, sini ve benzeri biçimler farklı coğrafyalarda ortak işlevler taşırken oran, emzik biçimi, kulp düzeni ve bezeme repertuvarı bakımından yerel varyantlar geliştirmiştir.
Lahıc ve Özbek kandakorlik örnekleri, bakır işçiliğinin ulusal sınırları aşan ortak bir metal işleme geleneği içinde değerlendirilmesine imkân vermektedir. Müze koleksiyonları ve somut olmayan kültürel miras kayıtları bu karşılaştırmalı okumayı destekleyen temel belge gruplarıdır.
Belgelenmiş Örnekler ve AES Korpusu
Müze koleksiyonları ve saha araştırmaları, bakır kap repertuvarının tarihsel çeşitliliğini belgelemektedir. Isparta Müzesi’ndeki Osmanlı dönemi bakır eşyalar, Akşehir’deki bezemeli şerbet kazanı, Millî Saraylar koleksiyonundaki kazanlar, Mardin müzelerindeki ibrikler ve Sivas’taki tarihsel siniler form ve bezeme karşılaştırmaları için temel örnekler sunmaktadır.
Kazakistan koleksiyonlarındaki kumgan ve kazanlar ile Özbekistan’daki bakır ve pirinç işçilikleri, Orta Asya bağlantısını görünür kılmaktadır. Lahıc kayıtları ise atölye, üretim, kullanım ve aktarım süreçlerini yaşayan miras bağlamında belgelemektedir.