Tanım ve Kapsam
Döküm ve mimari metal ustalıklarında bronz, pirinç, bakır alaşımları, dökme demir ve uygun demir esaslı malzemeler biçim, dayanım, korozyon ve yüzey özelliklerine göre seçilmektedir. Metal ergitilerek kalıp boşluğuna aktarılmakta veya dökülmüş parçalar levha, çubuk ve bağlantı elemanlarıyla bir araya getirilmektedir. Ürünün et kalınlığı, alaşım bileşimi, kalıp geometrisi ve soğuma koşulları mekanik davranışı ve yüzey niteliğini belirlemektedir.
Döküm üretiminde model, maça, kalıp, yolluk ve besleyici sistemi birlikte hazırlanmaktadır. Ergimiş metal döküm sıcaklığında kalıba aktarılmakta, katılaşma tamamlandıktan sonra parça kalıptan çıkarılmaktadır. Yolluk ve besleyici fazlalıkları kesilmekte, çapaklar temizlenmekte ve yüzey taşlama, eğeleme, kazıma, kalem işi, ajur, patina veya koruyucu kaplamayla tamamlanmaktadır.
Kapı tokmakları, halkalar, çekme kolları, kilit ve menteşe parçaları, bronz kapı kaplamaları, pencere ve türbe şebekeleri, parmaklıklar, korkuluklar, alemler, finialler, çanlar, büyük kazanlar, buhurdanlar, havanlar ve döküm rozetler başlıca ürün gruplarıdır. Mimari ürünlerde dökülmüş parçalar perçin, lehim, kaynak, cıvata ve mekanik geçmelerle ahşap, taş veya başka metal elemanlara bağlanmaktadır.
Sıcak dövme ile üretilen gündelik demir aletlerde plastik şekillendirme öne çıkarken, kap-kacak üretiminde levha dövme ve sıvama, kuyumculukta ise küçük ölçekli hassas metal işlemleri belirgindir. Döküm ve mimari metal işlerinde kalıp üzerinden biçim oluşturma, tekrarlanabilir modül üretimi, yapısal bağlantı ve mimariye sabitleme temel teknik özellikleri oluşturmaktadır.
Tarihsel Gelişim
Bakır alaşımlarının kalıba dökülmesi Anadolu, Kafkasya ve Orta Asya'da Tunç Çağı'ndan itibaren kap, kazan, silah dışı donanım ve törensel nesne üretiminde kullanılmaktadır. Batı Orta Asya'da bakır alaşımlı nesnelerin büyük bölümü dökümle üretilmiş, Ortaçağ İslam dünyasında bronz ve pirinç döküm kaplar, havanlar, buhurdanlar, kandiller ve büyük kazanlar gelişmiş bir teknik repertuvar oluşturmuştur.
Anadolu Selçuklu ve Artuklu metal işçiliğinde döküm bronz kapı tokmakları, kapı kaplamaları ve büyük bronz nesneler mimariyle doğrudan bütünleşmiştir. Cizre Ulu Cami kapısındaki döküm bronz tokmak, bronz kaplama ve pirinç şeritler 13. yüzyılda mimari metalin teknik ve sembolik kullanımını göstermektedir. Osmanlı döneminde kapı aksesuarları, parmaklık ve şebekeler, bronz ve demir mimari donanım ile büyük döküm parçalar saray, cami, türbe ve sivil yapılarda kullanılmaya devam etmiştir.
Orta Asya'da Horasan, Merv, Semerkant-Buhara çevresi ve Kazak bozkırındaki döküm geleneği büyük kazan, ayna, kap ve figürler üzerinden izlenmektedir. Hoca Ahmed Yesevi Türbesi'ndeki 1399 tarihli yaklaşık iki tonluk bronz kazan, anıtsal döküm ölçeğinin en belirgin örneklerinden biridir. Karakalpakistan, Kazakistan, Hakasya, Saha ve Sincan'daki arkeolojik ve etnografik çalışmalar metal ergitme, döküm ve son işlemlerin bölgesel sürekliliğini belgelemektedir.
Coğrafi Dağılım ve Üretim Merkezleri
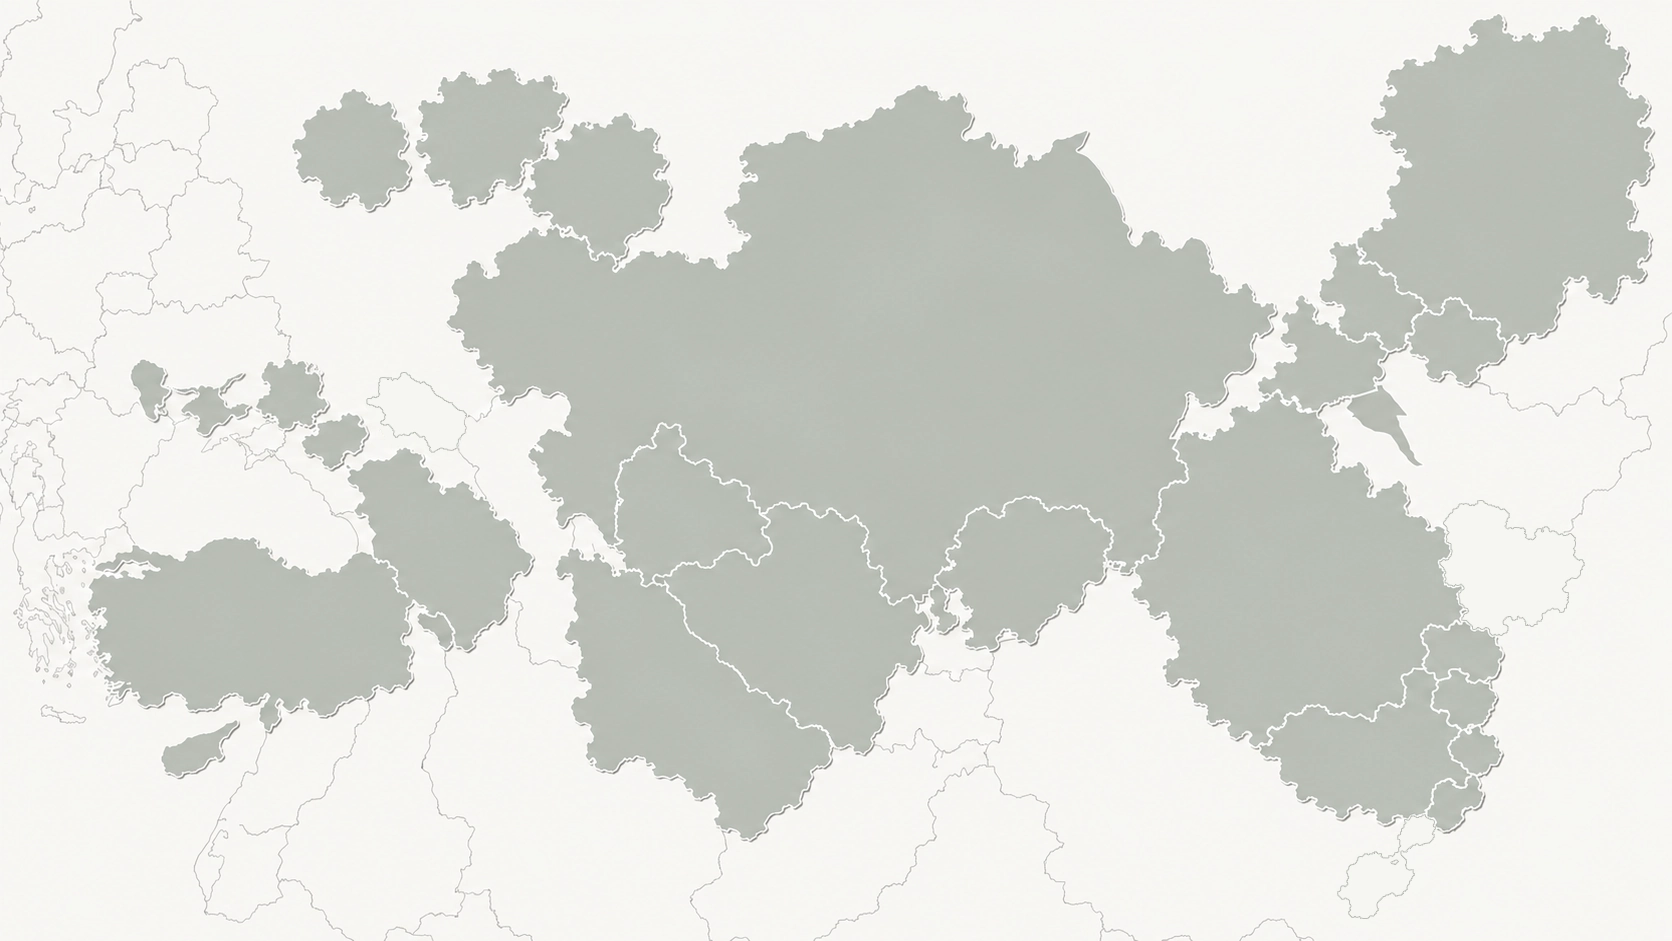
Türkiye'de döküm ve mimari metal işçiliği İstanbul, Safranbolu, Cizre, Diyarbakır, Konya, Trabzon ve başka tarihî merkezlerde kapı donanımı, bronz tokmak, şebeke, çan ve mimari üst elemanlar üzerinden belgelenmektedir. Safranbolu ve Zile'de kapı tokmakları bronz ve pirinç döküm örnekleriyle, Cizre'de Artuklu bronz kapı tokmaklarıyla, Trabzon'da bakır-pirinç minare ve kubbe alemleriyle temsil edilmektedir.
Kazakistan'da Zhetysu ve Zhambyl müzelerindeki bronz kazanlar ile Hoca Ahmed Yesevi Türbesi'ndeki büyük kazan döküm geleneğini göstermektedir. Özbekistan ve Güney Orta Asya'da Samanî ve Selçuklu dönemleriyle ilişkili döküm bronz ibrikler ve kaplar; Türkmenistan-Merv çevresinde Abû Bakr Marvazî adıyla ilişkilendirilen büyük bronz kazanlar tarihsel üretim ağının parçalarıdır.
Karakalpakistan'da müze koleksiyonundaki erken bronz kazanlar, Tataristan'da tarihsel sanatsal metal işçiliği, Hakasya'da metal üretim teknolojileri, Saha/Yakutistan'da geleneksel kalıp dökümü ve Sincan-Lop Nor'da dökme demir teknolojisi bölgesel metal üretim bilgisini belgelemektedir. Kırım'daki Bahçesaray Demir Kapu ise mimari metalin saray yapısındaki temsilî örneklerinden biridir.
Coğrafi yayılımı göster
Alt Dallar ve Taksonomik Kapsam
Döküm ve mimari metal işçiliğinde uzmanlaşma; alaşımın ergime davranışı, kalıp sistemi, ürün ölçeği, son işlem gereksinimi ve mimari bağlantı biçimine göre gelişmektedir.
Bronz ve Pirinç Döküm Ustalıkları
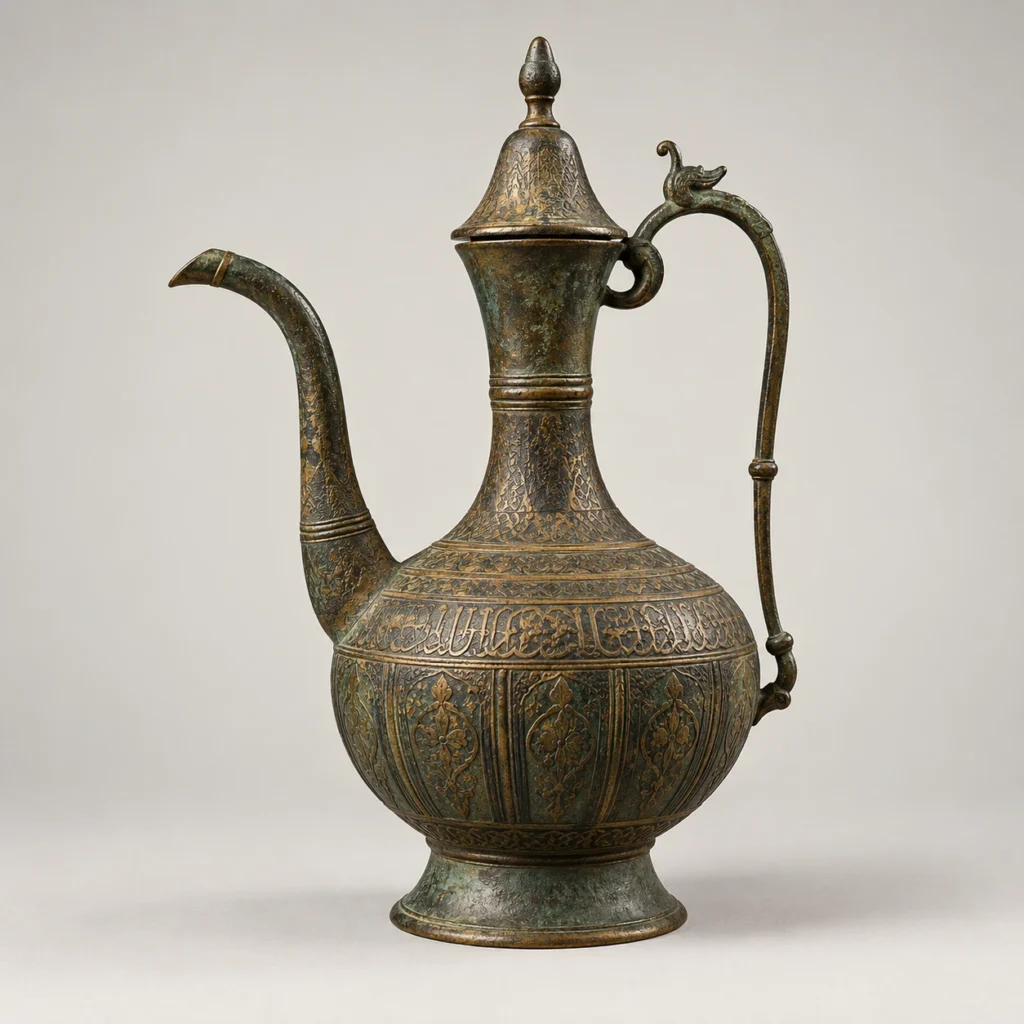
Bakır-kalay ve bakır-çinko esaslı alaşımlar potada eritilmekte ve kum, kil veya başka refrakter kalıplara dökülmektedir. Kapı tokmakları, halkalar, rozetler, kulplar, buhurdanlar, havanlar, ibrikler ve orta ölçekli mimari donanımlar bu yöntemle üretilebilmektedir. İnce rölyefler ve figürlü yüzeyler model aşamasında oluşturulabildiği gibi döküm sonrasında kalem işi ve kazımayla belirginleştirilebilmektedir. Alaşım oranı, metal akışkanlığı ve kalıp sıcaklığı ayrıntı keskinliğini doğrudan etkilemektedir.
Demir ve Dökme Demir Döküm Ustalıkları
Demir esaslı dökümler yüksek ergitme sıcaklığı, dayanıklı kalıp ve kontrollü soğuma gerektirmektedir. Izgara, korkuluk modülü, ağır bağlantı elemanı, soba-ocak parçası ve seri mimari bileşenler dökme demirle üretilebilmektedir. Et kalınlığındaki ani değişimler gerilme ve çatlama riskini artırdığından kesit geçişleri dengeli tasarlanmaktadır. Döküm sonrası çapak alma, taşlama, delme ve koruyucu kaplama uygulanmaktadır.
Büyük Kazan ve Hacimli Döküm Ustalıkları
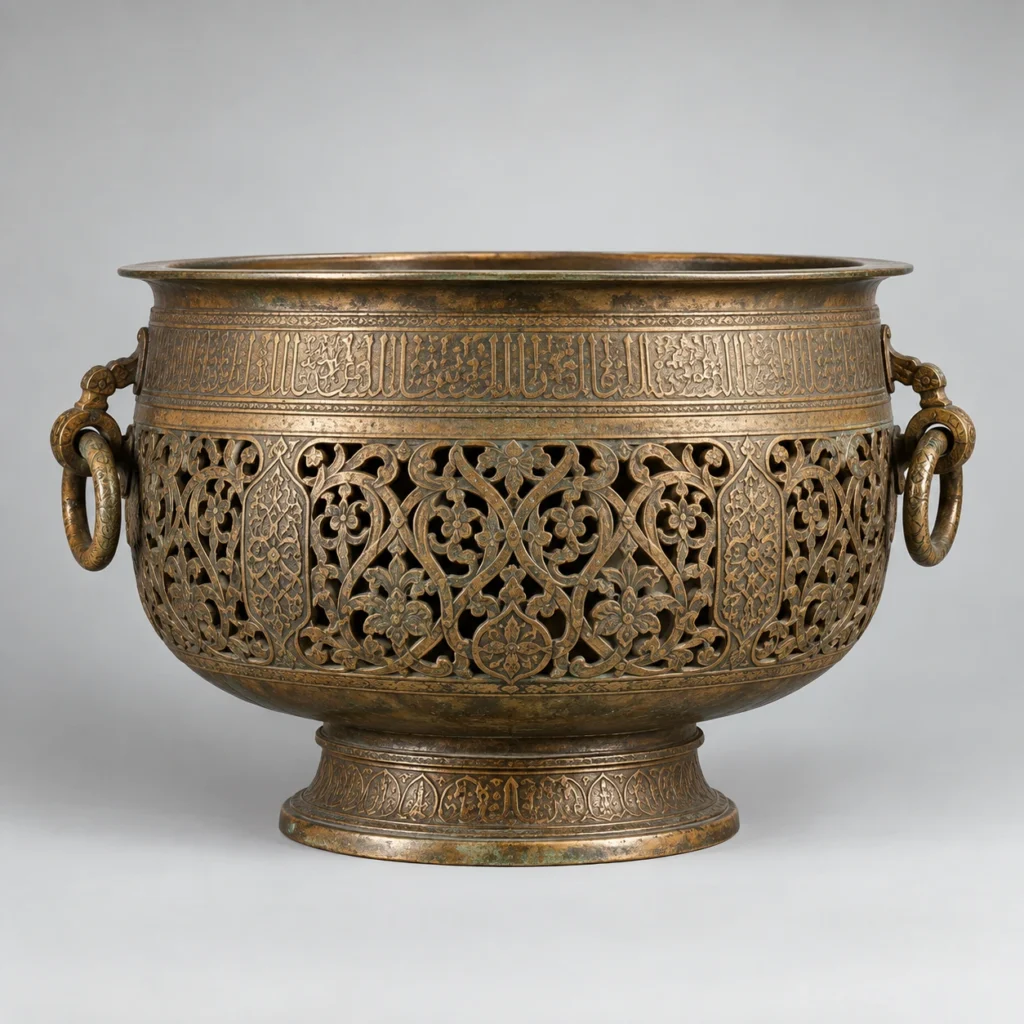
Büyük kazan ve hacimli dökümlerde metal miktarı, yolluk kesiti, besleyici hacmi ve kalıp dayanımı küçük parçalara göre daha yüksek hassasiyet gerektirmektedir. Gövdenin farklı bölgelerinde soğuma hızının değişmesi çekinti boşluğu ve çatlak riskini artırabilmektedir. Kulp, halka, ayak ve kabartma parçaları gövdeyle birlikte dökülebilmekte veya ayrı parçalar hâlinde eklenebilmektedir. Anıtsal kazanlar topluluk, törensel veya kamusal kullanım için büyük ölçekli üretim bilgisini yansıtmaktadır.
Çan ve Ses Üreten Döküm Ustalıkları
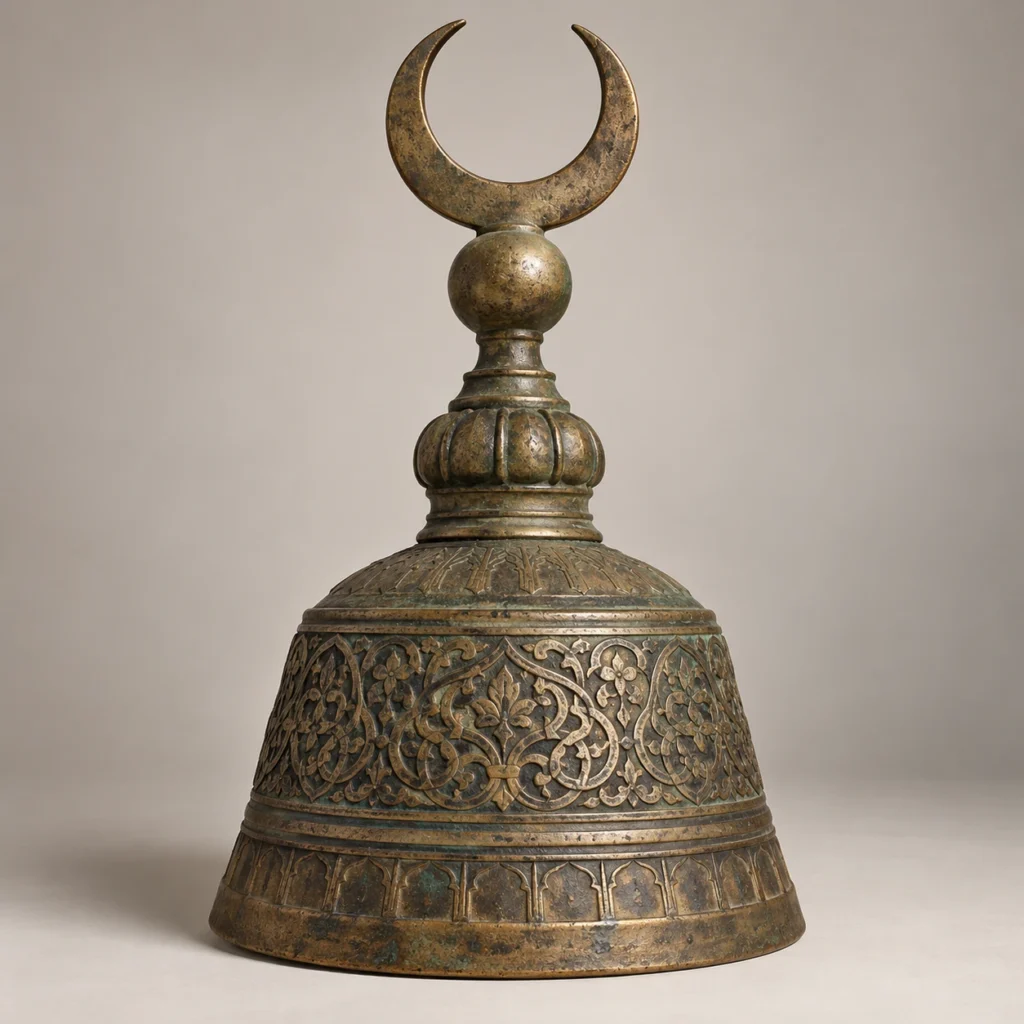
Çanlarda bronz alaşımı, çap, yükseklik, gövde eğrisi ve et kalınlığı sesin frekansını ve tınısını belirlemektedir. İç ve dış kalıp arasında oluşturulan boşluk çanın nihai kesitini meydana getirmektedir. Askı tepesi ve gövde çoğu örnekte aynı döküm içinde biçimlenmektedir. Dökümden sonra yüzey kusurları temizlenmekte, askı sistemi kurulmakta ve ses kontrolü yapılmaktadır.
Kapı Tokmağı, Halka, Kilit ve Mimari Donanım Ustalıkları
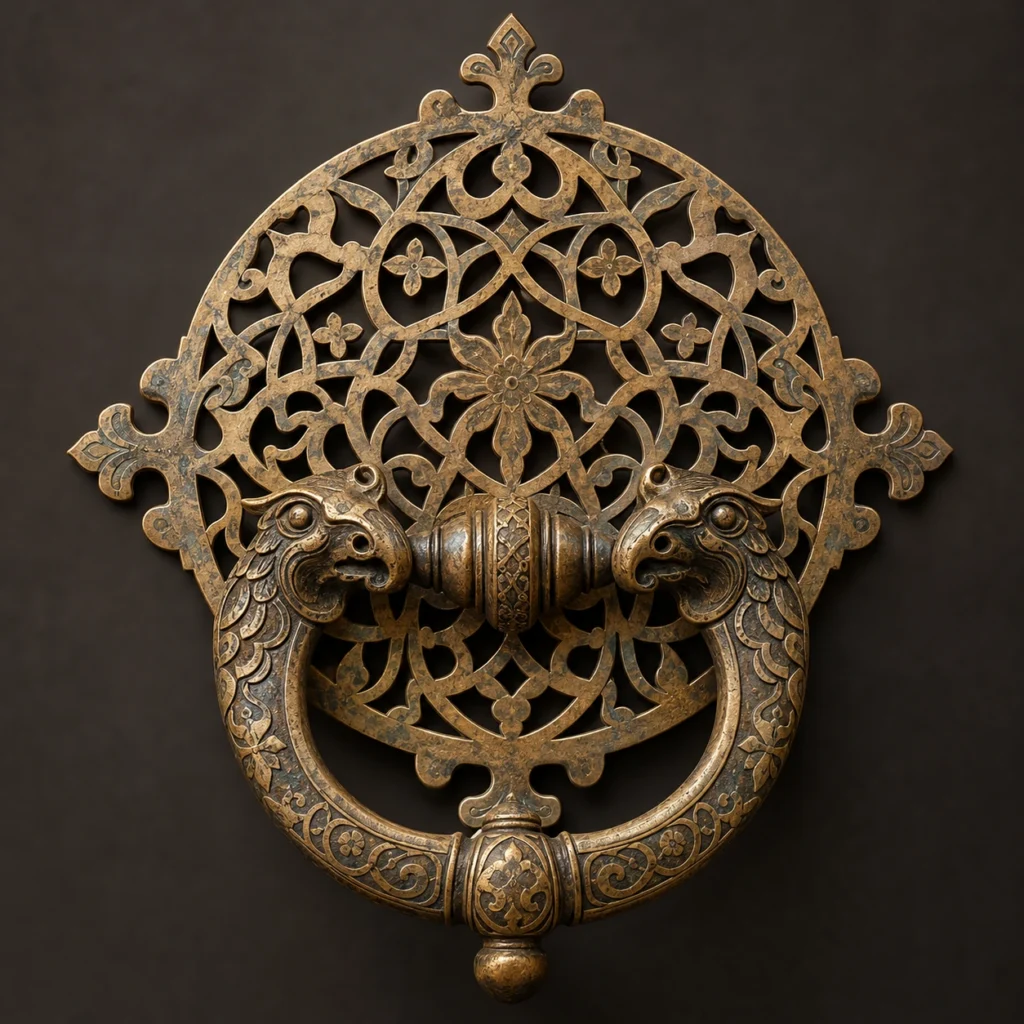
Tokmak, halka, rozet, çekme kolu, kilit gövdesi, sürgü ve menteşe parçaları kapı sisteminin işlevsel metal bileşenleridir. Bronz ve pirinç tokmaklar çoğunlukla dökümle, bazı demir halkalar ise dövmeyle biçimlendirilmektedir. Figürlü tokmaklarda ejder, aslan, yılan ve el biçimi taşıyıcı formun kendisine dönüşebilmektedir. Mil, pim ve arka bağlantı parçaları tokmağın serbest hareketini sağlayacak ölçüde hazırlanmakta ve ahşap kapı kanadına sabitlenmektedir.
Şebeke, Parmaklık ve Korkuluk Ustalıkları
Pencere, türbe, balkon, galeri ve sınır elemanlarında metal çubuklar, döküm rozetler ve ara modüller tekrarlı kompozisyonlar oluşturmaktadır. Döküm modüller dövme çubuklarla perçin, kaynak, lehim veya mekanik geçme yoluyla bağlanabilmektedir. Açıklık ölçüsü güvenlik, görüş geçirgenliği ve bezeme yoğunluğu birlikte değerlendirilerek belirlenmektedir. Dış mekânda kullanılan parçalar korozyona karşı patina, boya veya başka koruyucu katmanlarla tamamlanmaktadır.
Alem, Finial ve Mimari Üst Eleman Ustalıkları
Kubbe, minare, çatı ve sancak direği üzerindeki alemler bakır, pirinç, bronz veya uyumlu metal bileşenlerden oluşturulmaktadır. Küre, boğum, hilal, mızrak ucu ve bitkisel tepelikler levha veya döküm parçaların birleşiminden meydana gelebilmektedir. Rüzgâr yükü, su sızdırmazlığı ve taşıyıcı mile bağlanma biçimi ürünün yapısal güvenliğini belirlemektedir. Yüzeyler parlatılmış, doğal patinalı veya koruyucu kaplamalı bırakılabilmektedir.
Mimari Metal Kaplama ve Plaka Ustalıkları
Kapı kanadı kaplamaları, kitabe ve bezeme plakaları, köşe parçaları, rozetler ve koruyucu yüzey elemanları levha veya döküm metalden hazırlanmaktadır. Kabartma, kazıma, ajur, yazı ve geometrik kompozisyonlar yüzeye uygulanabilmektedir. Plakalar ahşap veya taş taşıyıcıya çivi, perçin, vida ve gizli bağlantılarla sabitlenmektedir. Isıl genleşme ve korozyon nedeniyle farklı malzemelerin temas bölgeleri özellikle korunmaktadır.
Kalıp, Model ve Döküm Hazırlama Ustalıkları
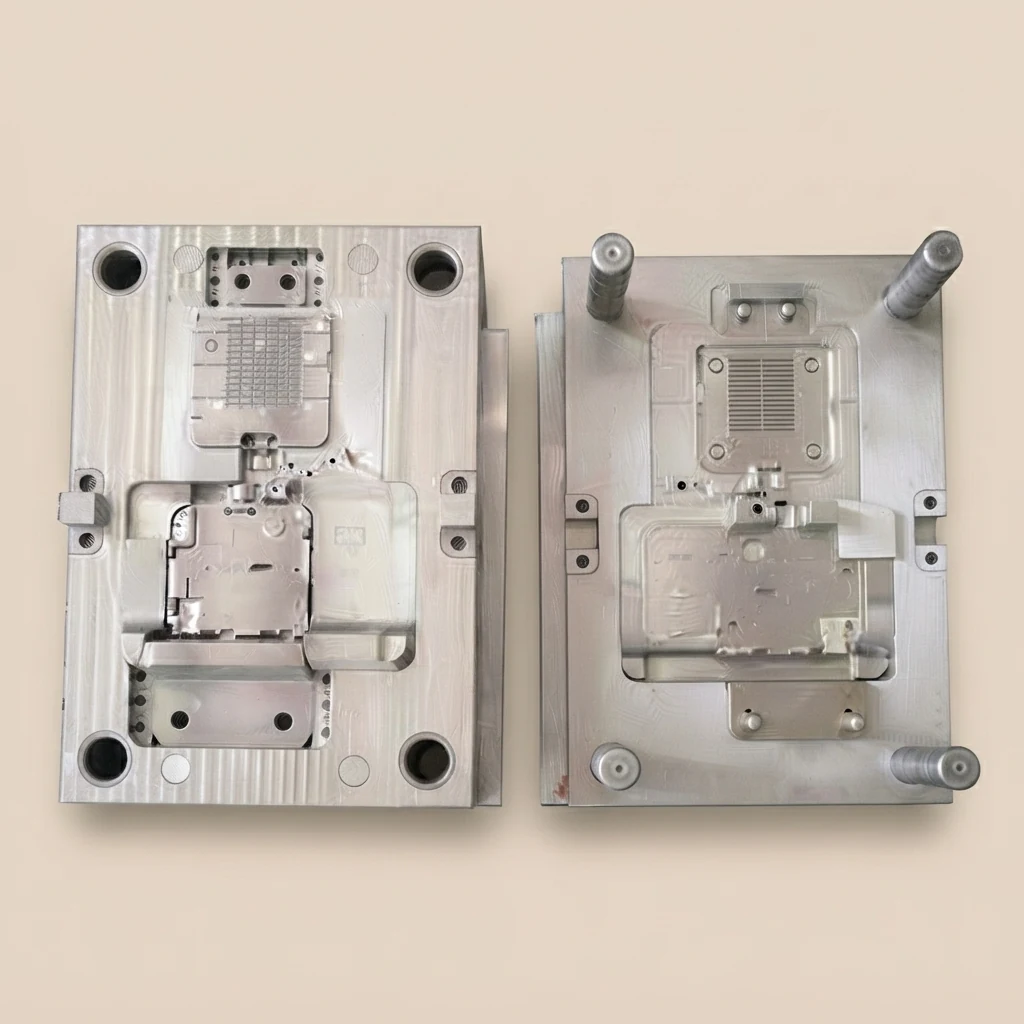
Model, dökülecek parçanın biçimini kalıp malzemesine aktarmaktadır. Ahşap, balmumu, metal, kil veya çağdaş model malzemeleri ürünün tekrar sayısı ve ayrıntı düzeyine göre kullanılmaktadır. Büzülme ve işleme payları model ölçüsüne eklenmekte, kalıptan çıkışı kolaylaştıracak yüzey açıları düzenlenmektedir. Yolluk, besleyici, hava çıkışı ve maça sistemi metalin kalıp boşluğunu eksiksiz doldurmasını ve katılaşma sırasında hacim kaybının karşılanmasını sağlamaktadır.
Malzemeler ve Malzeme Bilgisi
Bronz, pirinç, bakır alaşımları, dökme demir ve belirli uygulamalarda çelik döküm malzemeleri kullanılmaktadır. Bronzda kalay miktarı sertlik, renk ve dökülebilirliği; pirinçte çinko oranı akışkanlık, renk ve mekanik davranışı etkilemektedir. Kurşun gibi düşük ergime sıcaklıklı bileşenler bazı tarihsel bakır alaşımlarında dökülebilirliği artırmak amacıyla kullanılmıştır.
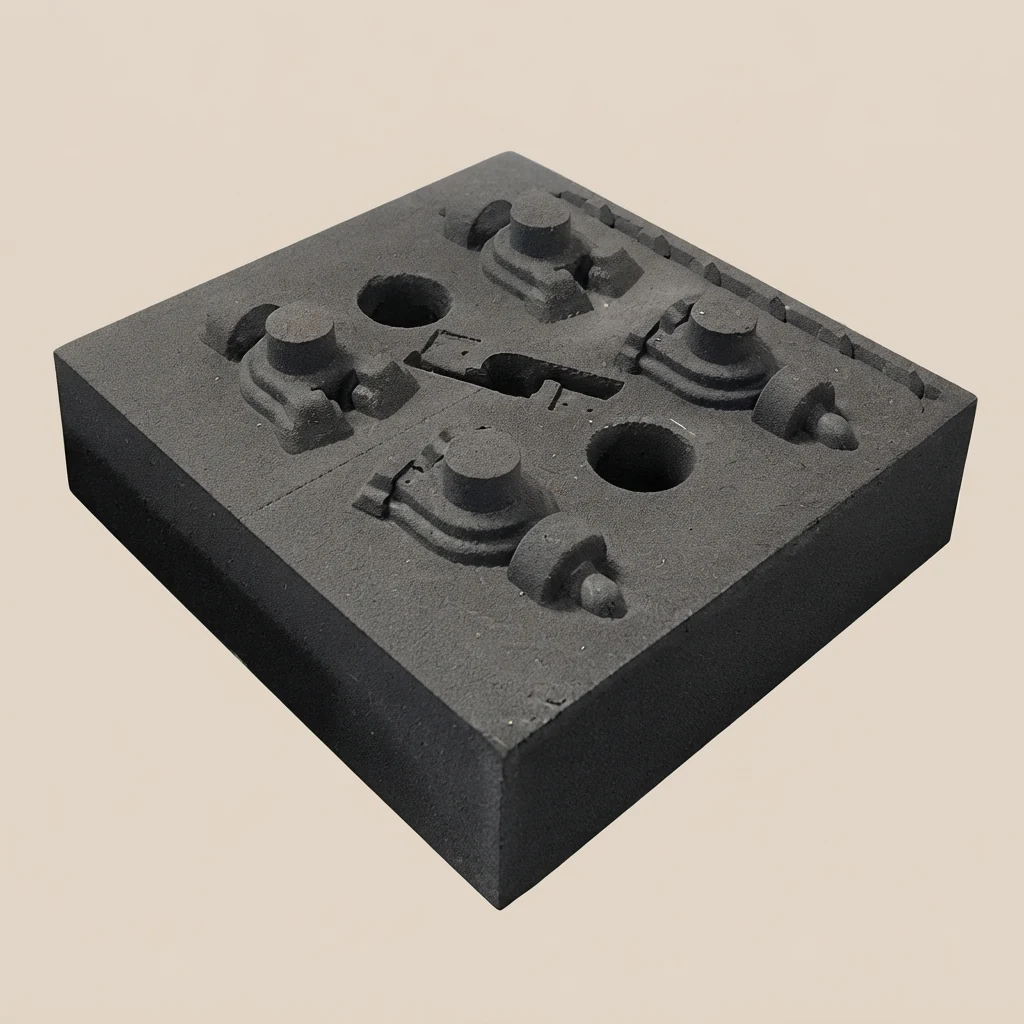
Kalıp malzemesinde ısı dayanımı, gaz geçirgenliği, yüzey inceliği ve büzülme davranışı önem taşımaktadır. Kil ve kum kalıplar tarihsel döküm sistemlerinde yaygındır. Balmumu modeller hassas ayrıntılı tekil dökümlerde, ahşap veya metal modeller tekrarlı kalıp üretiminde kullanılabilmektedir.
Mimari metal ürünler açık hava, nem, tuz, asit yağmuru ve mekanik aşınmaya maruz kalabilmektedir. Alaşım seçimi ile yüzey kaplaması korozyon dayanımını belirlemektedir. Bakır alaşımlarında doğal patina koruyucu bir tabaka oluşturabilirken demir esaslı yüzeylerde boya, yağ, galvanik veya başka koruyucu sistemler gerekebilmektedir.
Araçlar ve Ekipman
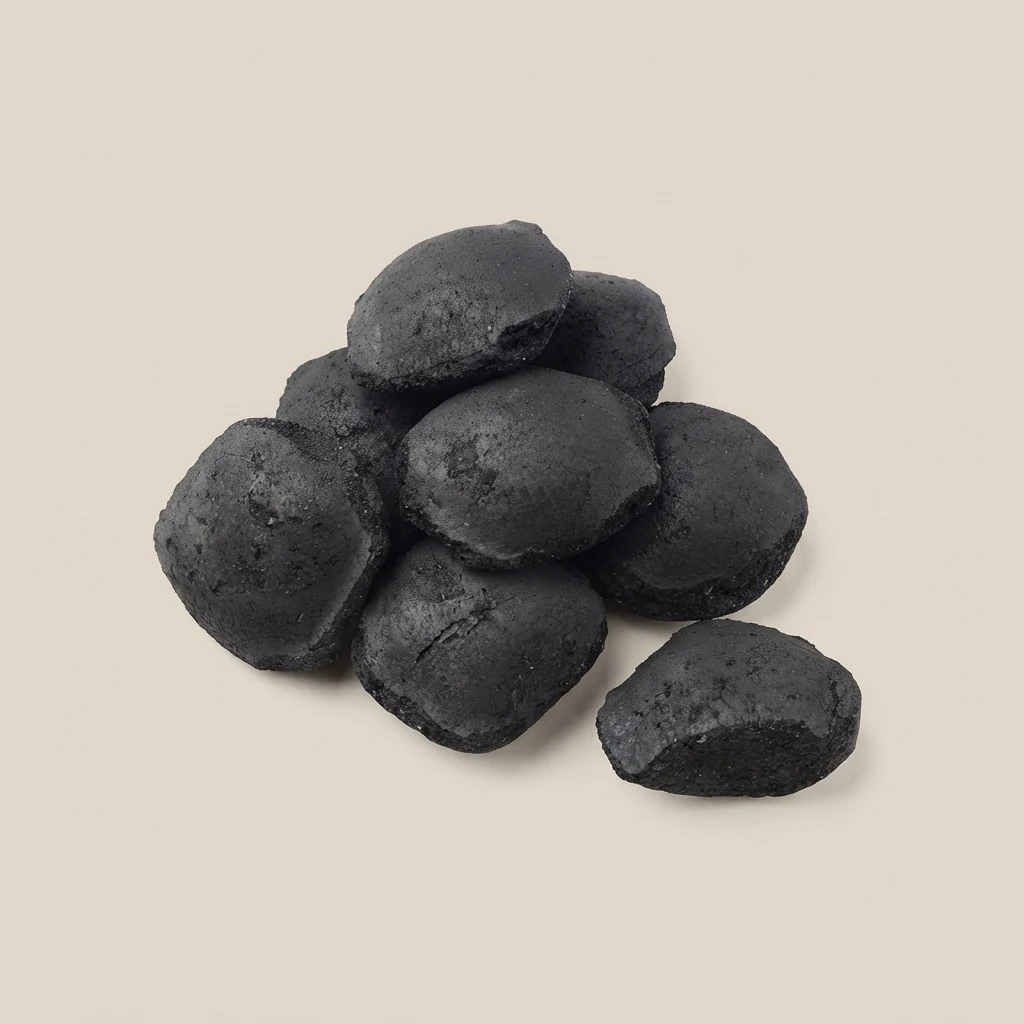
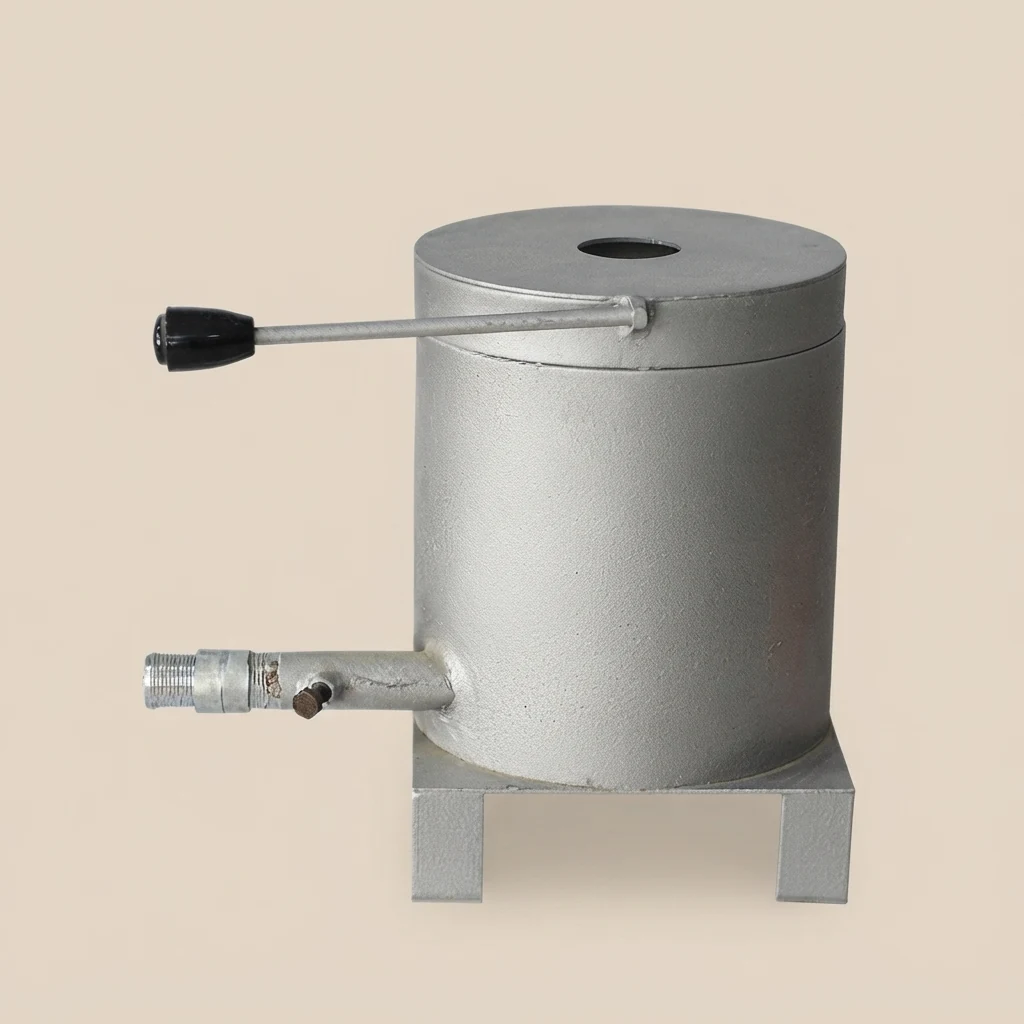
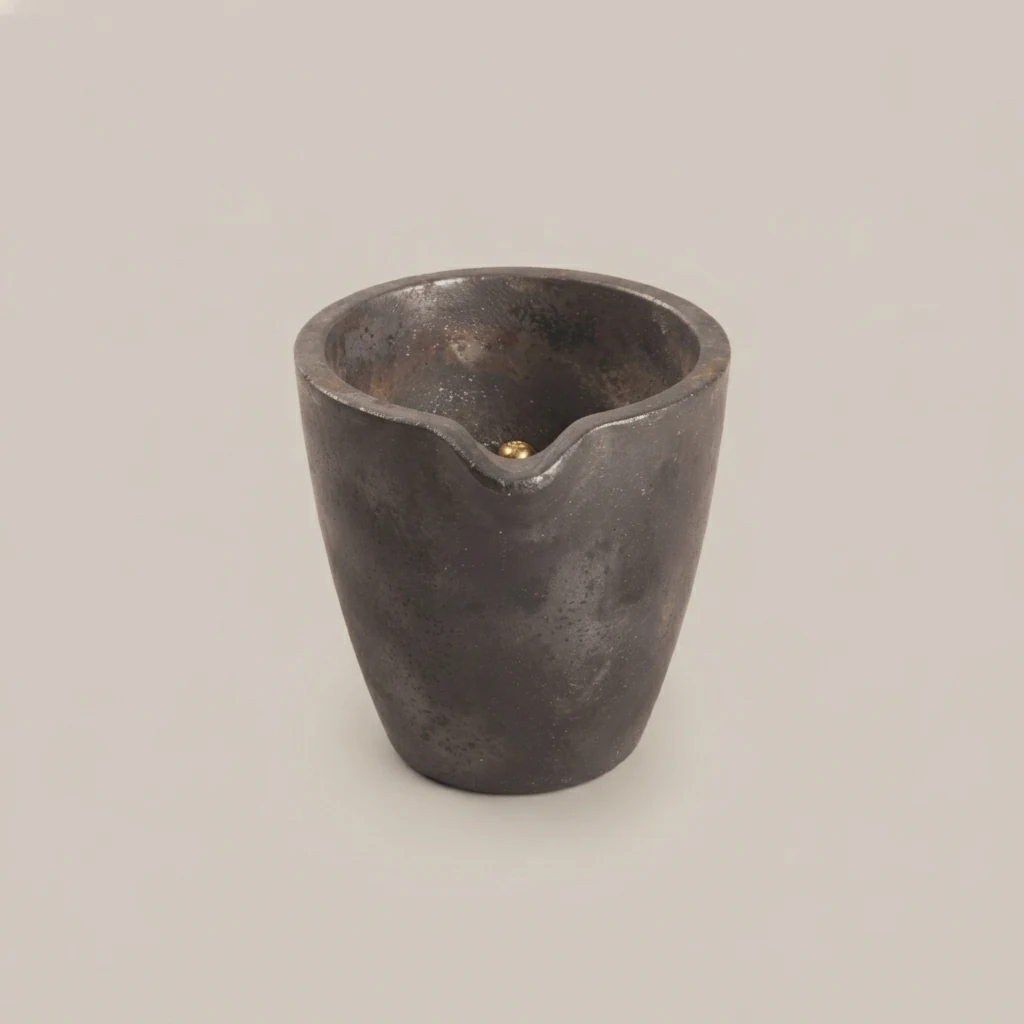
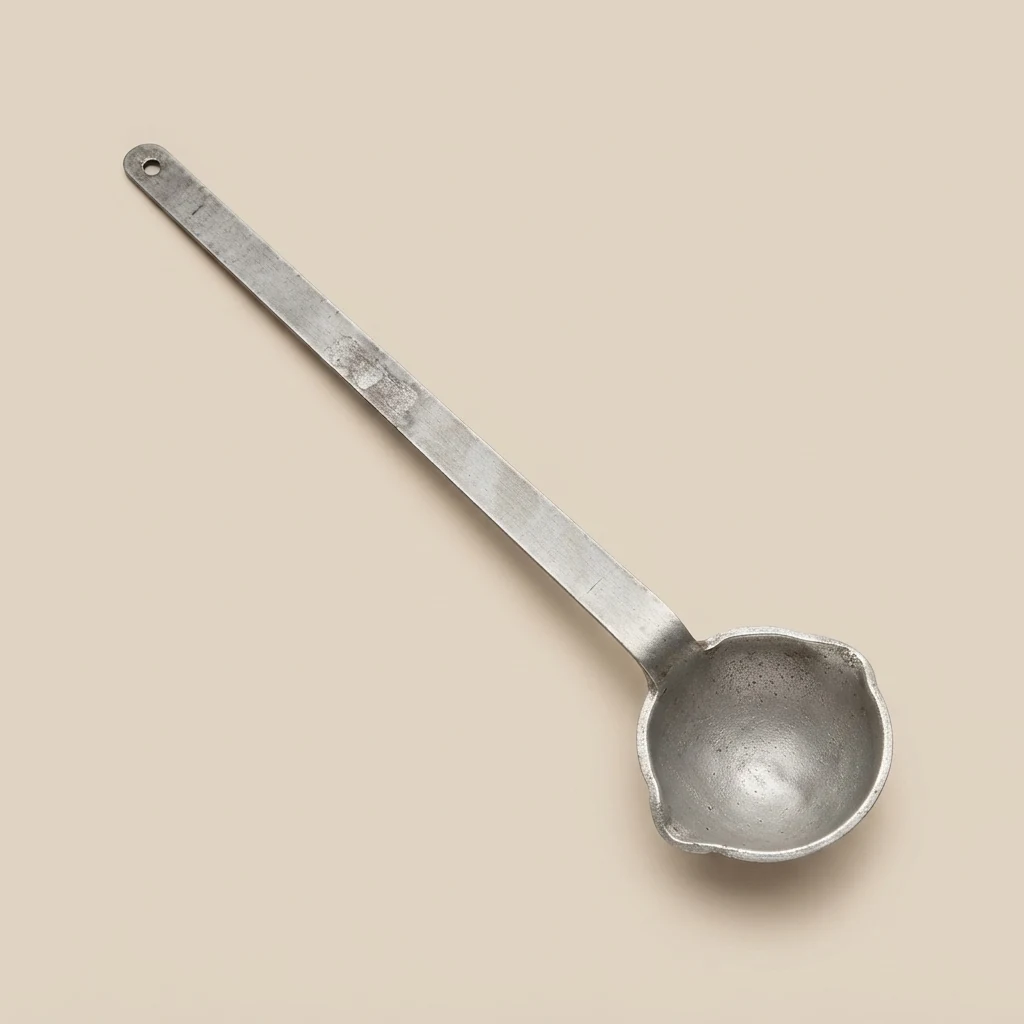
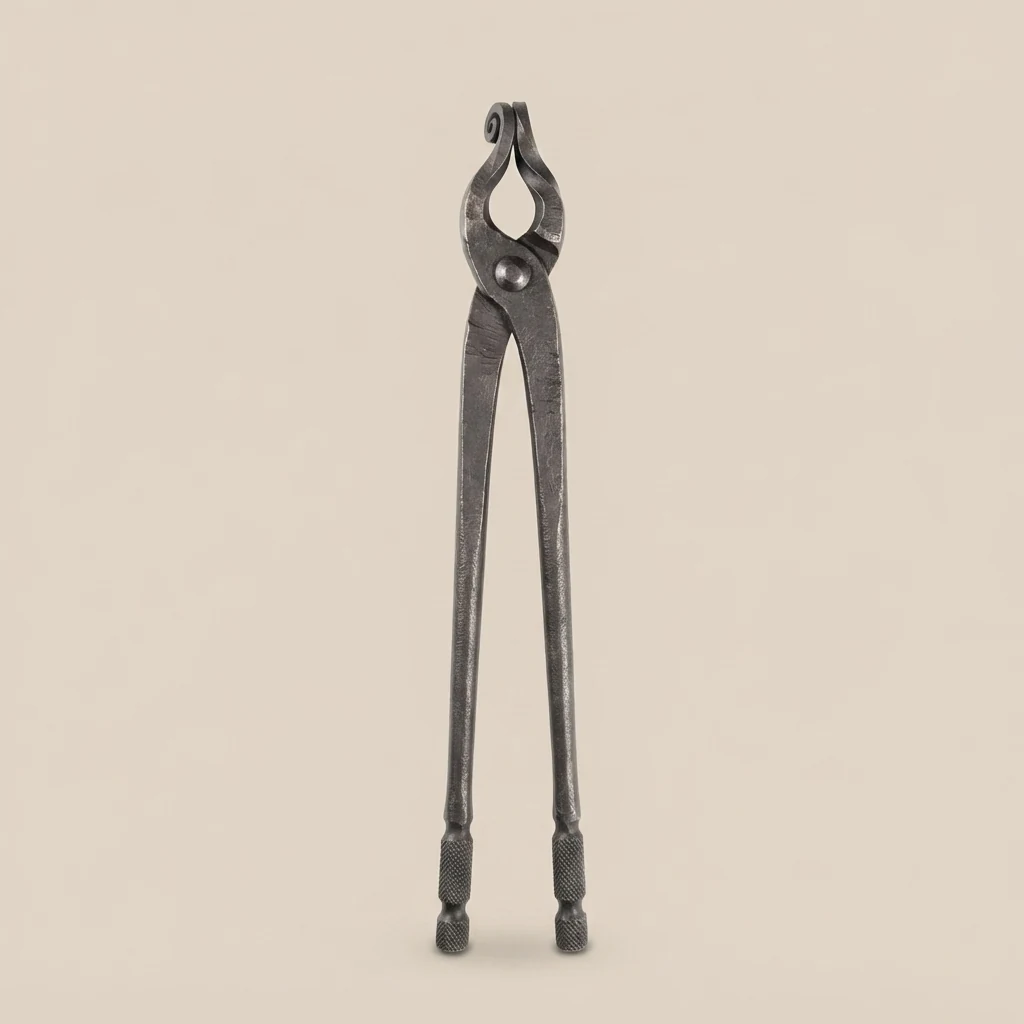
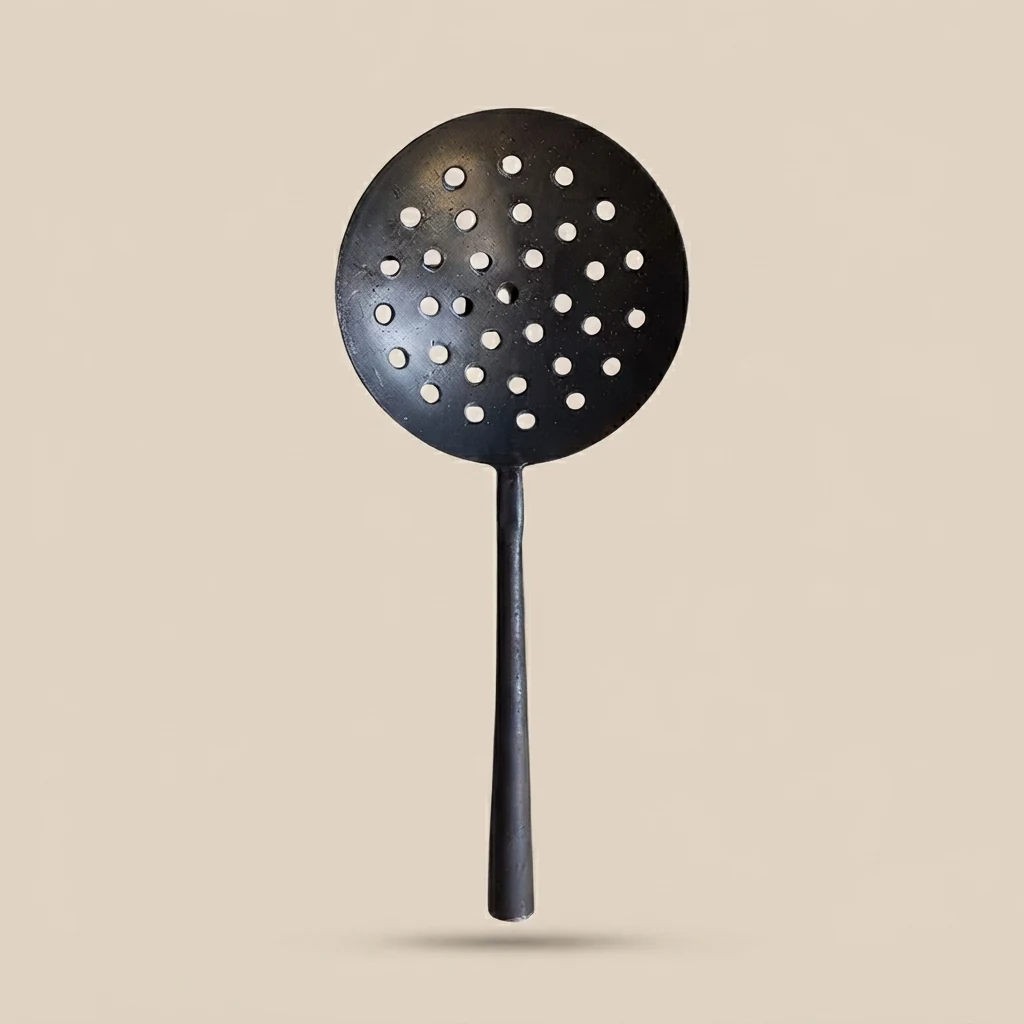
Ergitme ocağı, pota, maşa, kepçe ve cüruf alma araçları döküm atölyesinin temel ekipmanıdır. Metal sıcaklığı ve akışkanlığı ürün boyutuna göre kontrol edilmektedir. Büyük dökümlerde pota taşıma ve dökme sistemleri birden fazla kişinin eşgüdümünü veya mekanik kaldırma düzeneklerini gerektirebilmektedir.
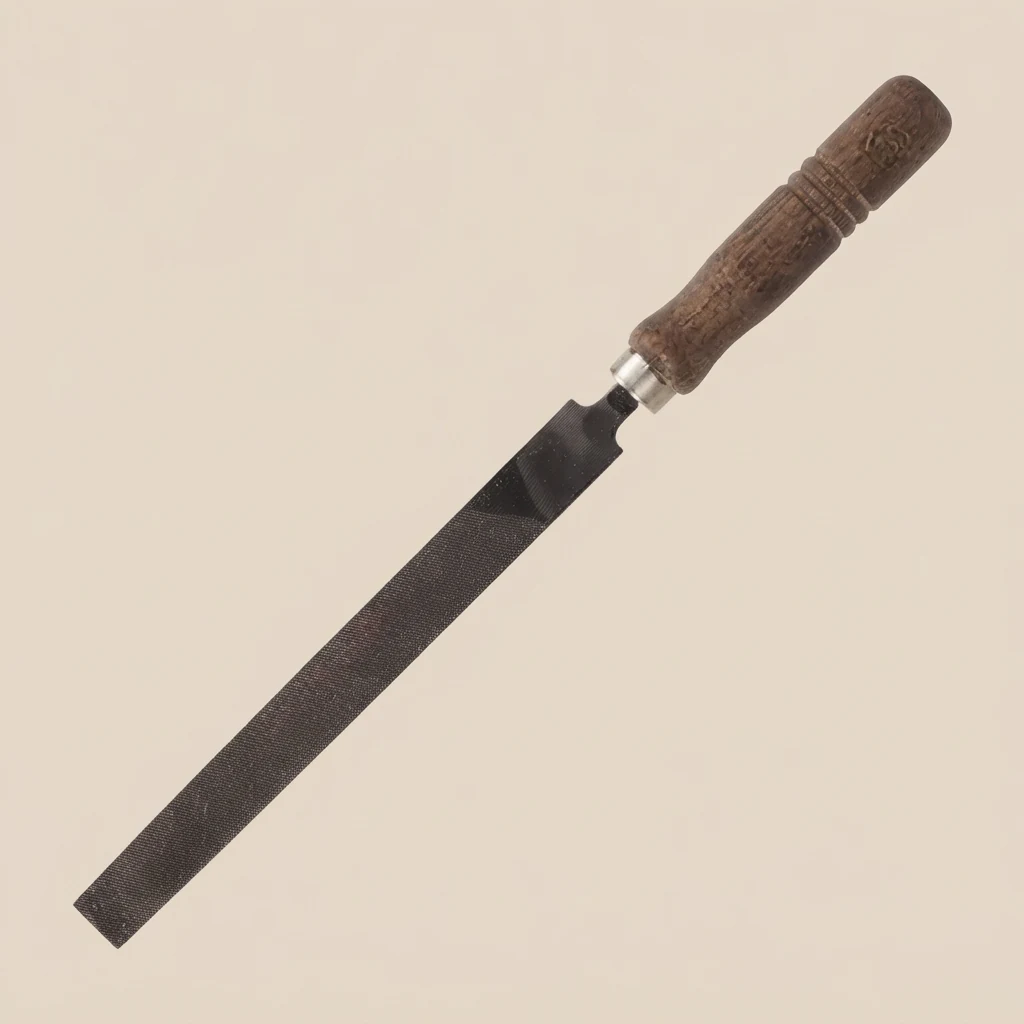
Kalıp hazırlığında model, kalıp kasası, sıkıştırma tokmakları, mala, ayırıcı toz, yolluk ve hava kanalı araçları kullanılmaktadır. Döküm sonrası şerit testere, keski, eğe, taşlama taşı, zımpara ve polisaj araçları yollukların ve çapakların temizlenmesini sağlamaktadır.
Mimari metal montajında matkap, perçin araçları, kaynak ve lehim ekipmanı, mengene, çekiç, mastar ve ölçü araçları kullanılmaktadır. Ağır kapı donanımı, şebeke ve alem montajında geçici taşıyıcı, iskele ve kaldırma sistemleri güvenli çalışma için gereklidir.
Teknikler
Kum veya kil kalıba döküm, açık kalıp, iki parçalı kapalı kalıp, kayıp mum dökümü ve tarihsel uygulamalarda karma kalıp sistemleri kullanılmaktadır. Model çıkarıldığında kalıp boşluğunun bozulmaması, metalin yolluklardan dengeli ilerlemesi ve gazların uzaklaştırılması döküm kalitesini belirlemektedir.
Döküm sonrasında kesme, taşlama, eğeleme, kazıma, chasing/kalem işi, polisaj ve patina uygulanmaktadır. Mimari metal üretiminde perçinleme, lehimleme, kaynak, vidalı bağlantı ve mekanik geçmeler döküm parçaların diğer metal ya da ahşap elemanlarla birleştirilmesini sağlamaktadır.
Kabartma, ajur, kazıma ve yüzey kakma döküm gövdeye ikincil bezeme olarak uygulanabilmektedir. Tarihsel bronz kapı tokmaklarında döküm ile kazıma birlikte görülmektedir. Büyük kazanlarda kulp ve halka bağlantıları döküm sırasında gövdeyle bütünleşik oluşturulabildiği gibi sonradan eklenebilmektedir.
Üretim Süreci ve Aşamaları
Döküm üretiminde metal, kalıp ve döküm sistemi birlikte tasarlanmaktadır. Mimari metal parçalar için ölçü, montaj noktası ve yük koşulları model hazırlığından önce belirlenmektedir.
Ürün ve montaj gereksiniminin belirlenmesi
Ürünün boyutu, kullanım yeri, taşıyacağı yük, dış ortam koşulları, bağlantı noktaları ve bezeme ayrıntıları belirlenmektedir.
Alaşım ve döküm yönteminin seçilmesi
Bronz, pirinç, dökme demir veya başka uygun alaşım seçilmekte; kum kalıp, kil kalıp, kayıp mum veya başka döküm yöntemi ürün geometrisine göre belirlenmektedir.
Modelin hazırlanması
Döküm modelinde büzülme payı, işleme payı ve kalıptan çıkış açıları dikkate alınmaktadır. Yazı, rozet ve figür gibi rölyef ayrıntılar modele işlenebilmektedir.
Kalıp, yolluk ve besleyicilerin kurulması
Model kalıp malzemesine alınmakta; metal giriş kanalı, besleyici hacimler ve hava çıkışları oluşturulmaktadır. Büyük dökümlerde kalıp rijitliği ayrıca güçlendirilmektedir.
Metal ergitme ve cüruf temizliği
Metal potada veya ergitme ocağında uygun sıcaklığa getirilmektedir. Cüruf ve yüzey oksitleri uzaklaştırılmakta, alaşımın homojenliği korunmaktadır.
Döküm
Ergimiş metal kalıba kesintisiz ve kontrollü hızla aktarılmaktadır. Türbülans, soğuk birleşme, gaz boşluğu ve eksik dolum riskleri döküm hızı ve yolluk sistemiyle azaltılmaktadır.
Soğuma ve kalıptan çıkarma
Parça alaşım ve kesit kalınlığına uygun sürede soğutulmaktadır. Kalıp açılmakta veya kırılmakta, döküm parça çıkarılmaktadır.
Yolluk, çapak ve yüzey temizliği
Yolluk ve besleyiciler kesilmekte; çapak, kalıp artığı ve yüzey kusurları taşlama, eğeleme ve kumlama benzeri yöntemlerle temizlenmektedir.
Bezeme ve yüzey bitirme
Kazıma, kalem işi, ajur, patina, polisaj veya koruyucu yüzey işlemi uygulanmaktadır. Mimari parçalarda görünür yüzey ile bağlantı yüzeyleri farklı işlenebilmektedir.
Birleştirme ve mimari montaj
Döküm parçalar perçin, lehim, kaynak, cıvata veya mekanik geçmeyle birleştirilmekte; kapı, pencere, korkuluk, kubbe, minare veya başka yapı elemanına monte edilmektedir.
Son kontrol ve koruma
Çatlak, gözenek, deformasyon, bağlantı gevşekliği ve yüzey kusurları kontrol edilmektedir. Dış ortam ürünlerinde koruyucu kaplama veya bakım sistemi tamamlanmaktadır.
Ürün, Nesne Türleri ve İşlevler
Kapı donanımları arasında tokmak, halka, çekme kolu, rozet, kilit gövdesi, sürgü, menteşe plakası ve bağlantı elemanları bulunmaktadır. Tokmak ziyaretçinin varlığını bildiren hareketli bir parça, halka çekme veya kapıyı kapatma elemanı, rozet ise bağlantı noktasını örten ve bezeyen bir yüzey parçası olarak kullanılmaktadır.
Pencere ve açıklık elemanlarında bronz veya demir şebekeler, parmaklıklar ve korkuluklar güvenlik, sınırlandırma ve bezeme işlevlerini birlikte taşımaktadır. Türbe ve kutsal yapılarda şebekeler mekânsal ayrım oluştururken görüş ve hava geçirgenliğini korumaktadır.
Alem, finial, tepelik ve sancak üstleri kubbe, minare, çatı ve direklerin üst noktasını vurgulamaktadır. Küre, boğum, hilal, mızrak ucu ve bitkisel formlar parçalı metal konstrüksiyon içinde birleştirilebilmektedir.
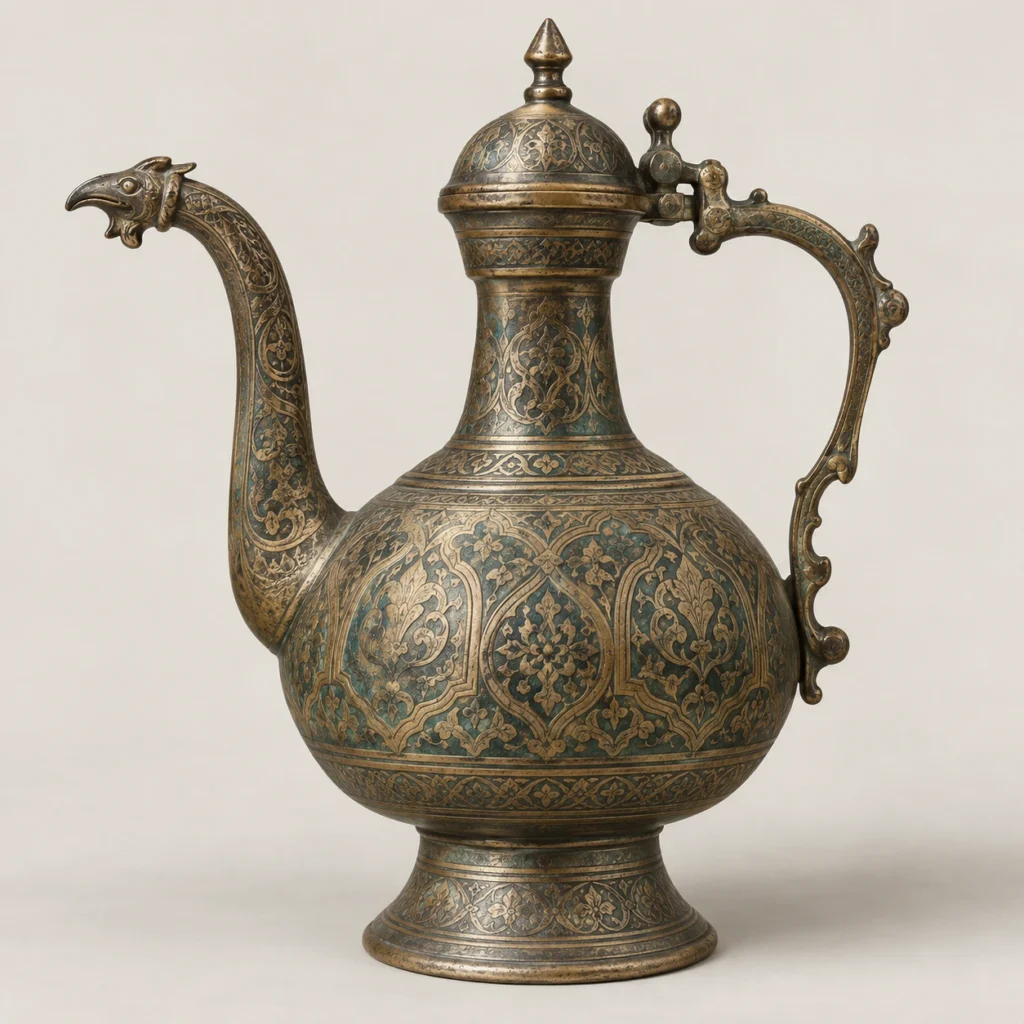
Büyük kazan, bronz leğen, döküm bronz ibrik, ajurlu bronz kap, havan, buhurdan ve topluluk kullanımına yönelik hacimli döküm nesneler servis, hazırlama, törensel, dinsel veya kamusal işlevler taşımaktadır. Çanlar ses üretimi, zaman ve ibadet çağrısı işlevleriyle mimariye bağlı döküm nesnelerdir. Döküm rozet ve ara bağlantılar korkuluk, kapı ve mobilya üzerinde yapısal ve bezeyici görev üstlenebilmektedir.
El Sanatından Örnekler
Cizre Ulu Cami'nin ejder biçimli bronz kapı tokmağı, Anadolu'da dökümün mimari kapı donanımıyla birleştiği seçkin örneklerden biridir. Safranbolu ve Zile konutlarındaki bronz ve pirinç tokmaklar, sivil mimaride döküm ürünlerin tipolojik çeşitliliğini göstermektedir.
Hoca Ahmed Yesevi Türbesi'ndeki 1399 tarihli büyük bronz kazan, yaklaşık iki tonluk kütlesiyle anıtsal döküm teknolojisinin ölçeğini göstermektedir. Kazakistan müzelerindeki Saka ve tarihî bronz kazanlar, kulp, ayak ve rölyef bezemelerin döküm gövdeyle bütünleşmesini belgelemektedir.
Konya Müzesi'ndeki bronz çanlar döküm form, askı sistemi ve kalıp bezemeleri açısından incelenebilmektedir. Trabzon'da üretilen bakır ve pirinç minare-kubbe alemleri ise levha işleme ile mimari metal montajının aynı ürün içinde birleştiği yaşayan ustalık örneğidir.
 Döküm Bronz İbrik
 Hilalli Döküm Çan
 Ajurlu Bronz Kap
 Bezemeli Döküm Bronz İbrik
 Bronz Kapı Tokmağı
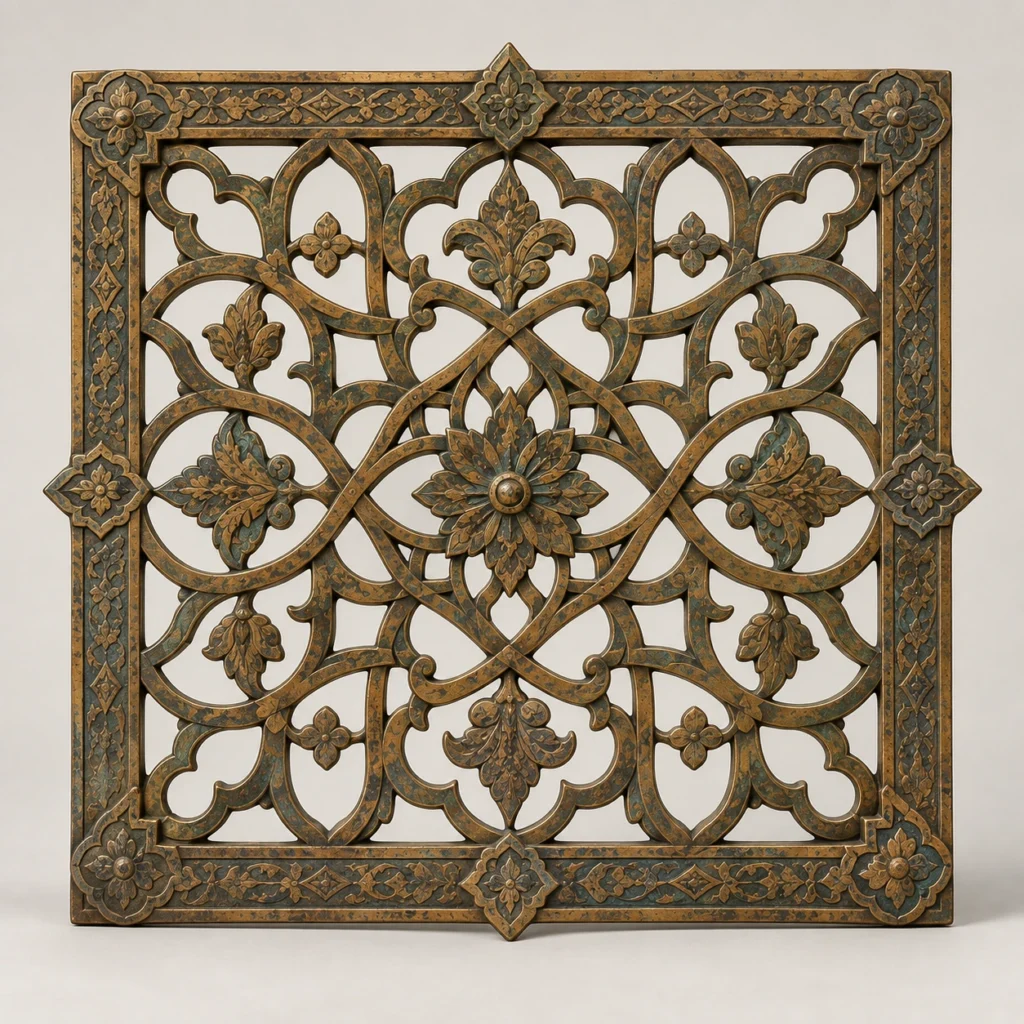 Mimari Bronz Şebeke
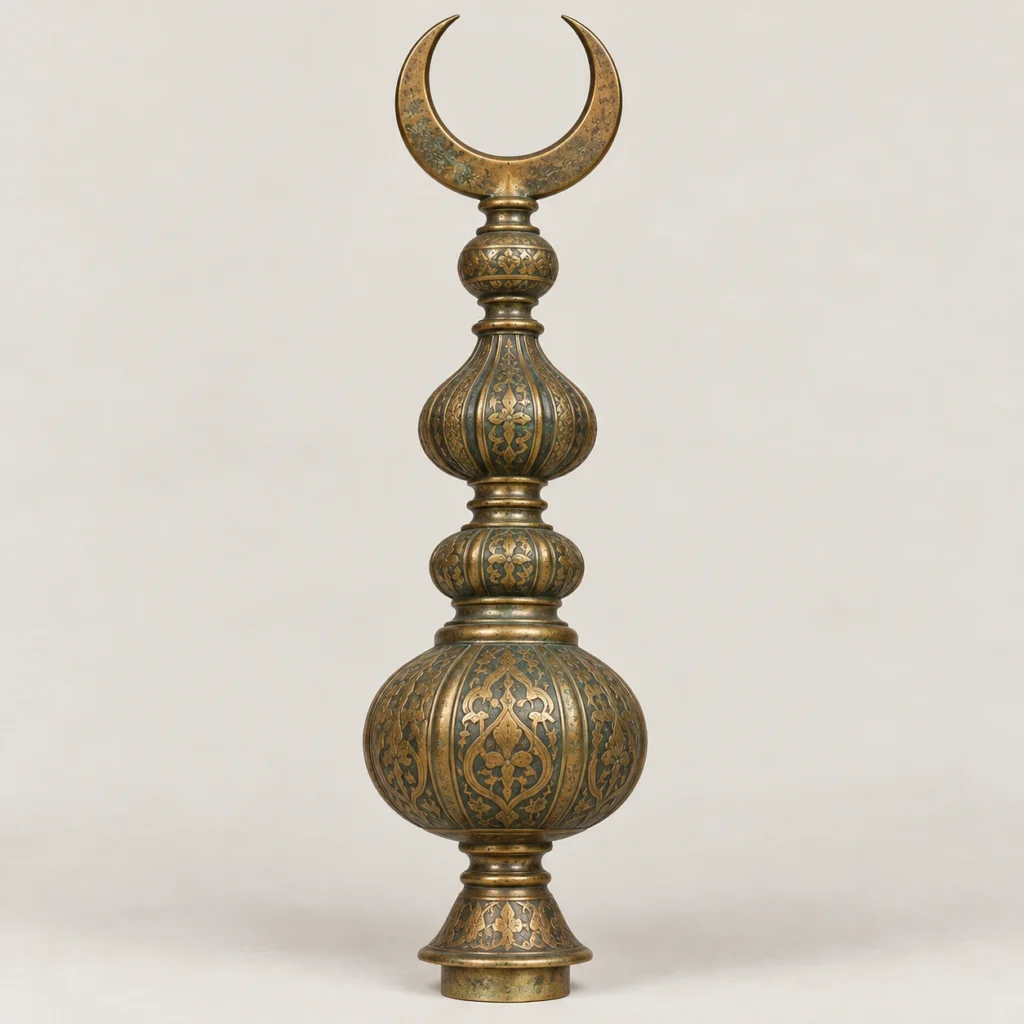 Pirinç Alem
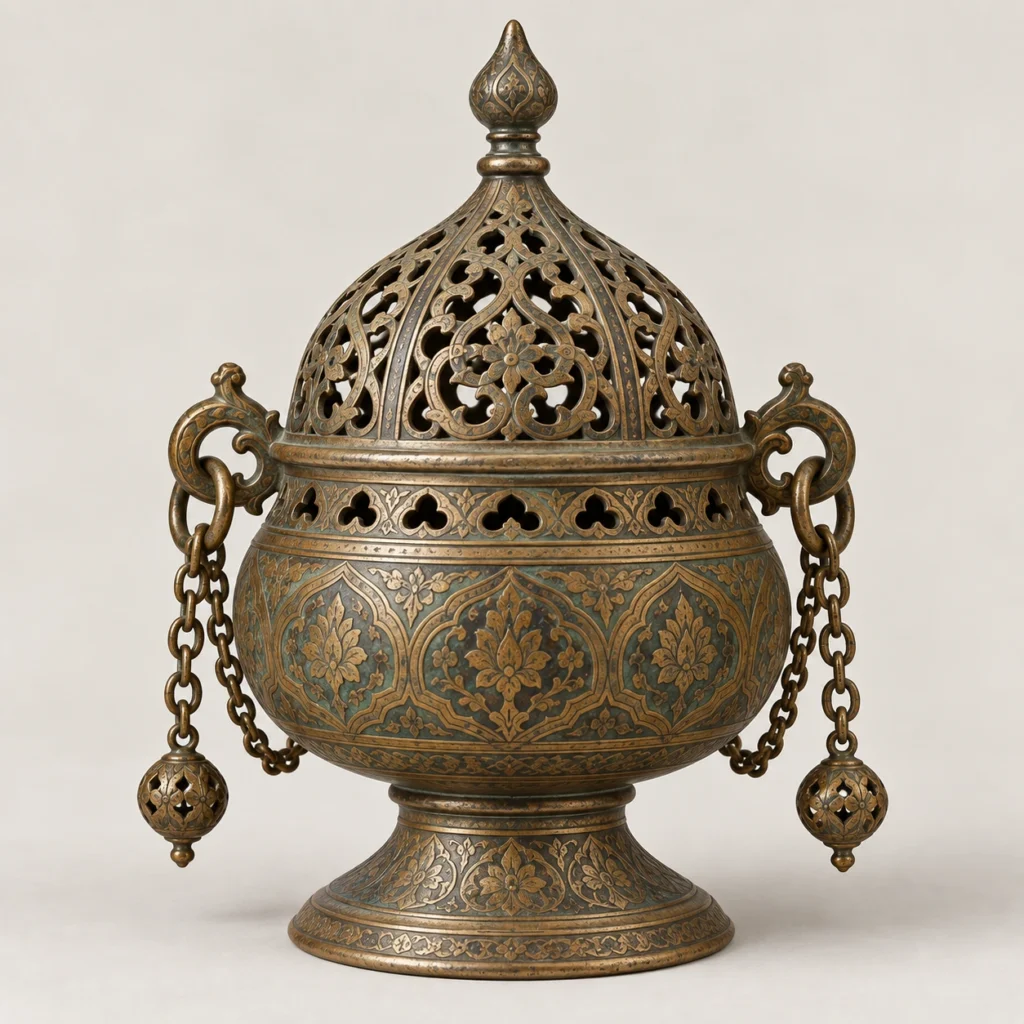 Bronz Buhurdan
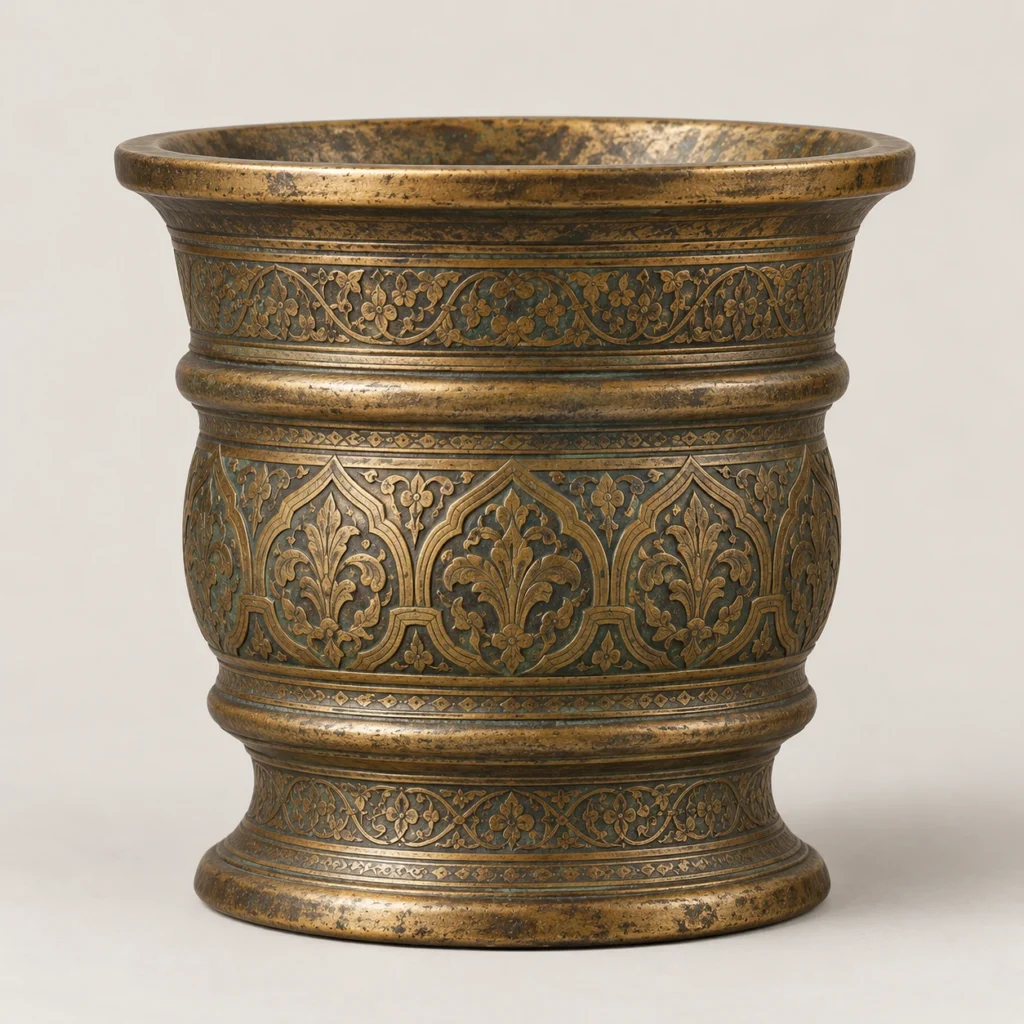 Bronz Havan
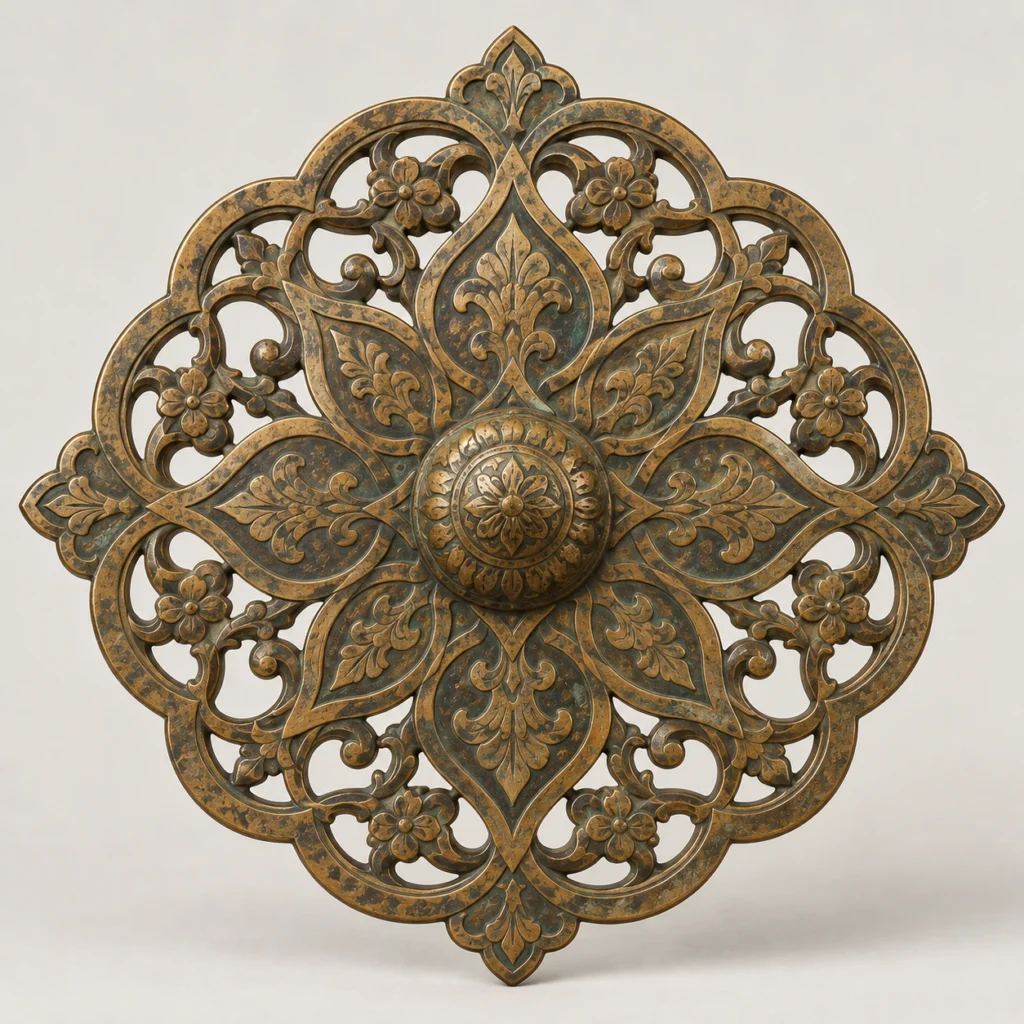 Döküm Bronz Rozet
Motif Repertuvarı
Döküm ve mimari metal bezemesinde motifler model yüzeyine işlenerek döküm sırasında oluşturulabilmekte veya döküm sonrasında kazıma, kalem işi, ajur, kakma ve yüzey kaplama teknikleriyle uygulanabilmektedir. Kapı tokmağı, şebeke, rozet, kaplama levhası, alem, kazan, buhurdan, ayna ve bağlantı elemanlarında motif taşıyıcı formun kendisine dönüşebilmekte veya yüzey kompozisyonu olarak kullanılabilmektedir.
Bitkisel repertuvar canonical M02 sınıfının tamamını kapsamaktadır. Profilde şu bitkisel kavramlar kullanılmaktadır: Hatâyî, Penç, Gonca, Lale, Gül, Karanfil, Sümbül, Lotus, Şakayık, İris / Süsen, Gülhatmi, Elma Çiçeği, Çuha Çiçeği, Papatya, Dört Yapraklı Çiçek, Sekiz Yapraklı Çiçek, Kır Çiçeği, Palmet, Akantus, Hançer Yaprağı, Saz Yaprağı, Çınar Yaprağı, Kıvrık Dal, Bahar Dalı / Çiçekli ve Yapraklı Dal, Asma Dalı, Nar, Üzüm Salkımı, Kozalak, Pıtrak, Elma, Badem, Kiraz / Vişne, Haşhaş Kozası, Biber, Ağaç, Servi, Buğday Başağı, Kavak, Köknar, Buta, Hayat Ağacı. Çiçek, yaprak, dal, meyve ve ağaç temelli biçimler döküm rölyef, ajur, kazıma ve açık iş yüzeylerde tekil motif, bordür veya sürekli kompozisyon hâlinde düzenlenebilmektedir.
Geometrik ve biçimsel repertuvar canonical M01 sınıfının tamamını kapsamaktadır. Profilde şu geometrik/biçimsel kavramlar kullanılmaktadır: Bereket, Daire, Halka, Rozet / Gülbezek, Oval, Üçgen, Kare, Dikdörtgen, Eşkenar Dörtgen, Dama, Altıgen, Sekizgen, Çokgen, Beş Kollu Yıldız, Altı Kollu Yıldız, Sekiz Kollu Yıldız, On Kollu Yıldız, On İki Kollu Yıldız, Çok Kollu Yıldız, Spiral, C Kıvrımı, S Kıvrımı, Karşılıklı Kıvrım, Burma, Saç Örgüsü, Zikzak, Şevron, Şerit, Testere Dişi, Haç / Çarpı, Y Motifi, Rûmî, Sade Rûmî, Dilimli Rûmî, Hurdeli Rûmî, Sarılma Rûmî, Kanatlı Rûmî, Sencide Rûmî, Çarkıfelek, Münhanî, Şemse, Türkmen Göl / Gul, Zencerek / Geçme, Baklava. Daire, çokgen, yıldız, rozet, spiral, kıvrım, zikzak, şevron, geçme ve Rûmî ailesi gibi biçimler özellikle şebeke, korkuluk, kapı plakası, rozet, kazan bordürü ve döküm apliklerde tekrar, simetri ve modüler yüzey düzeni oluşturabilmektedir.
Figürlü repertuvarda önceki doğrudan kanıtlı Ejder, Aslan, Yılan, El, Balık, Kuş ve Kartal ilişkileri ayrı kaynaklarla korunmaktadır. Bitkisel ve geometrik motifler ise bu sürümde canonical taksonominin tam M01–M02 repertuvarı üzerinden exact AES-MOT kimlikleriyle bağlanmıştır.
Bölgesel Varyantlar, Üsluplar ve Yerel Gelenekler
Anadolu'da Güneydoğu bölgesinin Artuklu-Selçuklu bronz tokmakları figürlü ve yoğun kazıma bezemeleriyle ayrışmaktadır. Batı ve Orta Anadolu konut tokmaklarında halka, el, geometrik ve bitkisel tipler yaygındır. Osmanlı saray ve dinî yapılarında bronz ve demir donanım ahşap kapı konstrüksiyonuyla bütünleşmiştir.
Kazakistan ve Orta Asya'da büyük kazanlar, aynalar ve döküm kaplar bozkır ve kent metal işçiliği arasında ortak bir üretim alanı oluşturmaktadır. Horasan ve Merv merkezli döküm kazanların Kafkasya'ya taşınması, ürünlerin geniş ticaret ağlarında dolaştığını göstermektedir.
Kırım mimarisindeki Demir Kapu, Tataristan'daki sanatsal metal gelenekleri, Saha'daki geleneksel kalıp dökümü ve Sincan'daki dökme demir üretimi farklı teknik çevrelerin mimari ve gündelik metal üretimine katkısını göstermektedir.
Kurumlar, Eğitim ve Koruma Yapıları
Döküm bilgisi tarihsel olarak atölye içinde usta-çırak ilişkisiyle aktarılmıştır. Model hazırlama, kalıp sıkıştırma, metal sıcaklığını okuma, döküm hızını kontrol etme ve kusurları tanıma uygulamaya dayalı deneyim gerektirmektedir. Büyük dökümlerde ekip çalışması ayrıca örgütlenmektedir.
Müzeler tarihsel döküm nesnelerin alaşım, teknik, bezeme ve kullanım bağlamını korumaktadır. Türk ve İslam Eserleri Müzesi, Konya Müzesi, Kazakistan müzeleri, Metropolitan Museum ve bölgesel müzeler bronz döküm örnekler için karşılaştırılabilir veri sağlamaktadır.
Koruma çalışmalarında metal türünün tanımlanması, korozyon ürünlerinin analiz edilmesi, özgün patinanın korunması ve taşıyıcı bağlantıların güvenliği birlikte değerlendirilmelidir. Mimariye bağlı metal elemanlarda taş, ahşap ve harçla temas bölgeleri galvanik ve nem kaynaklı bozulmalar açısından izlenmektedir.
Koruma ve Kültürel Sürdürülebilirlik
Döküm ve mimari metal ürünlerde sürdürülebilirlik, teknik bilginin yanında özgün alaşım, kalıp yöntemi ve montaj biçiminin belgelenmesine bağlıdır. Yalnız bitmiş parçanın ölçüsünü almak, dökümün nasıl yapıldığını açıklamak için yeterli değildir. Model, yolluk, kalıp izi, yüzey düzeltme ve bağlantı ayrıntıları kayıt altına alınmalıdır.
Tarihî metal elemanlarda aşırı taşlama, kumlama veya parlak polisaj özgün yüzey ve patinayı ortadan kaldırabilmektedir. Koruma uygulamalarında aktif korozyon ile tarihsel patina birbirinden ayrılmalıdır. Yeni döküm tamamlamalar özgün parçadan geri döndürülebilir veya ayırt edilebilir biçimde uygulanmalıdır.
Yaşayan ustalıkta döküm güvenliği, havalandırma, ağır yük taşıma ve yüksek sıcaklık riskleri çağdaş iş sağlığı standartlarıyla birlikte ele alınmalıdır. Geleneksel form ve tekniklerin aktarımı güvenli atölye uygulamalarıyla sürdürülmektedir.
Güncel Uygulamalar ve Çağdaş Yorumlar
Güncel döküm atölyelerinde kum kalıp, hassas döküm, silikon model alma, CNC ile model üretimi ve 3B baskı modelleri geleneksel el kalıpçılığıyla birlikte kullanılabilmektedir. Dijital model, tekrarlı rozet ve donanım parçalarında ölçü tutarlılığını artırmaktadır.
Restorasyon projelerinde tarihî kapı tokmağı, rozet, korkuluk modülü ve alem parçaları özgün örnekten kalıp alınarak yeniden üretilebilmektedir. Yeni parçada alaşım, yüzey ve montaj yöntemi özgünle uyumlu seçilmektedir.
Çağdaş mimaride döküm bronz ve dökme demir elemanlar korkuluk, kapı kolu, cephe detayı ve kamusal sanat nesnesi olarak kullanılmaktadır. El işçiliği yüzey tesviyesi ve patina, endüstriyel döküme tekil yüzey karakteri kazandırmaktadır.
Uluslararası Dolaşım ve Kültürlerarası Etkileşim
Ortaçağ metal ürünleri üretim merkezlerinden uzak bölgelere ticaret, armağan ve ganimet yoluyla taşınmıştır. Mervli ustalara atfedilen büyük bronz kazanların Kafkasya koleksiyonlarında bulunması Horasan-Kafkasya dolaşımını göstermektedir.
Orta Asya metal işçiliği İran, Çin, Kafkasya ve bozkır gelenekleri arasında teknik ve bezeme alışverişi göstermektedir. Döküm kap biçimleri seramik formlarını tekrar edebilmekte, figürlü ve bitkisel bezemeler farklı sanat çevreleri arasında uyarlanabilmektedir.
19. ve 20. yüzyılda endüstriyel döküm ve uluslararası ticaret, çan, dökme demir korkuluk ve mimari donanımın daha geniş dolaşımını sağlamıştır. Yerel atölyeler ithal ürünleri onarmış, kopyalamış veya yerel motiflerle yeniden üretmiştir.
Belgelenmiş Örnekler ve AES Korpusu
Döküm nesnelerin belgelenmesinde alaşım, boyut, ağırlık, duvar kalınlığı, kalıp izi, yolluk kalıntısı, birleşim hattı, döküm kusuru, yüzey işlemi ve montaj biçimi ayrı alanlarda kaydedilmelidir. Büyük kazan ve çanlarda ses, askı, kulp ve taşıma sistemi de nesnenin işlevini açıklamaktadır.
Cizre Ulu Cami tokmağı, Safranbolu kapı tokmakları, Konya bronz çanları, Hoca Ahmed Yesevi Türbesi kazanı ve Kazakistan müzelerindeki bronz kazanlar döküm teknolojisinin farklı ölçeklerini karşılaştırmaya olanak vermektedir. Metropolitan Museum ve Museum With No Frontiers kayıtları Orta Asya ile Anadolu metal üretimini malzeme ve teknik düzeyinde karşılaştırmaktadır.
Mimariye bağlı metal elemanlarda nesne tek başına değil, bağlandığı kapı, pencere, korkuluk, kubbe veya minareyle birlikte kaydedilmelidir. Bağlantı elemanları, montaj delikleri ve aşınma izleri kullanım tarihini açıklayan veriler sağlamaktadır.